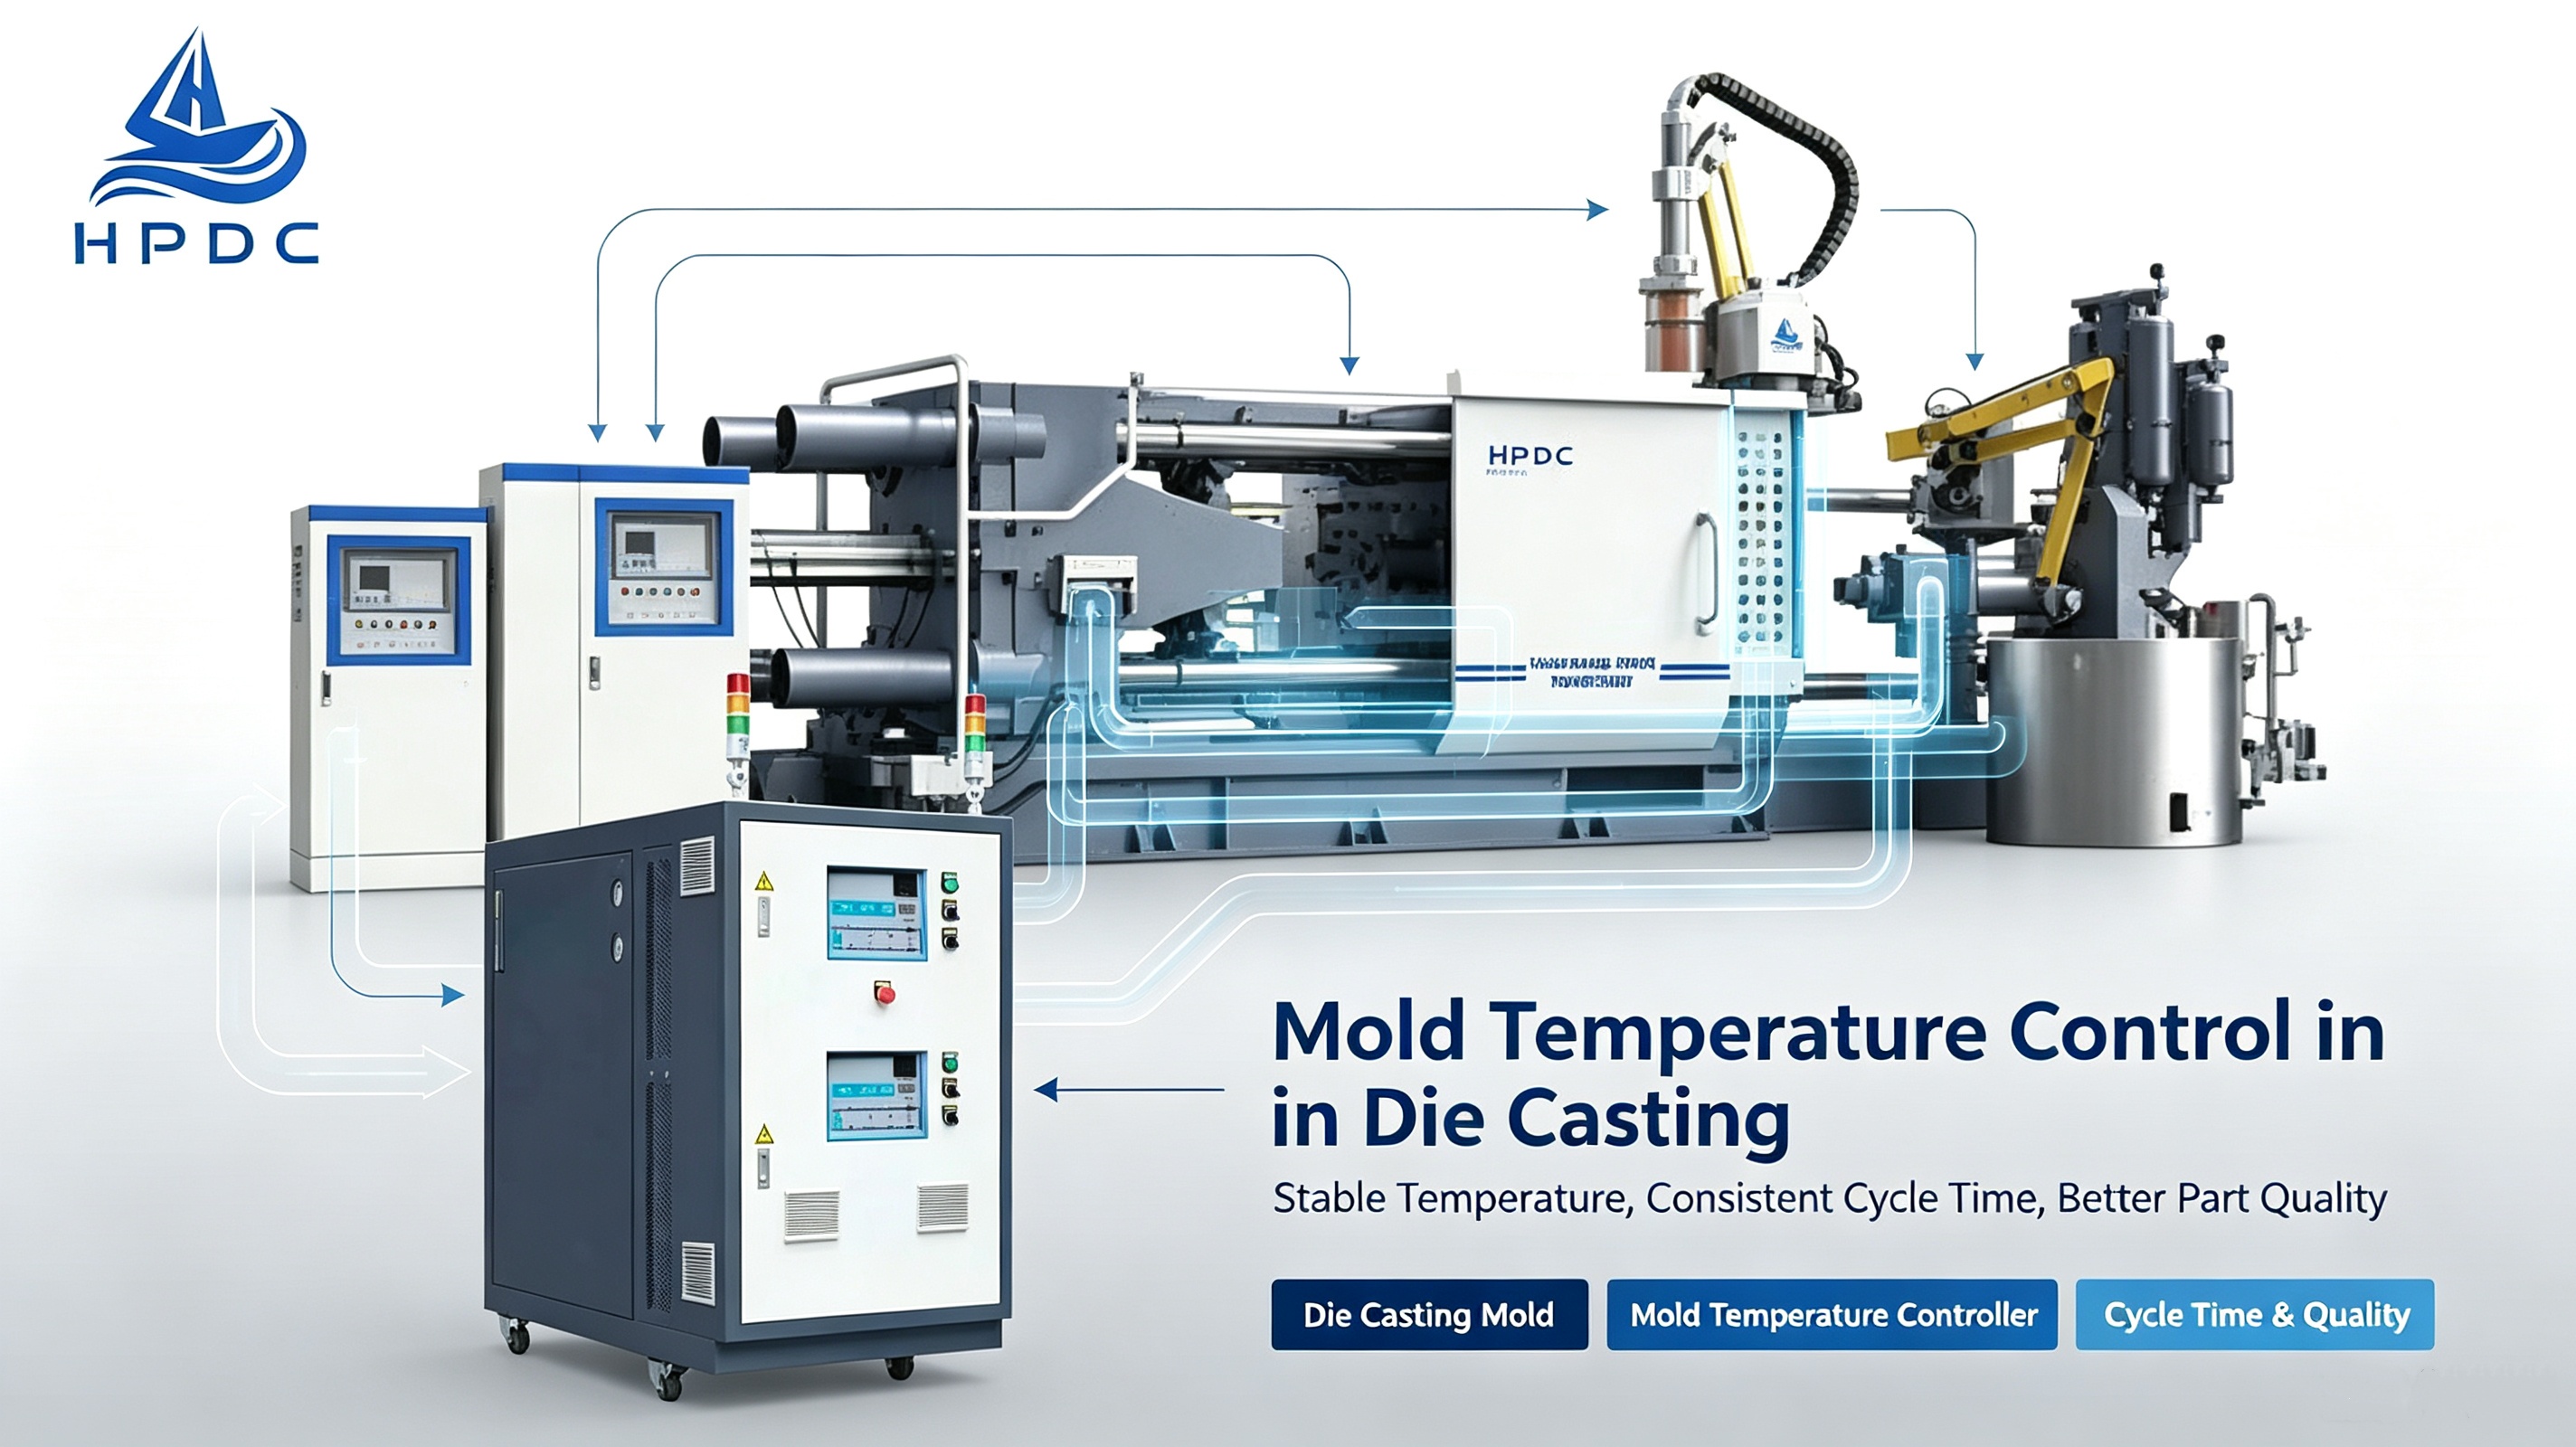
La température du moule est l'un des paramètres les plus critiques du procédé de moulage sous pression. Une température trop élevée ralentit la solidification et allonge le temps de cycle ; une température trop basse provoque des défauts de remplissage et un remplissage incomplet. Une température de moule stable, généralement comprise entre 100 et 200 °C, est essentielle.150°Cet250°CPour le moulage sous pression d'aluminium : offre le meilleur équilibre entre qualité de remplissage, vitesse de solidification, taux de défauts et durée de vie du moule.
Points clés à retenir
- La température de la puce contrôle directementvitesse de solidification, comportement de remplissage et temps de cycle.
- Les deuxsurchauffe et sous-chaufferéduire l'efficacité de la production et augmenter les rebuts.
- Une plage de température stable de150–250 °Cest généralement optimal pour le moulage sous pression de l'aluminium.
- Un contrôle thermique adéquat s'étendmourir la vieen réduisant les fissures thermiques et les chocs thermiques.
- En utilisant uncontrôle de la température du mouleL'utilisation d'une machine de moulage sous pression est le moyen le plus fiable de maintenir une température de moule constante.
1. Pourquoi la température du moule est importante en fonderie sous pression
En fonderie sous pression, l'aluminium en fusion est injecté à grande vitesse dans un moule en acier. Le moule doit être suffisamment chaud pour permettre au métal de s'écouler complètement dans la cavité avant de se solidifier, mais suffisamment froid pour que la pièce se solidifie rapidement et que le cycle puisse se répéter.
Lorsque la température de la matrice est instable, tous les autres paramètres (vitesse d'injection, pression de maintien, temps de refroidissement) deviennent plus difficiles à contrôler. Il en résulte généralement des cycles plus longs, un taux de rebut plus élevé et une durée de vie de la matrice réduite.
2. Que se passe-t-il lorsque la matrice est trop chaude ?
Une matrice surchauffée ralentit la solidification. L'aluminium reste liquide plus longtemps, ce qui signifie :
- Temps de refroidissement plus longavant l'éjection
- Risque accru de porosité de retrait interne
- défauts de surfacecomme le soudage ou le collage
- Durée de vie plus courteen raison de la fatigue thermique accélérée et des fissures thermiques
En production, une puce en surchauffe semble souvent fonctionner « correctement » au premier abord, mais les temps de cycle augmentent progressivement et les taux de défauts croissent peu à peu.
3. Que se passe-t-il lorsque la matrice est trop froide ?
Une matrice froide provoque une solidification trop rapide de la couche superficielle d'aluminium fondu, avant que le remplissage ne soit terminé. Les problèmes courants incluent :
- fermetures à froidpoint de jonction de deux façades métalliques sans fusion
- Remplissage incomplet(erreurs de coulée) dans les lames minces
- Temps de séjour plus longles opérateurs compensent en ajustant les paramètres
- Dommages causés par un choc thermiqueà la surface de la puce en raison de variations de température soudaines
Une matrice froide peut donner l'impression de refroidir les pièces plus rapidement, mais le cycle global est souvent plus long car les paramètres doivent être ajustés à plusieurs reprises et les pièces rejetées doivent être refondues.
4. Plage optimale : 150–250 °C pour le moulage sous pression de l’aluminium
Pour la plupart des applications de fonderie sous pression d'aluminium, il est important de maintenir la température de surface du moule à l'intérieur de150°C à 250°Coffre le meilleur équilibre. Dans cette plage :
- L'aluminium en fusion remplit la cavitéuniformément et complètement
- La solidification estuniforme et contrôlable
- Le temps de refroidissement estminimisé sans sacrifier la qualité des pièces
- Les taux de défauts restentfaible et constant
- Les expériences de désmoins de stress thermique, prolongeant la durée de vie
La température cible exacte dépend de l'alliage, de la géométrie de la pièce, de l'épaisseur de la paroi et des exigences en matière de temps de cycle.
5. Comparaison : Conditions de température de la matrice et leurs effets
Paramètre
Réduit (choc thermique)
Excessively High DieTempérature
Température de la puce trop basse
Température optimale stable
Vitesse de solidification
Lent
Trop rapide (surface)
Uniforme et prévisible
Temps de refroidissement
Prolongé
Temps de séjour accru
Plus court possible
Comportement de remplissage
Acceptable mais risqué
Remplissage incomplet, fermetures à froid
Remplissage uniforme
Taux de défauts
Retrait interne, défauts de surface
Fermeture à froid, remplissage incomplet
faible taux de défauts
Temps de cycle
Long
Long (en raison des ajustements)
Court et stable
Mourir la vie
Réduction (contrôle thermique, fatigue)
Étendu
Efficacité globale
Faible
Faible
Élevé (OEE amélioré)
6. Comment maintenir une température de puce stable
La méthode la plus fiable consiste à utiliser unecontrôleur de température du moule(également appelée unité de contrôle de température du moule) est reliée à la machine de moulage sous pression. Le contrôleur fait circuler de l'huile ou de l'eau chaude dans les canaux de refroidissement du moule, maintenant ainsi une température constante tout au long de la production.
Les meilleures pratiques comprennent :
- Préchauffage de la puce à la température cibleavant le début de la production
- En utilisantzones de température séparéespour les matrices complexes avec des sections épaisses et minces
- Surveillance de la température de surface de la puce aveccapteurs de contact ou infrarouges
- Maintien des canaux de refroidissementpropre et exempt de calcairepour maintenir l'efficacité du transfert de chaleur
- Associer le régulateur de température à unmachine de moulage sous pression haute performancepour des paramètres de tir stables
FAQ
1. Quelle est la température idéale du moule pour le moulage sous pression de l'aluminium ?
Pour la plupart des applications de fonderie sous pression d'aluminium, une température de surface du moule comprise entre 150 °C et 250 °C est optimale. La valeur exacte dépend de l'alliage, de la géométrie de la pièce et de l'épaisseur de paroi.
2. Une matrice peut-elle être trop chaude lors du moulage sous pression ?
Oui. Une matrice surchauffée ralentit la solidification, allonge le temps de cycle, augmente le retrait interne et les défauts de surface, et accélère l'usure de la matrice par fatigue thermique.
3. Comment la température de la puce affecte-t-elle sa durée de vie ?
La surchauffe comme la sous-chauffe réduisent la durée de vie des puces. La surchauffe provoque une fatigue thermique et des fissures thermiques ; la sous-chauffe engendre un choc thermique dû à des variations rapides de température. Une plage de température stable et modérée minimise ces deux types de dommages.
4. Ai-je besoin d'un régulateur de température de moule pour le moulage sous pression ?
Pour une qualité de production constante, oui. Un régulateur de température de moule maintient la matrice à une température stable tout au long du processus, réduisant ainsi les défauts, raccourcissant le temps de cycle et prolongeant la durée de vie de la matrice. Il est particulièrement important pour la fonderie sous pression de grande série ou de précision.
Une température stable du moule est la base d'une production de moulage sous pression efficace et de haute qualité.machines de moulage sous pressionConçues pour une intégration parfaite avec les systèmes de contrôle de température des moules, nos machines garantissent une qualité d'injection constante et une maîtrise thermique fiable pour la fonderie d'alliages d'aluminium, de zinc et de magnésium. Pour discuter de votre projet de fonderie sous pression ou trouver la configuration machine adaptée à vos besoins, contactez notre équipe qui vous apportera une assistance technique professionnelle et des solutions personnalisées.