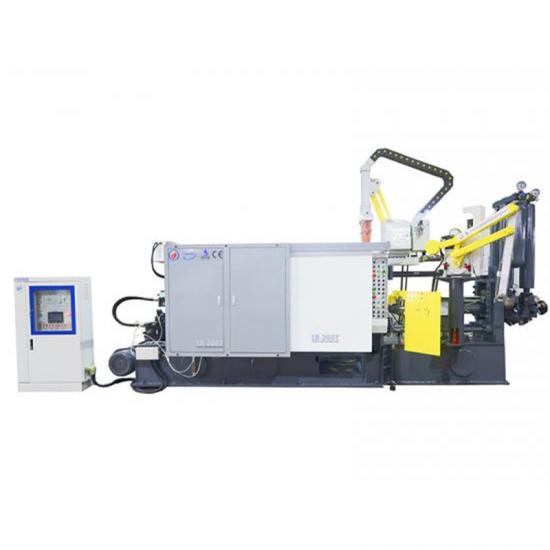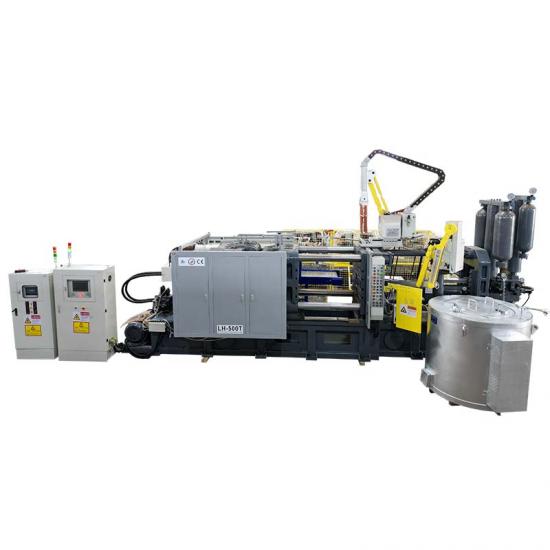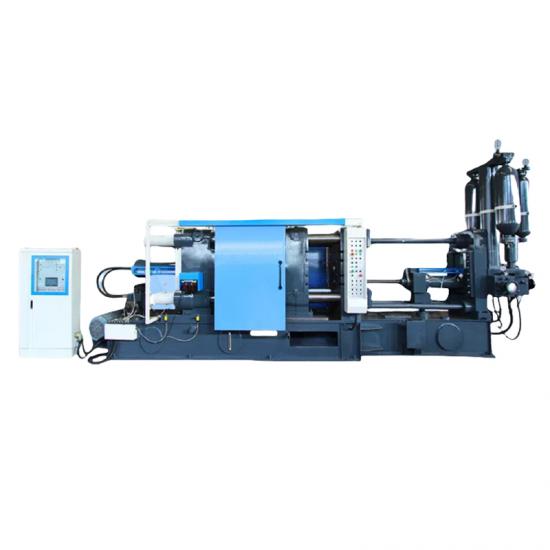
Bengbu Longhua Die‑Casting Machine Co., Ltd. a publié des conseils techniques clés sur les défauts souvent négligés lors de la production avec une machine de moulage sous pression à chambre froide horizontale, aidant les opérateurs de fonderie à éviter des temps d'arrêt coûteux et des dommages prématurés aux équipements de moulage sous pression. Une mauvaise connexion, un mauvais alignement et un entretien quotidien insuffisant sont des risques cachés majeurs qui raccourcissent la durée de vie des composants de machine de moulage sous pression à fort tonnage.
De nombreuses défaillances en atelier proviennent d'un mauvais ajustement des assemblages liés à l'injection, la situation est la suivante :
1.La tige de piston d'injection, la tige d'injection et l'alésage du godet de coulée doivent rester strictement coaxiaux avec des connexions sans jeu.
2.Les opérateurs doivent remplacer régulièrement les blocs de coussinet, maintenir le joint de la tige d'éjection serré, assurer une circulation d'eau de refroidissement sans obstruction et lubrifier entièrement la tête d'injection.
3.Les tiges d'éjection pliées ou les têtes d'injection et les godets de coulée mal alignés sont interdits pendant le fonctionnement.
Des milliers de chocs d'injection répétés compriment progressivement la longueur du bloc de coussinet, créant des espaces au niveau du joint de serrage. Un fonctionnement décentré déclenchera une série de défauts typiques :
1.flexion et fracture fréquentes des tiges d'éjection ;
2.têtes d'injection coincées avec une courte durée de vie ;
3.usure unilatérale sur la tête d'injection ;
4.godet de coulée et manchon de porte ;
5.projections d'aluminium ;
6.bavures importantes sur les poignées de matériau ;
7.qualité de moulage instable ;
La plupart des techniciens jugent à tort ces symptômes comme étant dus à une mauvaise qualité de la tête d'injection.
Longhua fournit deux méthodes d'inspection sur site simples pour les machines de moulage sous pression. Les opérateurs peuvent mesurer le jeu circonférentiel entre la tige d'injection et le godet de coulée après une injection manuelle, avec une déviation centrale de 0,2 mm fixée comme limite de tolérance. Le basculement répété entre l'injection et la position intermédiaire peut détecter un faux-rond vertical, ce qui signale une déformation de la tige. Une fois qu'un mauvais alignement se produit, les usines doivent remplacer les pièces endommagées, ajuster les espaces des blocs de coussinet à moins de 0,1 mm et effectuer des contrôles ponctuels de routine 24 heures sur 24 sur les vis de serrage et les joints. Différentes structures de connexion, y compris les connecteurs flottants en fer à cheval largement utilisés sur les machines de moulage sous pression domestiques, exigent un entretien quotidien renforcé pour obtenir une production stable à long terme.