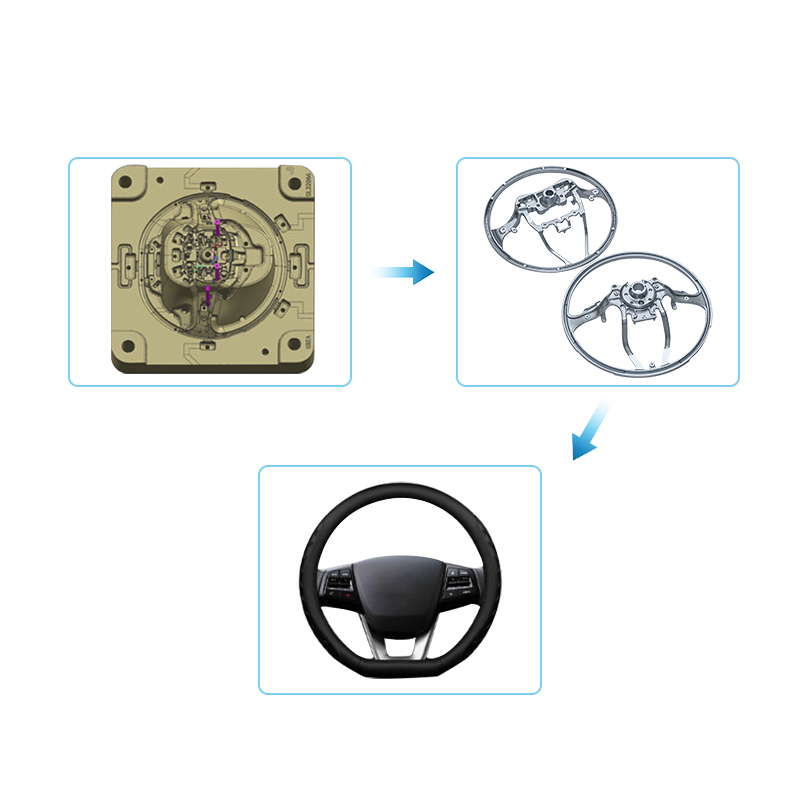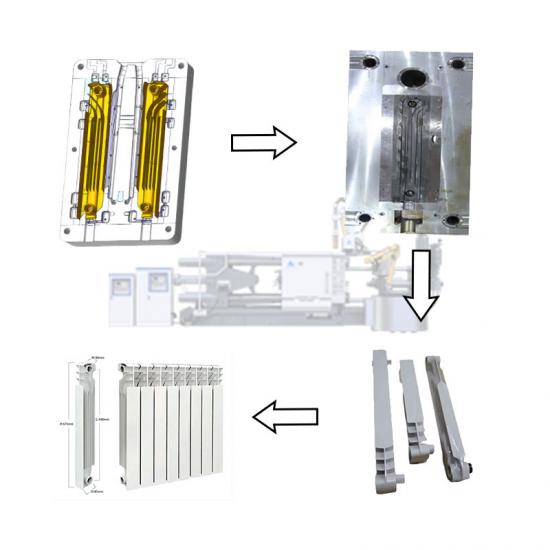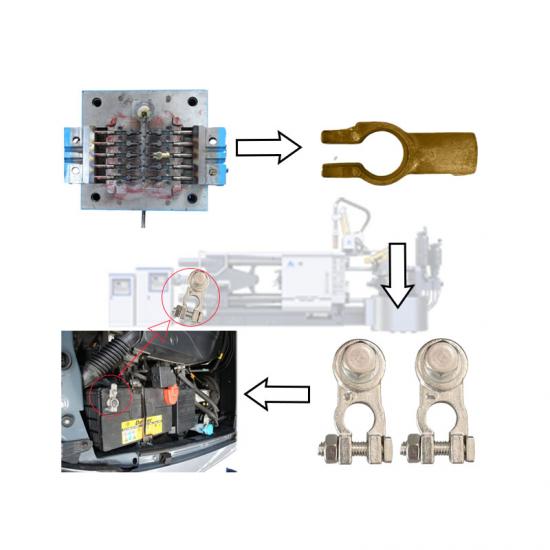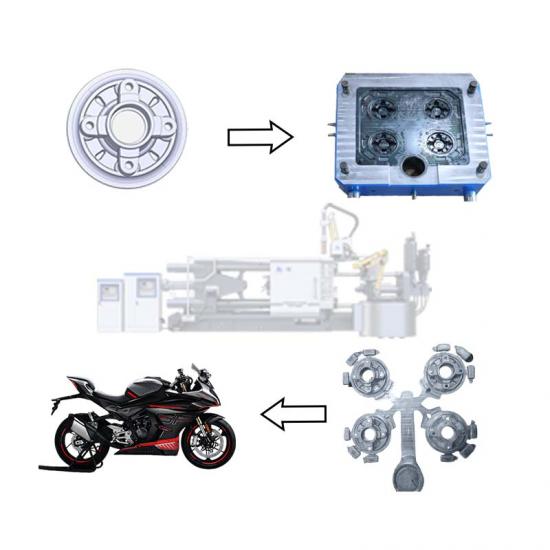
Le moule est composé demoule mobileetmoule fixe.
La surface de séparation désigne la partie qui peut entrer en contact lorsque les deux sont fermées. Conformément aux exigences de production des moules, la surface de séparation du noyau mobile et fixe du moule doit être de 0,15 à 0,35 mm plus haute que la surface de séparation du bâti du moule (cadre de moule) afin d'éviter les projections de matériaux sur cette surface.
1. Il s'agit généralement de problèmes plus fréquents liés à la machine, notamment au niveau de la grande surface de séparation du nouveau moule et des zones localisées où des particules de matériau sont projetées.
a. La force de serrage est faible et le verrouillage n'est pas efficace. (Vérifiez la force de verrouillage à vide à plusieurs reprises.)
b. La pression de suralimentation est-elle trop élevée ? Le trajet est-il trop court ?
c. Si le temps d'attente est trop court.
d. Fait-il trop chaud ? (position normale 660)°~ 680°)
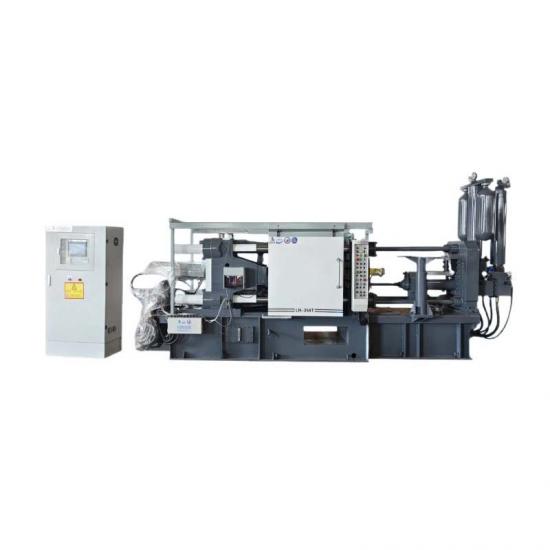
e. Vérifier l'usure de la machine de moulage sous pression au niveau du noyau incurvé (bras incurvé) ou de la bague. L'écart est-il trop important ?
f. L'équilibre de la paroi de la machine
2. La moisissure posera également problème.
a. Le moule n'est pas en place. (Appliquer de la poudre rouge sur la surface de séparation lisse et facile à contrôler du noyau mobile du moule, et (généralement l'appliquer sur la surface de séparation du noyau du moule) après le verrouillage du moule, vérifier si les traces de poudre rouge sur la surface du matériau de séparation non appliquée atteignent les exigences de production de 95 % ou plus.
b. Emplacement de l'échappement du noyau plus petit, plus court ou plus profond (-0,15 mm ou plus), facile à piloter
3. Production en série (plus de 25 000 fois) de matériaux volants de la surface de séparation du moule (ancien moule)
un.Vérifiez si la position du matériau projeté de la surface de séparation est affaissée, si la rainure d'échappement est trop profonde ou s'il y a des corps étrangers, tels que des scories d'aluminium non nettoyées, de sorte que le moule ne puisse pas se fermer correctement pour produire le matériau projeté.
b.Vérifiez si la hauteur du cadre du moule (cadre du moule) et de la surface de séparation du noyau du moule est correcte.
La matrice de fermeture normale est la suivante : les surfaces de séparation supérieure et inférieure du noyau de la matrice se rejoignent, et les surfaces de séparation supérieure et inférieure du cadre de la matrice présentent un écart de 0,3 à 0,7 mm.
Lors d'une production prolongée, la déformation du moule des produits, le boîtier de matrice autour du bord de la surface de séparation supérieure et inférieure heurte ou adhère manifestement à des corps étrangers, de sorte que les surfaces de séparation supérieure et inférieure du noyau du moule ne peuvent pas se toucher, ne peuvent pas correspondre à la position efficace, ce qui entraîne un écart avec un bord volant, un phénomène de vol.