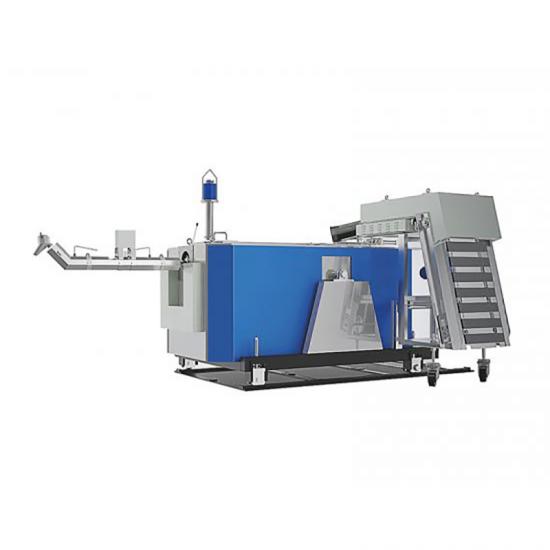
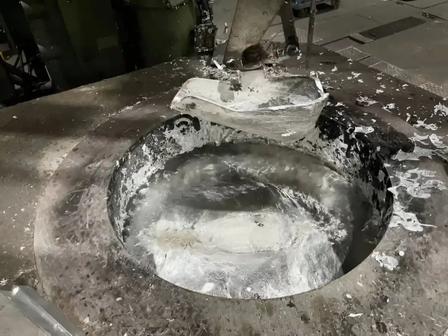
Alliage d'aluminium moulé sous pressionLa fusion est une étape cruciale du processus de fabrication des pièces moulées sous pression. Un contrôle insuffisant de ce processus entraîne une augmentation des teneurs en scories et en gaz de l'aluminium liquide, ainsi qu'une modification de sa composition chimique. Il en résulte des piqûres, des scories d'oxydation, des retassures et une composition chimique non conforme dans la pièce moulée, ce qui nuit à sa qualité.
Alliage d'aluminium moulé sous pressionL'aluminium absorbe facilement l'air et s'oxyde lors de la fusion. Pendant la fusion continue, des scories d'oxydation se forment à la surface et à l'intérieur de l'aluminium liquide. Les matières premières sont divisées en lingots d'aluminium et en matériaux recyclés. La teneur en scories des matériaux recyclés est supérieure à celle des lingots. Après la fusion, la quantité de scories d'oxydation dans l'aluminium liquide augmente en conséquence. Ces scories sont facilement adsorbées par les gaz présents dans l'aluminium liquide, ce qui empêche leur précipitation. La présence de gaz et d'inclusions d'oxydation dans l'aluminium liquide engendre des retassures, des porosités, des inclusions de scories et d'autres défauts dans les pièces moulées sous pression.
Un liquide d'aluminium de haute qualité doit présenter une composition chimique adéquate, une faible teneur en gaz et en inclusions d'oxydation, de bonnes performances de coulée et des propriétés mécaniques satisfaisantes pour les pièces moulées. En partant des principales étapes influençant la qualité du liquide d'aluminium lors du processus de fusion, les effets de chaque étape sont testés afin de déterminer les paramètres de procédé optimaux pour chacune d'elles, d'améliorer efficacement la qualité du liquide d'aluminium et ainsi répondre aux exigences de production des pièces moulées sous pression. Le liquide d'aluminium contient de nombreux types d'inclusions. Outre les résidus provenant du corps du four lui-même, la plupart proviennent de matériaux recyclés. Ces matériaux recyclés forment des inclusions d'oxyde, telles que l'oxyde d'aluminium et l'oxyde de magnésium, lors des phases de mise en place et de fusion.
Comme les matériaux recyclés ne peuvent être parfaitement propres et que les surfaces des canaux d'alimentation et des pièces moulées non conformes adhèrent à des substances huileuses et restent relativement humides, une grande quantité de fumée et de vapeur d'eau est générée lors de la fusion, principale source d'hydrogène. Après des tests de densité et une analyse métallographique des lingots d'aluminium avant fusion et des matériaux recyclés après coulée dans le même four, il a été constaté que la teneur en hydrogène et le nombre d'inclusions dans les matériaux recyclés avaient considérablement augmenté.
(1) Dans le processus de fusion des alliages d'aluminium, les matériaux recyclés doivent être clairement classés ; pour les pièces moulées avec une structure interne dense et des exigences d'étanchéité à l'air, le taux de matériaux recyclés est contrôlé à 30 %, et le taux de matériaux recyclés des pièces moulées ordinaires peut être étendu à 40 %.
(2) Le maintien de la température de fusion de l'aluminium liquide à 720-750℃ peut réduire l'absorption de l'aluminium liquide.
(3) Afin d'assurerraffinage et dégazageEn conséquence, le temps d'affinage et de dégazage de l'alliage d'aluminium ne doit pas être inférieur à 8 minutes.
(4) La teneur en Fe dans l'alliage d'aluminium ADC12 doit être contrôlée à 0,70 %-0,85 %.