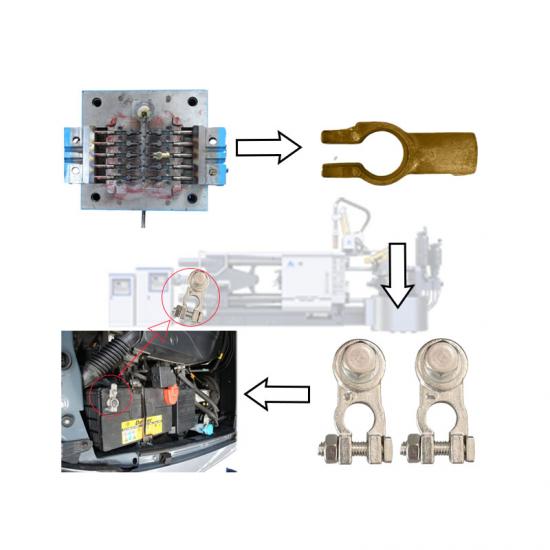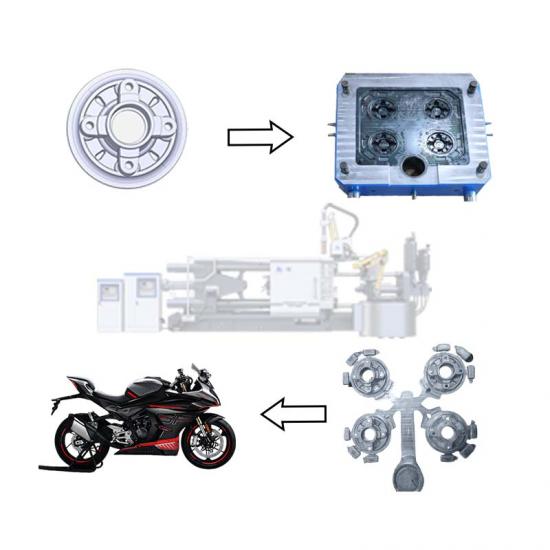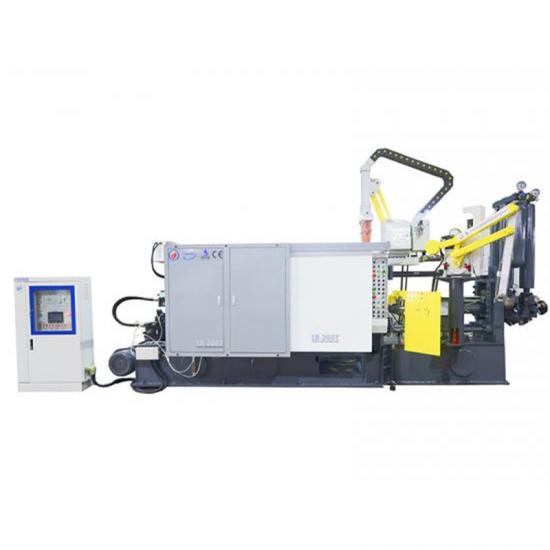
L'essence du moulage sous pression à haute pression (moulage sous pression en abrégé) est une méthode qui consiste à faire remplir à un métal liquide ou semi-liquide la cavité d'un moule de moulage sous pression (moule de moulage sous pression) à grande vitesse sous haute pression, puis à le former et à le solidifier sous pression pour obtenir la pièce moulée.
1. Processus de moulage sous haute pression
1.1 Disposition plane du moulage sous haute pression
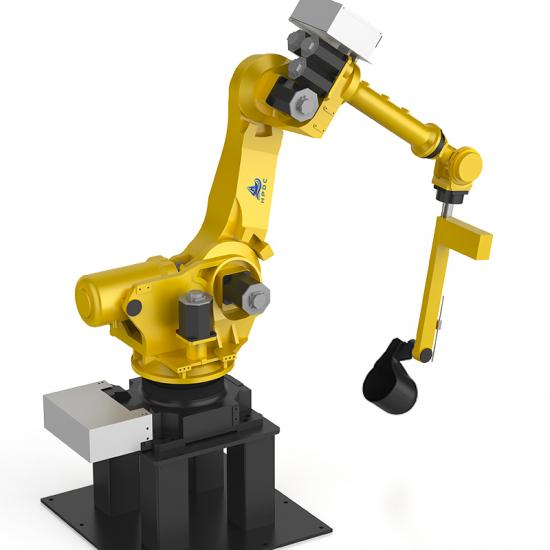
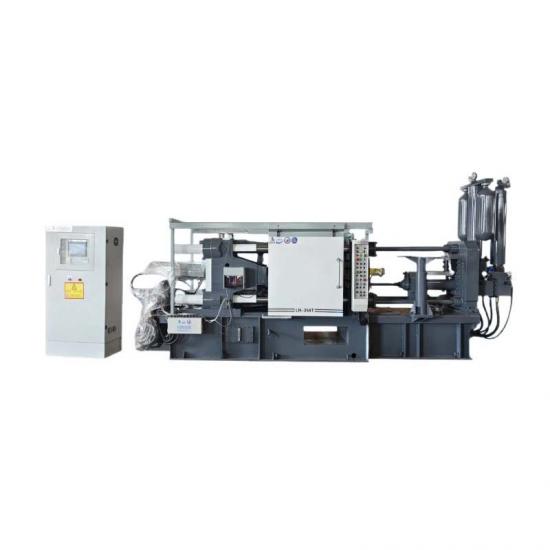
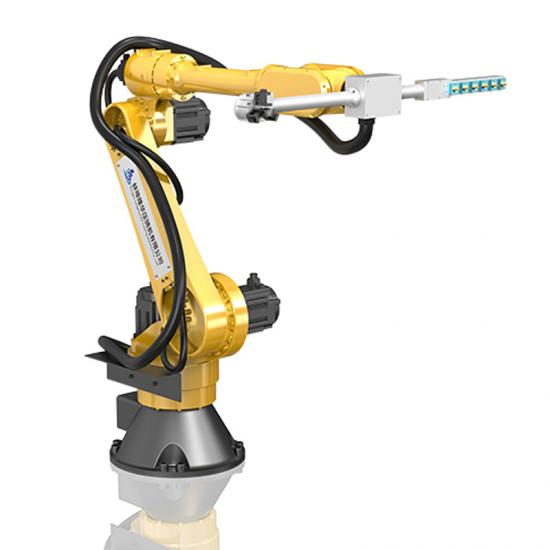
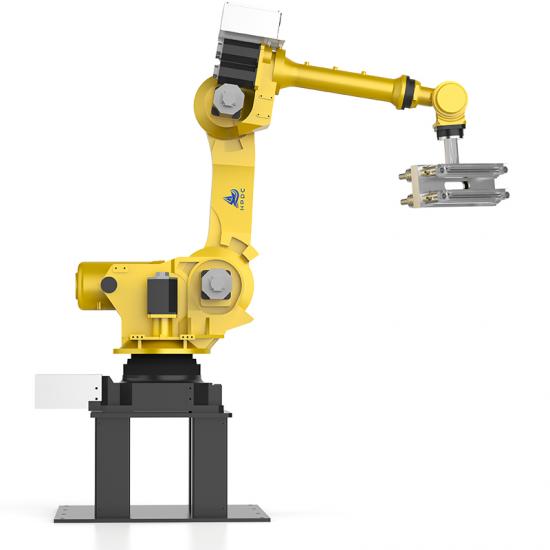
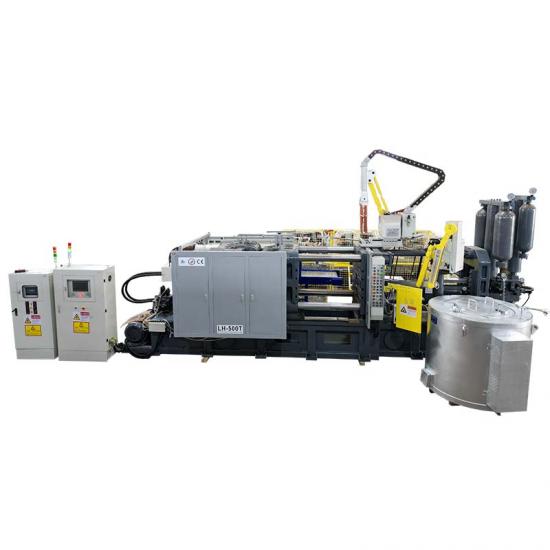
À l'heure actuelle, l'îlot de moulage sous pression général prendra en compte la configuration suivante : machine de moulage sous pression avec vide, four de maintien équipé d'un système de coulée quantitative, système de pulvérisation adapté au type de produit pour raccourcir le temps de pulvérisation, robot pour la prise des pièces, le sac à scories, la coupe de code et d'autres travaux, la dernière coupe vers le système de porte ; l'îlot de moulage sous pression peut également être mis à niveau pour un nettoyage automatisé dans des conditions de volume élevé.
1.2 Application de logiciel de simulation CAE
L'analyse CAE est de plus en plus largement utilisée dans l'industrie du moulage sous pression, représentée par PROCAST, MAGMA, flow-3D, etc. Selon les résultats de calcul du flux de remplissage et de la distribution de vitesse, la simulation peut prédire avec précision les défauts tels que l'enroulement, les inclusions et un mauvais remplissage, ce qui améliore considérablement le rendement et permet d'économiser un coût très objectif. C'est un outil très utile pour concevoir rapidement et scientifiquement l'ensemble du système de coulée (porte, canal de coulée et réservoir de trop-plein, etc.) pour le moulage sous pression. Optimisez les paramètres du processus de moulage, réduisez le nombre d'essais de moules, réduisez les coûts de moulage, améliorez la qualité du produit. Le logiciel CAE a été utilisé pour l'analyse générale des rapports de remplissage, de solidification, de distribution de porosité et de distribution de vitesse (comme illustré à la Figure 2).
1.3 Application du moulage sous pression sous vide
Avec l'exigence continue en matière de qualité des produits, l'utilisation du vide pour résoudre le problème du remplissage et de l'étanchéité à l'air des pièces moulées a été bien développée, et une vanne à vide est généralement utilisée ; la vanne à vide la plus couramment utilisée présente les deux structures suivantes. La Figure 3 est le schéma de principe de la vanne à vide. Comme pour le processus de moulage sous pression ordinaire, une fois que l'eau d'aluminium pénètre dans la chambre, la mise sous vide commence. Ensuite, lorsque la machine de moulage sous pression démarre à grande vitesse, l'énergie cinétique de l'eau d'aluminium est utilisée pour toucher la plaque à ressort de la vanne à vide. Lors de l'utilisation d'une vanne à vide mécanique, elle est généralement fermée lors du préchauffage du moule. Une fois le préchauffage terminé, la vanne à vide ne peut être utilisée que lorsque la haute vitesse et la pressurisation sont lancées. La vanne à vide mécanique présente les avantages d'une utilisation simple, mais la précision de traitement de la vanne à vide est élevée et le coût de la vanne à vide est relativement élevé. La Figure 4 est le schéma de principe de la vanne à vide hydraulique. Le principe de la vanne à vide mécanique est le même. Lorsque le poinçon démarre, le vide commence, mais le principe de fermeture de la vanne à vide est différent. Lorsque la vanne à vide hydraulique est généralement démarrée à grande vitesse, le type est envoyé au système hydraulique de la vanne à vide en même temps, et la vanne à vide est fermée. Le coût de la vanne à vide hydraulique est relativement faible, mais il nécessite que les paramètres du processus de moulage sous pression et la conception du moule correspondent, sinon l'eau d'aluminium moulée sous pression dans la vanne à vide provoquera un blocage.
2.Développement de l'application de nouvelles technologies pour les machines de moulage sous pression
2.1 Technologie de moulage sous pression sous vide poussé
À l'heure actuelle, la machine de moulage sous pression importée est représentée par Buhler et Fuller, et les deux fournisseurs de machines de moulage sous pression sont compétents dans l'application du vide poussé. La technologie de vide poussé de Buhler, principalement dans la chambre de pression et la conception de l'interface de vide à l'arrière du moule, permet de pomper facilement l'air dès le début de la chambre de pression, tandis que le vide à l'arrière du moule aide à vider la cavité plus complètement. Et la technologie de vide poussé de Fulai scellera directement la chambre, au fond de la chambre, concevant un tuyau directement inséré dans le four d'isolation, le moule pour compléter le joint, en utilisant la pression négative de la course de vide de la cavité, le liquide d'aluminium dans le four d'isolation dans la chambre, puis le moulage sous pression. Le plus grand avantage de cette technologie est qu'elle évite l'oxydation de l'eau d'aluminium par contact avec l'air et peut être soumise à un traitement thermique T6, qui a été produit en série en Europe pour les pièces structurelles d'automobiles.
2.2 Changement rapide de moule
Améliorer l'efficacité de la production et réduire les coûts de fabrication est l'objectif de chaque entreprise manufacturière. L'OEE est défini internationalement comme suit : OEE signifie Overall Equipment Effectiveness (taux de rendement synthétique). Il est composé de l'indice de disponibilité, de performance et de qualité, à savoir : OEE = disponibilité X performance X indice de qualité. Pour le moulage sous pression, l'échange de moules est l'une des six pertes majeures. Le changement rapide de moule est devenu l'objectif de la production allégée. L'échange de moules peut généralement être défini comme le temps écoulé entre le dernier produit qualifié et le prochain ensemble d'échange de moules pour produire le premier produit qualifié sur la machine de moulage sous pression. Au Japon, pour une machine de moulage sous pression à chambre froide de 800 tonnes, le temps d'échange de moule général est de 10 à 20 minutes ; en Chine, le temps d'échange de moule est relativement long, plus de 10 heures est également très courant. En plus de la gestion des plannings, de la normalisation des opérations et de la gestion des outils, l'échange de moules est lié à l'évaluation de la question de savoir si les conditions pour le changement de moule sont les suivantes :
(a) le moule peut être positionné rapidement (b) le moule peut être fixé rapidement (vis de moulage ou de serrage) (c) entre la machine de moulage sous pression et la structure d'éjection du moule, est-ce qu'il peut y avoir des liens rapides (d) le vérin hydraulique de traction de noyau peut avoir des liens rapides (e) si le signal de course du vérin hydraulique peut avoir des liens rapides (f) si les paramètres de processus peuvent être lus très rapidement (g) Si le module de préchauffage est le plus bas (si nécessaire, la machine à température de moule est utilisée pour préchauffer le moule).
3. Produits de moulage sous pression
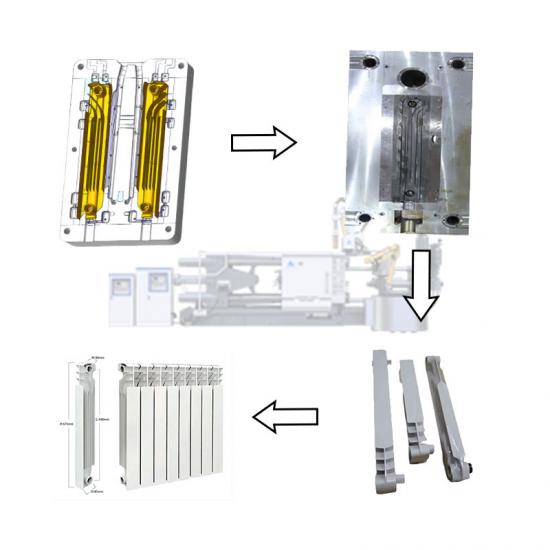
À l'heure actuelle, les produits de moulage sous pression en alliage d'aluminium sont divisés en trois catégories selon la quantité. La première catégorie est l'automobile, la moto, le carter de transmission du moteur représenté par le moteur, le bloc-cylindres, etc. Le deuxième type est le boîtier de station de base et le boîtier de filtre représentés par la communication réseau, et le troisième type est la structure de carrosserie avec des exigences de performance mécanique plus élevées. Comme le montre la figure, il s'agit d'un produit de moulage sous pression en alliage d'aluminium typique :
4. Remarques finales
L'alliage d'aluminium a une résistance spécifique élevée, une bonne résistance à la corrosion et une excellente conductivité électrique. Dans l'environnement social d'économie d'énergie, de réduction des émissions et de protection de l'environnement vert, le moulage sous pression en alliage d'aluminium s'est développé rapidement en Chine. Je crois que dans un avenir proche, les produits en alliage d'aluminium seront plus diversifiés. La déformation principale se situe dans les aspects suivants ; 1) Avec le développement des produits, cela stimulera le développement de nouveaux matériaux en alliage d'aluminium moulé sous pression, tels que : haute conductivité thermique, haute résistance et haute ténacité ; 2) les nouveaux matériaux en alliage d'aluminium moulé sous pression stimuleront également le développement de la nouvelle technologie de moulage sous pression, telle que le processus de moulage sous pression semi-solide, la technologie de coulée par aspiration sous vide poussé 3) le développement technologique imposera également des exigences plus élevées aux équipements et aux matériaux auxiliaires, tels que : grand moulage sous pression, machine à température de moule, équipement de pulvérisation, machine de démoulage assortie, machine à vide, machine à froid, système de contrôle et de détection de la température du moule, etc.