demander un devis
Language : français

français

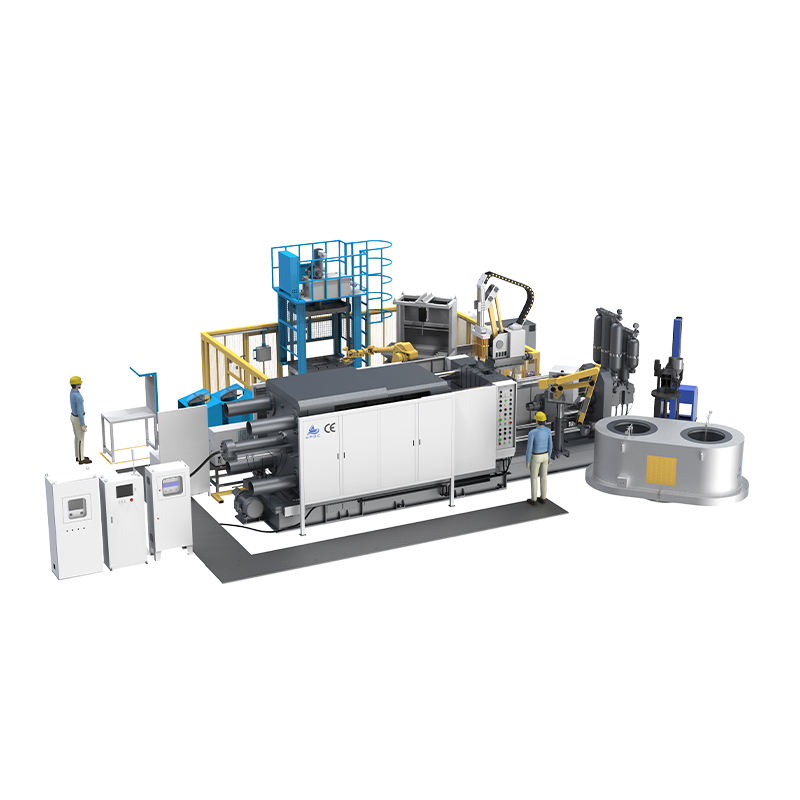
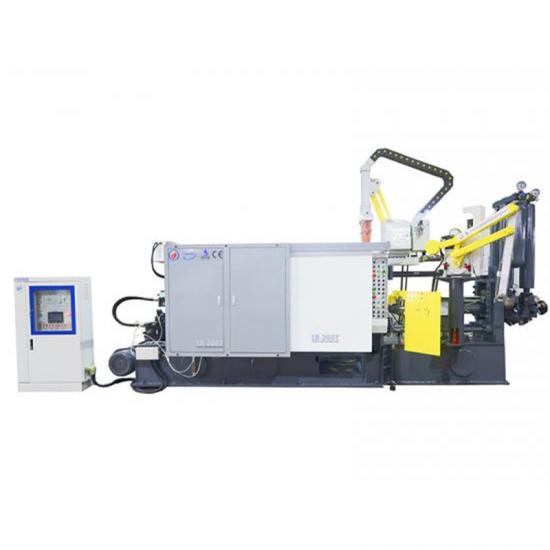
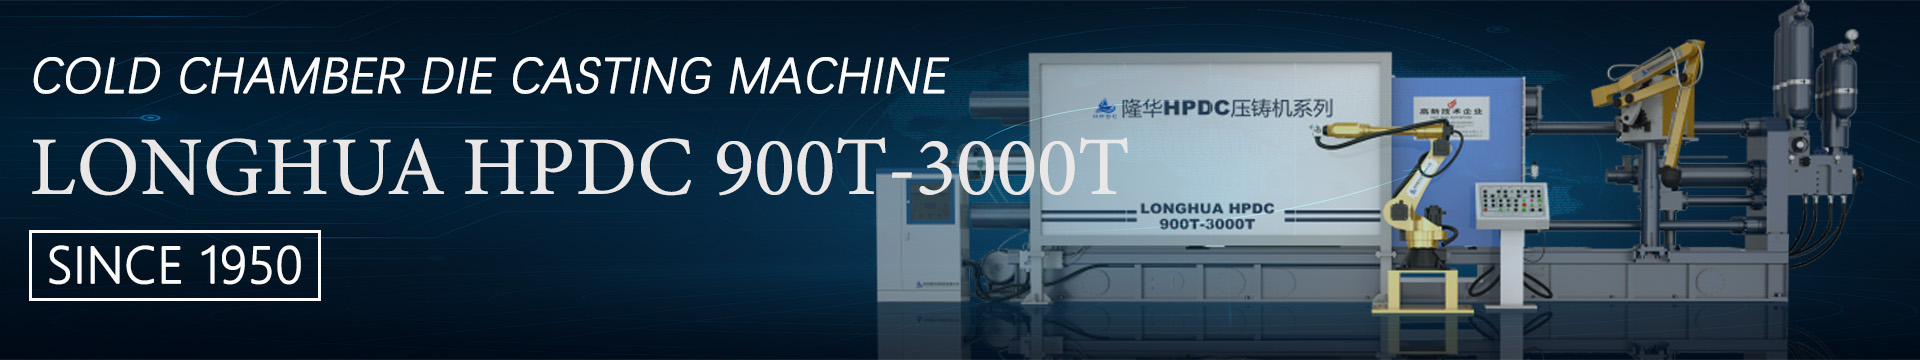
  • Félicitations à Longhua pour la livraison réussie de la machine de moulage sous pression en chambre froide à l'usine !
    July 29,2020.

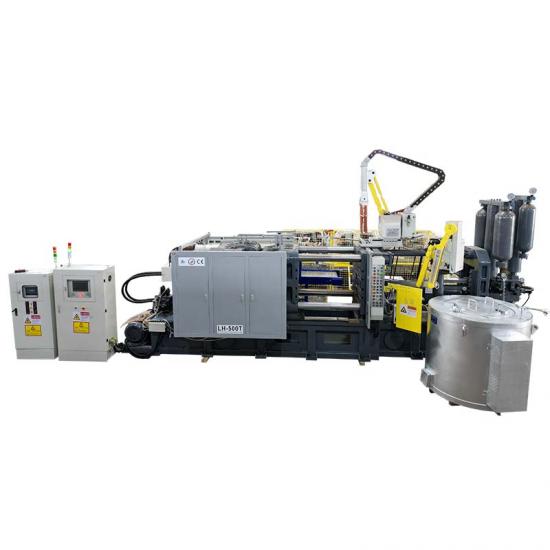
    Félicitations à Longhua pour la livraison réussie de la machine de moulage sous pression en chambre froide à l'usine !

    Félicitations à Longhua pour la livraison réussie de la machine de moulage sous pression à chambre froide dans son usine ! Bengbu Longhua, fondée à Bengbu, dans la province d'Anhui en Chine, en 1982, est une entreprise de haute technologie spécialisée dans la conception, la fabrication et la vente demachine de moulage sous pression à chambre froide,équipements périphériques de moulage sous pression,équipement pour champs pétrolifèresetnouveaux équipements énergétiques(gaz naturel,azote,tête de puits, boîtier, matières premières, gaz de pétrole liquéfié, gaz spécial, compresseur). Le 7 novembre 2017, Longhua a remporté le certificat national d'entreprise de haute technologie ! Le 26 juin 2019, Longhua a été inscrite avec succès dans l'édition spéciale de l'innovation scientifique et technologique nationale ! Le 24 novembre 2019, Bengbu Longhua et l'« Institut de Hefei de l'Académie chinoise des sciences » ont signé le projet de « machine de moulage sous pression intelligente à haute vitesse et haute précision », qui a été inclus dans l'un des quatre projets de fabrication haut de gamme de Bengbu ! Longuamachines de moulage sous pression intelligentessont applicables à la fabrication de pièces automobiles et de motos (bloc-cylindres de moteur, culasse, carter, couvercles de portes à charnières, carter d'huile, carter de boîte de vitesses, couvercle d'extrémité de boîte de vitesses, tableau de bord, etc.), de mains courantes/marches d'escalator électrique, de machines industrielles/routieres/ferroviaires/aériennes/agricoles, de boîtiers de projecteurs, de pièces de matériaux de construction, de meubles, d'objets d'art en aluminium, d'objets d'art en cuivre, de produits en alliage de magnésium, de produits transformés en métaux non ferreux et d'autres produits de fonderie sous pression. Les machines de moulage sous pression et les équipements pétroliers de Longhua sont exportés vers les pays et régions suivants : Brésil, Égypte, Afrique du Sud, Vietnam, Pakistan, Bangladesh, Uruguay, Inde, Russie, Kazakhstan, Kirghizistan, Ukraine, Iran, Irak, Corée du Nord, Japon, Équateur, États-Unis, Corée du Sud, Algérie, Chine, Taïwan et autres. L'objectif qualité de Longhua est le suivant : « La qualité d'aujourd'hui garantit le marché de demain ».
    Lire la suite
  • 2020 CHINA DIECASTING Salon international du moulage sous pression & CHINA NONFERROUS Shanghai
    July 10,2020.

    2020 CHINA DIECASTING Salon international du moulage sous pression & CHINA NONFERROUS Shanghai

    2020 CHINEMOULAGE SOUS PRESSIONInternationalMoulage sous pressionExposition et métaux non ferreux de Chine : L'exposition des métaux non ferreux de Shanghai est sur le point d'ouvrir ses portes ! Ces derniers mois, l'exposition a suscité de nombreuses questions. Est-il prudent de visiter l'exposition cette année ? De quel matériel a-t-on besoin pour entrer dans le pavillon ? ◆ Quand puis-je entrer dans le pavillon ? Comment puis-je me rendre au pavillon ? ◆ Y a-t-il des activités simultanées sur le site ? Il est temps de trouver une solution ! FAQ pour la visite de l'exposition Q : Quels sont les changements apportés cette année au processus d'entrée dans le pavillon en raison de l'épidémie ? A:Cette année, tous les visiteurs doivent remplir quatre conditions simultanément : identification systématique (reconnaissance faciale), port du masque, présentation d'un code vert et une température corporelle ne dépassant pas 37,3 degrés Celsius. L'accès au hall d'exposition est interdit à toute personne ne respectant pas les conditions réglementaires. Q : Où puis-je obtenir le code aléatoire ? A: Disponible avec bid, alipay, WeChat ou en scannant le code QR ci-dessous. Q : Puis-je entrer dans le hall d'exposition avec un code jaune ? A: Seul le code vert est autorisé. Q : Quelles sont les conditions d'accès au Pavillon pour les visiteurs en provenance ou ayant transité par des zones à haut risque ? A: Un rapport de test d'acide nucléique du nouveau coronavirus et un code de voyage vert doivent être présentés avant d'entrer dans la zone touchée par le nouveau coronavirus dans un délai de 7 jours. Pour connaître les mesures de mise en œuvre spécifiques, veuillez vous référer au document « Shanghai continuera de renforcer la gestion des personnes arrivant à Shanghai et retournant à Shanghai en provenance ou transitant par des zones à haut risque en Chine ». Q : Qu'est-ce que le système d'admission par nom réel ? A:Tous les documents d'exposition doivent comporter un numéro d'identification. Le site exige la présentation de la carte d'identité originale enregistrée, le passage à l'entrée avec la carte d'identité et la reconnaissance faciale après l'admission. Les personnes originaires de Hong Kong, de Macao et de Taïwan, ainsi que les ressortissants étrangers résidant de façon permanente en Chine, doivent présenter leurs justificatifs d'identité valides et se faire photographier au guichet d'enregistrement avant d'être autorisées à entrer. Q : Dois-je réserver mon billet d'exposition en ligne à l'avance ? A:Tous les visiteurs sont tenus de s'inscrire en ligne avec leur véritable nom avant l'exposition et de choisir l'heure de leur visite. En cas de forte affluence, veuillez suivre les instructions du personnel et visiter l'exposition par groupes. Q : Quelles autres mesures de prévention épidémique ont été prises sur le site de l'exposition cette année ? A:1. Procéder à une désinfection régulière des zones de contact fréquentes. Les halls d'exposition ou les ...
    Lire la suite
  • Moulage basse pression
    2020-05-18

    Moulage basse pression

    Coulée à basse pressionLe moulage par injection est un procédé de formage des métaux éprouvé et performant. Il consiste à placer le moule au-dessus d'un four de maintien étanche rempli d'alliage en fusion. L'injection d'air comprimé permet de créer une basse pression stable de 500 à 2 500 mbar à la surface du métal en fusion. Le métal liquide remonte progressivement par le tube de coulée pour remplir la cavité du moule et se solidifie sous pression contrôlée. Comparée aux techniques traditionnelles de moulage sous pression et de moulage par gravité, cette technologie offre un remplissage stable, une structure de coulée dense et un taux d'utilisation des matériaux extrêmement élevé, ce qui en fait un procédé de choix pour la production de pièces en alliages non ferreux de haute précision et de haute fiabilité. Bénéficiant d'avantages techniques considérables, la solution de coulée basse pression de Longhua offre des améliorations significatives en termes de pureté des produits, de performances de moulage et d'efficacité de production. Le procédé utilise un métal en fusion pur dans la couche inférieure pour le remplissage, évitant ainsi les défauts d'inclusion de scories et améliorant la pureté des pièces coulées. La courbe de pression ajustable assure un remplissage stable en métal liquide, éliminant les turbulences, les chocs et les projections, et réduisant fortement la formation de scories d'oxydation. Grâce au remplissage et à la solidification assistés par pression, le métal en fusion acquiert une meilleure fluidité, permettant un moulage précis de pièces à parois minces, complexes et de grandes dimensions, avec une surface lisse et des contours nets. En termes de coûts de production et d'automatisation, le moulage basse pression ne nécessite généralement pas de masselotte, avec un taux de récupération du métal supérieur à 70 %. L'alliage liquide non condensé contenu dans la masselotte peut être recyclé et réutilisé, ce qui permet de réaliser d'importantes économies de matières premières. Simple d'utilisation et offrant d'excellentes conditions de travail, ce procédé est parfaitement compatible avec la mécanisation et la transformation numérique, et permet la mise en place de lignes de production automatisées (opérateur unique, plusieurs machines, etc.) ou sans opérateur, répondant ainsi aux exigences de production à haut rendement et à faible consommation des usines modernes. Largement adaptable, le procédé de coulée basse pression convient aux alliages non ferreux courants, notammentalliage d'aluminium, alliage de magnésium et alliage de cuivreElle prend en charge de nombreux types de moules, tels que les moules en sable, en métal, en graphite et en plâtre. Elle couvre une gamme complète d'applications de fabrication de pointe, notamment les moyeux de roues automobiles et motos, les blocs-moteurs, les culasses, les carters de boîte de vitesses, les pièces de direction de châssis, les enveloppes de turbocompresseur, les composants en alliage...
    Lire la suite
  • analyse de cas industrielle numérique typique, matériaux réels de moulage sous pression
    May 12,2020.

    analyse de cas industrielle numérique typique, matériaux réels de moulage sous pression

    moulage sous pression , également connu sous le nom de moulage à haute pression, est une technologie de mise en forme proche du filet qui a été largement utilisée dans le auto motif , aérospa ce , et électronique ces dernières années. pendant le processus de coulée sous pression, le métal fondu (généralement un alliage léger) remplit la cavité à haute pression et à grande vitesse sous l'action du poinçon, et se refroidit rapidement pour former la coulée finale. le moulage sous pression est généralement divisé en coulée sous pression à chambre froide et coulée sous pression à chambre chaude. Le moulage sous pression à chambre froide est principalement utilisé pour la production de grandes pièces, telles que des pièces automobiles et des pièces de refroidissement de station de base de communication. le moulage sous pression à chambre chaude est largement utilisé dans la production de petits produits électroniques ou 3c. processus, tel que connecteur usb, coque d'ordinateur portable, etc. 1. le moulage sous pression a une bonne base d'automatisation par rapport au processus de coulée ordinaire, la coulée sous pression se caractérise par une vitesse et une pression élevées. les produits fabriqués sont généralement des pièces à paroi mince en alliage léger, mais la technologie de moulage sous pression est également utilisée dans la production de rotors en cuivre pur. contrairement à alliages d'aluminium et de magnésium , cuivre pur, le point de fusion est très élevé, donc la courte durée de vie de la matrice lors de la coulée sous pression en cuivre pur est un gros problème. parmi toutes les technologies de moulage, le moulage sous pression a le plus haut degré d'automatisation. Les sociétés modernes de moulage sous pression utilisent une technologie d'îlot de moulage sous pression automatisée, qui intègre fortement des machines de moulage sous pression (généralement des dizaines voire des centaines) pour former un processus de production entièrement automatisé. en même temps, en utilisant une technologie d'usine intelligente, le processus de production de la machine de coulée sous pression est surveillé, les performances et l'état de chaque machine de coulée sous pression sont saisis en temps réel, et le processus de production de la machine de coulée sous pression est ajusté dans le temps grâce à mesure des mégadonnées et rétroaction en temps réel pour garantir la qualité finale du produit. le contrôle en temps réel de la température du moule de coulée sous pression est un exemple simple: en prenant le moulage sous pression à chambre froide comme exemple, dans le processus de production, en raison du remplissage continu de la cavité du moule avec du métal liquide à haute température, la température du moule continue d'augmenter. à ce moment, afin de s'assurer que la température du moule ne surchauffe pas, de l'eau de refroidissement est généralement utilisée pour refroidir le moule. si la conception de la ...
    Lire la suite
  • Stratégies pour améliorer la qualité du moulage sous pression
    2020-04-24

    Stratégies pour améliorer la qualité du moulage sous pression

    Un contrôle précis de l'injection à basse vitesse est essentiel pour éliminer les défauts de fonderie et stabiliser la qualité du produit.moulage sous pressionproduction. Réglages de vitesse déraisonnables pour machine de moulage sous pressionLes phases à basse vitesse entraînent facilement des emprisonnements d'air, des turbulences, des défauts de moulage et une mauvaise formation, limitant considérablement le rendement et la précision des pièces moulées en alliage d'aluminium pour les procédés traditionnels.équipement de moulage sous pression. En production, une vitesse d'injection trop faible entraîne l'entrée d'une grande quantité d'air dans la cavité du moule et provoque des à-coups d'aluminium liquide dans la chambre de pression, augmentant ainsi la teneur en air et générant des porosités et des piqûres. À l'inverse, une vitesse trop faible engendre des défauts d'isolation thermique et un remplissage incomplet. La plage optimale de vitesse est rigoureusement contrôlée entre 0,1 et 0,5 m/s, grâce à une injection uniforme ou uniformément accélérée qui pousse le métal en fusion en douceur. Ce flux stable évite les turbulences et la dissolution des gaz, facilite l'évacuation des gaz de la cavité et réduit considérablement les défauts de fonderie. Les formules de calcul traditionnelles à basse vitesse présentent des écarts importants par rapport aux résultats de remplissage réels. Les fabricants s'appuient principalement sur l'expérience manuelle et des essais répétés pour paramétrer les données, ce qui engendre une instabilité.machines de moulage sous pressionLes procédés de fabrication complexes, les pertes importantes liées aux essais de production et les cycles de R&D prolongés constituent un frein majeur pour l'industrie. Afin de remédier à ce problème, Bengbu Longhua Die Casting Machine Co., Ltd., forte de 38 ans d'expérience dans le secteur, collabore avec l'Institut des sciences physiques de Hefei (Académie chinoise des sciences) pour développer une technologie de production améliorée. Le procédé intelligent optimisé de Longhua résout parfaitement les défauts courants tels que les pores et les trous de sable. Il standardise les paramètres d'injection à basse vitesse et stabilise la qualité de production continue.machine de moulage sous pression, améliore considérablement la précision et le rendement du moulage, et fournit des solutions de moulage fiables et à haut rendement aux fabricants mondiaux de pièces moulées sous pression en aluminium.
    Lire la suite
  • structure de base et principe de fonctionnement du compresseur de gaz naturel
    March 27,2020.

    structure de base et principe de fonctionnement du compresseur de gaz naturel

    aujourd'hui, technologie de longhua partagera avec vous la structure de base et le principe de fonctionnement des compresseurs à gaz naturel. 1. structure de base compresseurs de gaz naturel sont des compresseurs à pistons alternatifs, qui sont principalement composés de trois parties: mécanisme mobile (vilebrequin, roulement, bielle, traverse, poulie ou accouplement, etc.), mécanisme de travail (cylindre, piston, soupape, etc.) et corps. il existe également trois systèmes auxiliaires, à savoir le système de lubrification, le système de refroidissement et le système de régulation. mécanisme de mouvement : y compris le vilebrequin, la bielle, la traverse, la tige de piston, etc. le mécanisme de mouvement est un mécanisme de bielle qui transforme le mouvement de rotation du vilebrequin en un mouvement alternatif de la traverse. généralement, la machine d'entraînement entraîne le vilebrequin à tourner à travers un accouplement ou un volant (poulie à courroie). le vilebrequin est connecté à la grande extrémité de la bielle, et la petite extrémité de la bielle est connectée à la traverse. la traverse est limitée à la glissière du corps et ne peut effectuer que des mouvements alternatifs. mécanisme de travail : y compris le cylindre, le piston, la soupape à air, etc. le mécanisme de travail est le composant principal pour réaliser le principe de fonctionnement du compresseur . le cylindre a généralement la forme d'un baril et il y a plusieurs soupapes d'admission et d'échappement aux deux extrémités. le corps est utilisé pour soutenir et installer l'ensemble du mécanisme de mouvement et du mécanisme de travail, et il est également utilisé comme réservoir d'huile lubrifiante. le vilebrequin est supporté sur le corps par un roulement. la glissière sur le corps supporte la traverse. les cylindres sont fixés sur les deux bras du corps. . 2. principe de fonctionnement le compresseur alternatif utilise un mécanisme de manivelle et de liaison pour changer le mouvement rotatif de l'entraînement en mouvement alternatif du piston. le cylindre et le piston forment ensemble une chambre de travail pour obtenir une compression de gaz. le piston effectue un mouvement alternatif dans le cylindre pour permettre au gaz de compléter l'admission d'air dans le cylindre. , compression, échappement, etc. les soupapes d'admission et d'échappement sont utilisées pour contrôler le gaz entrant et sortant de la bouteille, et la pression du gaz est augmentée pendant le processus de compression, atteignant ainsi le but de pressuriser le gaz.
    Lire la suite
  • Bon sens concernant l'agent de démoulage
    March 25,2020.

    Bon sens concernant l'agent de démoulage

    L'agent de démoulage est largement utilisé dans la production de moules sous pression. Il joue un rôle important dans le refroidissement des moules. Il trouve des applications importantes dans les domaines du moulage sous pression des métaux et des feuilles expansées sous vide, permettant d'allonger efficacement la durée de vie des moules. Ensuite,Machine de moulage sous pression Longhuanous présenterons le concept, les caractéristiques d'application et l'utilisation de l'agent de démoulage. Aperçu des agents de libération 1. Définition et rôle de l'agent de libération Définition : Un agent de démoulage est un revêtement d'interface utilisé sur les surfaces de deux objets qui adhèrent facilement l'un à l'autre. Rôle : former une couche de revêtement inerte entre le moule et le support, afin que le moule puisse être facilement retiré du support, améliorer la résistance à l'usure et aux rayures du produit final, et rendre la surface de l'objet facilement détachable, lisse et propre. 2. Le principe de l'agent de démoulage Étant donné que la substance lubrifiante (agent de démoulage) adhère facilement à la surface métallique (surface du moule), une couche de film lubrifiant statique se forme par adsorption, réduisant ainsi le frottement entre le polymère (moule) et l'équipement de traitement (moule), produisant un effet de démoulage significatif et améliorant la finition de surface des pièces en plastique. Classification des agents de démoulage 1. Classification selon la méthode d'ajout/l'utilisation : agent de démoulage interne et agent de démoulage externe. Le premier est ajouté directement au plastique de moulage ; le second est appliqué sur la surface de la cavité du moule. 2. Classés selon leur composition chimique : inorganiques, organiques et polymères. (1) Agent de démoulage inorganique (2) Agent de démoulage organique (3) Agent de démoulage polymère 3. Classés par fonction / application : Démoulage de métaux : aluminium moulé sous pression (magnésium, zinc), fonderie, forgeage, etc. ; et caoutchouc, fibre de verre, plastique, polyuréthane, béton. 4. classés par forme : poudre, liquide et émulsion (peut être atomisé). 5. Classés selon leur durée de vie : agent de démoulage conventionnel, agent de démoulage semi-permanent. 6. Classification par forme : agent de démoulage à base de solvant, agent de démoulage à base d’eau, agent de démoulage sans solvant, agent de démoulage en poudre, agent de démoulage en pâte Application de l'agent de libération Les agents de démoulage sont utilisés dans diverses opérations de moulage telles que les pièces préfabriquées en béton, les produits, les plastiques renforcés de fibres de verre, le moulage sous pression de métaux, la mousse de polyuréthane et les élastomères, les thermoplastiques moulés par injection, les feuilles expansées sous vide et les profilés extrudés. Avantages de l'agent de démoulage : 1. Démoulage (lubrification). Lors de la formation d'un film mince uniforme et d'une forme complexe, les di...
    Lire la suite
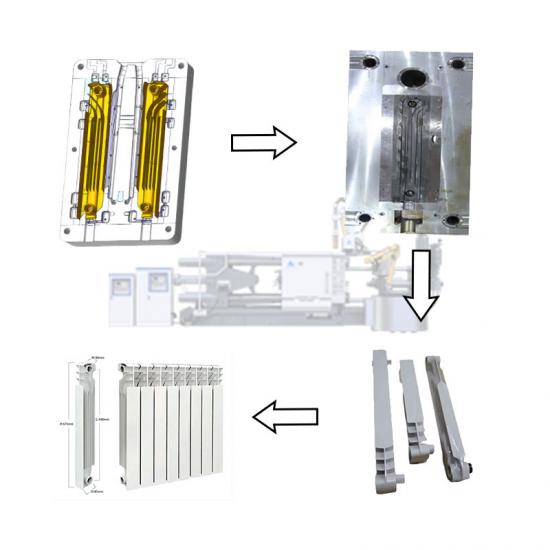
  • Exigences d'utilisation de la machine de moulage sous pression en alliage d'aluminium
    2020-03-23

    Exigences d'utilisation de la machine de moulage sous pression en alliage d'aluminium

    Bengbu Longhua Die Casting Machine Co., Ltd. a publié des spécifications de fonctionnement normalisées pourmachine de moulage sous pression en alliage d'aluminium, en fournissant des conseils professionnels et concrets aux entreprises pour les aider à se stabilisermoulage sous pressionL’objectif est d’assurer une qualité optimale, de réduire les défauts de fonderie et de parvenir à une production de masse standardisée. Une gestion scientifique des opérations est essentielle pour exploiter pleinement les performances de haute précision.équipement de moulage sous pressionet améliorer le rendement des pièces moulées en alliage d'aluminium. Surveillance stricte de l'ensemble du processusmoulage sous pressionLe procédé est la principale garantie d'une qualité de produit stable. La température de l'aluminium fondu dans le four de maintien doit être contrôlée avec précision à ±3 °C près afin de maintenir une température d'agitation stable. Les opérateurs doivent ajuster la température en temps réel en fonction de la composition chimique de chaque four, en contrôlant de manière stable la vitesse de solidification à ±2 %. Un contrôle adéquat de la température du moule assure un remplissage régulier de l'alliage et une solidification ordonnée. Un ajustement opportun demachine de moulage sous pressionLe paramétrage des processus et l'inspection régulière des produits permettent d'éviter efficacement les pièces moulées défectueuses et de stabiliser la qualité globale de la production. L'application standardisée d'agent de démoulage réduit considérablement les défauts de moulage. Les techniciens adaptent leur stratégie d'application, en augmentant la quantité d'agent de démoulage dans les zones difficiles et en diminuant celle disponible dans les zones faciles. L'application par couches successives, de haut en bas, élimine l'eau résiduelle présente dans la cavité. Pour les zones sujettes à l'adhérence du moule, une pulvérisation de refroidissement à courte distance, suivie d'une application de film protecteur à longue distance, prévient efficacement l'accumulation d'eau. Un soufflage d'air après pulvérisation élimine les résidus de revêtement dans les cavités profondes et les recoins, supprimant ainsi les pores, les défauts de moulage à froid et les cloques dus à la vaporisation de l'eau. L'opération de préchauffage professionnel du moule protègemoules de fonderie sous pressionet optimise la production. Après le préchauffage de la machine à température de moule, 5 à 10 cycles de coulée d'alliage liquide à basse vitesse sont effectués avant le passage à la coulée semi-solide définitive.moulage sous pressionparamètres. Ce procédé standardisé prévient efficacement les projections et les éclaboussures de matière, prolongeant ainsi la durée de vie du moule et assurant un fonctionnement stable et performant.machines de moulage sous pression.
    Lire la suite
première page 31 32 33 34 35 36 37 dernière page

un total de 37 des pages

produits chauds
laisser un message laisser un message
si vous êtes intéressé par nos produits et que vous souhaitez connaître plus de détails, veuillez laisser un message ici, nous vous répondrons dès que possible.

maison

des produits

nouvelles

contact