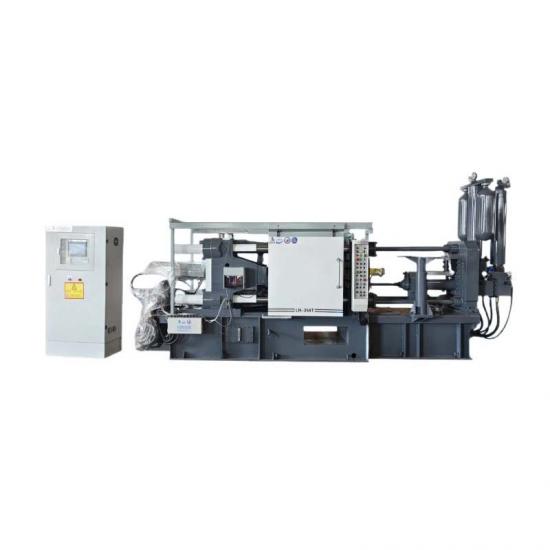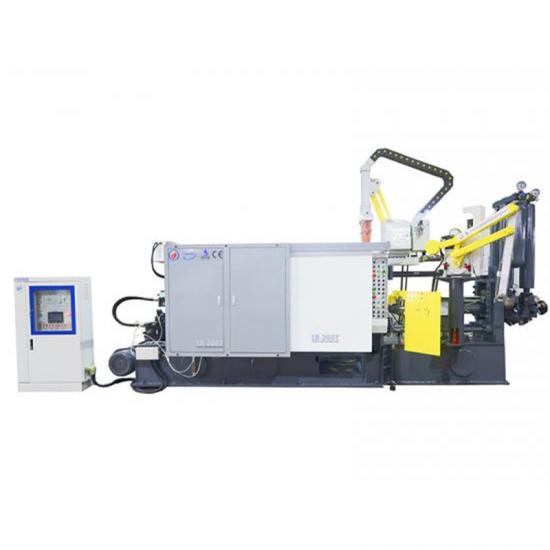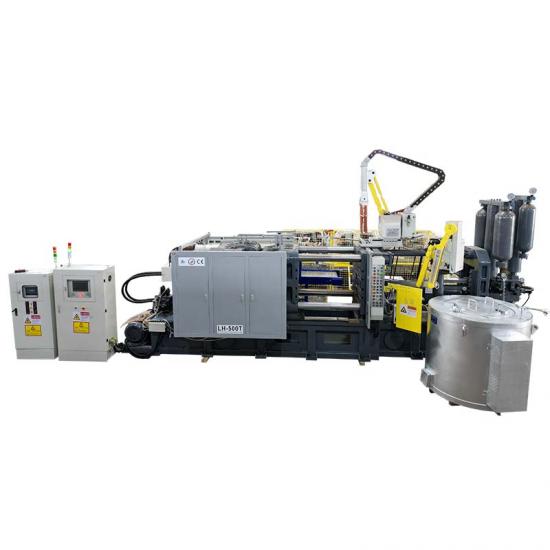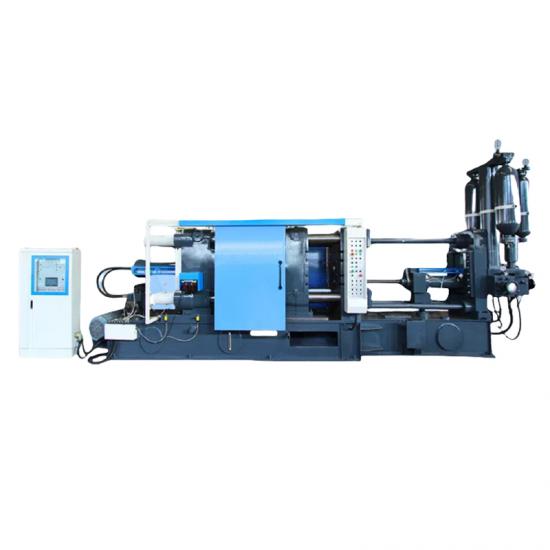
Bengbu Longhua Die Casting Machine Co., Ltd. a publié des spécifications de fonctionnement normalisées pourmachine de moulage sous pression en alliage d'aluminium, en fournissant des conseils professionnels et concrets aux entreprises pour les aider à se stabilisermoulage sous pressionL’objectif est d’assurer une qualité optimale, de réduire les défauts de fonderie et de parvenir à une production de masse standardisée. Une gestion scientifique des opérations est essentielle pour exploiter pleinement les performances de haute précision.équipement de moulage sous pressionet améliorer le rendement des pièces moulées en alliage d'aluminium.
Surveillance stricte de l'ensemble du processusmoulage sous pressionLe procédé est la principale garantie d'une qualité de produit stable. La température de l'aluminium fondu dans le four de maintien doit être contrôlée avec précision à ±3 °C près afin de maintenir une température d'agitation stable. Les opérateurs doivent ajuster la température en temps réel en fonction de la composition chimique de chaque four, en contrôlant de manière stable la vitesse de solidification à ±2 %. Un contrôle adéquat de la température du moule assure un remplissage régulier de l'alliage et une solidification ordonnée. Un ajustement opportun demachine de moulage sous pressionLe paramétrage des processus et l'inspection régulière des produits permettent d'éviter efficacement les pièces moulées défectueuses et de stabiliser la qualité globale de la production.
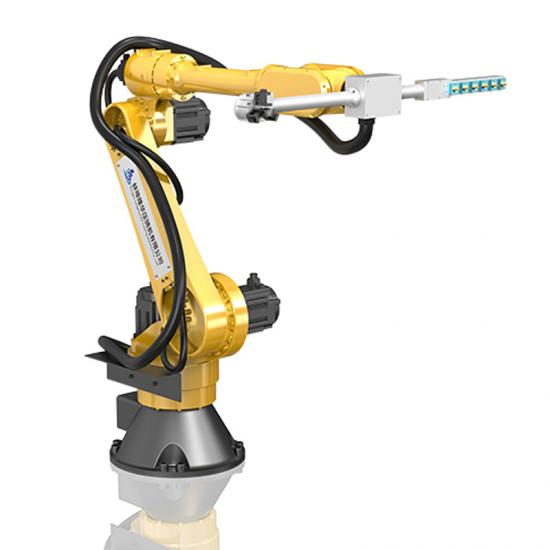
L'application standardisée d'agent de démoulage réduit considérablement les défauts de moulage. Les techniciens adaptent leur stratégie d'application, en augmentant la quantité d'agent de démoulage dans les zones difficiles et en diminuant celle disponible dans les zones faciles. L'application par couches successives, de haut en bas, élimine l'eau résiduelle présente dans la cavité. Pour les zones sujettes à l'adhérence du moule, une pulvérisation de refroidissement à courte distance, suivie d'une application de film protecteur à longue distance, prévient efficacement l'accumulation d'eau. Un soufflage d'air après pulvérisation élimine les résidus de revêtement dans les cavités profondes et les recoins, supprimant ainsi les pores, les défauts de moulage à froid et les cloques dus à la vaporisation de l'eau.

L'opération de préchauffage professionnel du moule protègemoules de fonderie sous pressionet optimise la production. Après le préchauffage de la machine à température de moule, 5 à 10 cycles de coulée d'alliage liquide à basse vitesse sont effectués avant le passage à la coulée semi-solide définitive.moulage sous pressionparamètres. Ce procédé standardisé prévient efficacement les projections et les éclaboussures de matière, prolongeant ainsi la durée de vie du moule et assurant un fonctionnement stable et performant.machines de moulage sous pression.