demander un devis
Language : français

français

  • Problèmes courants avec les pièces moulées sous pression : le retrait
    2024-02-16

    Problèmes courants avec les pièces moulées sous pression : le retrait

    Les cavités de retrait (également appelées enfoncements) dans les pièces moulées sous pression sont un défaut courant qui se produit généralement dans les zones à parois épaisses ou densément peuplées de la pièce. De tels défauts peuvent affecter les propriétés mécaniques et l'apparence de la pièce. Voici quelques causes courantes de cavités de retrait dans les pièces moulées sous pression et leurs solutions correspondantes :   1. Remplissage insuffisant de liquide métallique : Cause du problème : Le liquide métallique n'a pas réussi à remplir complètement la cavité du moule pendant le processus de remplissage, provoquant la formation de cavités de retrait dans certaines zones. Solution : Ajustez le système de versement et les paramètres de versement, augmentez l'ouverture de versement ou modifiez la direction de versement pour favoriser le remplissage du métal et améliorer le taux de remplissage et la plénitude.   2. Problèmes de conception de moules : Cause du problème : une mauvaise conception du moule, telle qu'une structure trop épaisse ou trop complexe, peut empêcher le liquide métallique d'être gêné pendant le processus de remplissage et former des cavités de retrait. Solution : Optimisez la conception du moule, réduisez les parties à parois épaisses de la pièce, ajoutez des trous de ventilation ou améliorez le système d'injection pour favoriser le remplissage et l'écoulement du liquide métallique.   3. Mauvais contrôle de la température du liquide métallique : Cause du problème : Si la température du liquide métallique est trop élevée ou trop basse, cela peut entraîner une mauvaise fluidité du liquide métallique pendant le processus de remplissage et former facilement des cavités de retrait. Solution : contrôlez strictement la température de coulée du liquide métallique pour garantir qu'il est versé dans une plage de température appropriée et éviter que la température ne soit trop élevée ou trop basse.   4. Problèmes de structure organisationnelle des alliages métalliques : Cause du problème : La composition chimique de l'alliage métallique est inégale ou il existe d'autres impuretés, ce qui peut provoquer une solidification inégale du liquide métallique pendant le processus de remplissage et former des cavités de retrait. Solution : optimiser la formule des alliages métalliques, renforcer l’agitation et l’homogénéisation des liquides métalliques et garantir que la structure organisationnelle des alliages métalliques est uniforme et stable.   5. Mauvais fonctionnement : Cause du problème : Un contrôle inapproprié par l'opérateur pendant le processus de moulage sous pression , tel qu'une pression, une température ou une vitesse excessive, peut également provoquer la formation de cavités de retrait par le liquide métallique pendant le processus de remplissage. Solution : Former les opérateurs pour s'assurer qu'ils comprennent et mettent correctement en œuvre les procédures d'exploitation, contrôlent strictement les paramètres de moulage sou...
    Lire la suite
  • Problèmes courants dans les pièces moulées sous pression : piqûres
    2024-02-13

    Problèmes courants dans les pièces moulées sous pression : piqûres

    Au cours du processus de fabrication des pièces moulées sous pression , les piqûres (également appelées piqûres) sont un défaut de surface courant qui affecte l'apparence et la qualité de la pièce. Les marques apparaissent généralement sous forme de petites bosses ou de dépressions sur la surface, semblables à des piqûres. Voici quelques causes courantes de problèmes de piqûres dans les pièces moulées sous pression et leurs solutions correspondantes :   1. Gaz et bulles de liquide métallique : Cause du problème : Le gaz et les bulles dans le liquide métallique n'ont pas été complètement éliminés pendant le processus de remplissage, ce qui a entraîné des piqûres sur la surface de la pièce moulée sous pression. Solution : Optimiser le processus de traitement du liquide métallique, prendre des mesures telles que l'évacuation sous vide ou le traitement par gaz inerte pour réduire la teneur en gaz, optimiser le système de coulée et les paramètres de coulée pour garantir que le remplissage du liquide métallique est uniforme et stable, et réduire piégeage des gaz.   2. Mauvais contrôle de la température du liquide métallique : Cause du problème : Si la température du liquide métallique est trop élevée ou trop basse, cela peut entraîner une mauvaise fluidité du liquide métallique pendant le processus de remplissage et il est facile de former des piqûres. Solution : contrôlez strictement la température de coulée du liquide métallique pour garantir qu'il est versé dans une plage de température appropriée et éviter que la température ne soit trop élevée ou trop basse.   3. Problèmes de surface du moule : Cause du problème : Il existe des problèmes tels que l'usure, l'oxydation ou la contamination sur la surface du moule, ce qui fait que le liquide métallique s'écoule facilement de manière inégale pendant le processus de coulée et forme des surfaces piquées. Solution : nettoyez et entretenez régulièrement le moule pour garantir que la surface du moule est lisse et propre, et utilisez des revêtements ou des peintures appropriés pour éviter l'oxydation ou la contamination de la surface du moule.   4. Le flux du liquide métallique n’est pas fluide : Cause du problème : Le liquide métallique est entravé ou s'écoule de manière inégale pendant le processus de remplissage, ce qui entraîne un remplissage insuffisant et est sujet aux piqûres. Solution : optimisez la conception du système de coulée, réduisez la résistance du liquide métallique pendant le processus d'écoulement, augmentez l'orifice de coulée ou changez la direction de coulée pour favoriser l'écoulement du métal.   Longhua possède une vaste expérience dans le domaine de la conception de moules de haute précision , qui peuvent prévenir et réduire efficacement les problèmes de piqûres dans les pièces moulées sous pression et améliorer la qualité de surface et l'apparence des pièces moulées sous pression.  ...
    Lire la suite
  • Problèmes courants dans le moulage sous pression : pores et bulles
    2024-02-10

    Problèmes courants dans le moulage sous pression : pores et bulles

    Porositéetbullesdansmoulages sous pressionIl s'agit de problèmes de qualité courants qui peuvent affecter l'étanchéité, la résistance et l'aspect de la pièce. Voici quelques causes et solutions fréquentes pour les problèmes de soufflures et de bulles : 1. Gaz et bulles dans les liquides métalliques : Cause du problème : Il peut y avoir absorption de gaz ou d’humidité par le métal liquide, ainsi que dégagement de gaz lors de la dissolution ou du refroidissement du métal. Ces gaz ne peuvent être complètement évacués lors du processus de moulage sous pression et forment des pores et des bulles. Solution : Utiliser des alliages métalliques de haute qualité, traiter le métal liquide sous vide ou sous gaz inerte pour réduire la teneur en gaz, utiliser des systèmes de coulée et des vitesses de coulée appropriés et optimiser les paramètres de moulage sous pression pour réduire l'emprisonnement de gaz. 2. Oxydation ou contamination de la surface du moule : Cause du problème : L’oxydation ou les contaminants présents à la surface du moule peuvent être entraînés dans la pièce moulée sous pression lorsque le métal s’écoule dans le moule, formant ainsi des bulles. Solution : Nettoyer et entretenir régulièrement le moule, utiliser des revêtements ou des peintures de surface pour prévenir l'oxydation et s'assurer que la surface du moule est lisse et propre. 3. L'écoulement du liquide métallique n'est pas régulier : Cause du problème : Le métal liquide est obstrué ou s'écoule de manière irrégulière pendant le processus de remplissage, ce qui entraîne l'entraînement de gaz dans la pièce moulée sous pression. Solution : Optimiser la conception du système de coulée, réduire la résistance du métal liquide pendant le processus d'écoulement, augmenter l'orifice de coulée ou modifier la direction de coulée pour favoriser l'écoulement du métal. 4. Mauvaise régulation de la température des liquides métalliques : Cause du problème : La température du liquide métallique est trop élevée ou trop basse, ce qui peut entraîner la formation de bulles. Solution : Contrôler la température du liquide métallique afin de garantir qu'elle se situe dans une plage de température appropriée pour réduire la dissolution et le dégagement de gaz. 5.moulage sous pressionLes paramètres sont inappropriés : Cause du problème : Des paramètres de moulage sous pression incorrects, tels que la pression, la vitesse, etc., peuvent provoquer des vides et des pores dans le métal liquide pendant le processus de remplissage. Solution : En fonction des exigences spécifiques de moulage sous pression et des propriétés du métal, optimisez les paramètres de moulage sous pression afin de garantir un remplissage uniforme et stable par le métal liquide. Longhuapossède une vaste expérience dans le domaine de la conception de haute précisionmoules, ce qui peut efficacement prévenir et réduire les fissures danspièces moulées sous pressionet améliorer la qualité et la fiabilité des pièces moulées sous pression....
    Lire la suite
  • Problèmes courants avec les pièces moulées sous pression : fissures
    2024-02-08

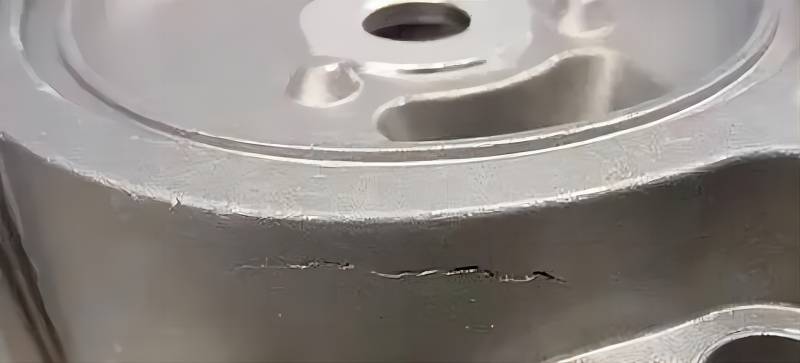
    Problèmes courants avec les pièces moulées sous pression : fissures

    Des problèmes courants de fissures dans les pièces moulées sous pression peuvent survenir pendant le processus de fabrication ou pendant l'utilisation, ce qui affectera négativement les performances et la fiabilité des pièces. Voici quelques causes courantes de problèmes de fissures lors du moulage sous pression et leurs solutions correspondantes : 1. Problèmes de conception de moules : Cause du problème : Une conception déraisonnable du moule, telle que des zones trop faibles, une structure inégale, etc., peut provoquer une concentration de contraintes dans le moulage sous pression pendant le processus de refroidissement, provoquant ainsi des fissures. Solution : optimisez la conception du moule, augmentez la structure de support et réduisez la zone de concentration de contraintes du moulage sous pression pour réduire l'apparition de fissures. 2. Contrôle inapproprié de la température du métal : Cause du problème : Une température du métal trop élevée ou trop basse peut provoquer des fissures dans le moulage sous pression pendant le processus de refroidissement. Solution : Contrôlez strictement la température de coulée et la vitesse de refroidissement du liquide métallique pour garantir que la température du métal se situe dans une plage appropriée et éviter les gradients de température excessifs. 3. Problème de retrait du métal : Cause du problème : Le métal rétrécit pendant le processus de refroidissement, et si le retrait est irrégulier ou plus important que prévu, cela peut provoquer des fissures. Solution : optimisez la composition de l'alliage et le système de déclenchement, réduisez le retrait du métal et prenez des mesures ultérieures de traitement thermique ou de soulagement des contraintes pour réduire les contraintes internes du moulage sous pression. 4. Refroidissement excessif ou traitement thermique inapproprié : Cause du problème : pendant le processus de refroidissement ou de traitement thermique ultérieur des pièces moulées sous pression, un contrôle inapproprié de la température ou un temps de traitement excessif peut entraîner une structure organisationnelle inégale, susceptible d'entraîner des fissures. Solution : Contrôlez strictement la température et la durée des processus de refroidissement et de traitement thermique pour éviter un échauffement excessif ou une conservation de la chaleur afin de garantir une structure organisationnelle uniforme et stable du moulage sous pression. 5. Mauvais fonctionnement : Cause du problème : Un contrôle inapproprié de la part de l'opérateur pendant le processus de moulage sous pression, tel qu'une pression, une température ou une vitesse excessive, peut également provoquer des fissures dans les pièces moulées sous pression. Solution : Former les opérateurs pour s'assurer qu'ils comprennent et mettent correctement en œuvre les procédures d'exploitation, contrôlent strictement les paramètres de moulage sous pression et évitent les erreurs d'exploitation. Grâce aux mesures ci-dessus, le pro...
    Lire la suite
  • Avis de vacances de la fête du printemps de Longhua
    2024-02-05

    Avis de vacances de la fête du printemps de Longhua

    Bengbu Longhua Die Casting Machine Co., Ltd., un fabricant chinois bien établi d'équipements de moulage sous pression à chambre chaude et à chambre froide, a publié son programme officiel de congés pour le prochain Nouvel An lunaire chinois. L'entreprise observera les congés du Nouvel An chinois du 5 au 16 février. Les activités quotidiennes reprendront normalement à cette date.17 févrierDans le cadre de son engagement à offrir un service client irréprochable, LongHua maintiendra ses services d'émission de devis et de réception de commandes ouverts pendant toute la période des fêtes, afin que les acheteurs étrangers puissent envoyer des demandes de renseignements et passer de nouvelles commandes sans interruption. LongHua remercie chaleureusement tous ses clients, anciens et nouveaux, à travers le monde pour leur confiance et leur soutien constants au cours de l'année écoulée. La direction de l'entreprise adresse ses meilleurs vœux pour la nouvelle année à ses partenaires internationaux et leur souhaite une joyeuse année et une collaboration fructueuse. Pour toute demande de devis, consultation sur une solution personnalisée ou assistance technique concernant les machines de moulage sous pression, les clients internationaux sont invités à contacter LongHua par WhatsApp : +1 910 552 6587 ou par e-mail : Info@longhuamachine.com.
    Lire la suite
  • Matériaux divulgués publiquement - Prix du progrès scientifique et technologique - Développement et application technique d'un système de production intelligent de moulage sous pression de pièces de forme spéciale en métaux non ferreux
  • Problèmes courants avec les machines de moulage sous pression : impossibilité de verrouiller le moule
    January 24,2024.

    Problèmes courants avec les machines de moulage sous pression : impossibilité de verrouiller le moule

    Q : Que se passe-t-il si le moule ne peut pas être verrouillé ? A : La cause du dysfonctionnement : 1. La porte de sécurité n'est pas fermée ou l'interrupteur de déplacement est desserré 2. La pression de verrouillage est trop faible 3. L'électrovanne est bloquée 4. La pression supérieure et la contre-pression ne sont pas en place Méthode de manipulation : 1. Vérifiez le signal de l'interrupteur de porte de sécurité 2. Augmentez la pression de verrouillage de manière appropriée 3. Nettoyez ou remplacez l'électrovanne 4. Vérifiez si chaque action est en place
    Lire la suite
  • Problèmes courants avec les machines de moulage sous pression : la pompe à huile tourne mais manque de pression
    January 24,2024.

    Problèmes courants avec les machines de moulage sous pression : la pompe à huile tourne mais manque de pression

    Q : Que se passe-t-il si la pompe à huile tourne mais qu'il n'y a pas de pression ? A : La cause du dysfonctionnement : 1. Pompe à huile endommagée 2. La soupape de trop-plein est coincée ou endommagée 3. Trop de fuites dans le système Méthode de manipulation : 1. Réparer ou remplacer la pompe à huile 2. Nettoyer et réparer la soupape de trop-plein 3. Vérifiez si le robinet d'arrêt est fermé
    Lire la suite
première page 11 12 13 14 15 16 17 18 19 20 dernière page

un total de 37 des pages

produits chauds
laisser un message laisser un message
si vous êtes intéressé par nos produits et que vous souhaitez connaître plus de détails, veuillez laisser un message ici, nous vous répondrons dès que possible.

maison

des produits

nouvelles

contact