demander un devis
Language : français

français

  • Quelles sont les pièces d'usure d'une machine de moulage sous pression à chambre froide ?
    2024-06-13

    Quelles sont les pièces d'usure d'une machine de moulage sous pression à chambre froide ?

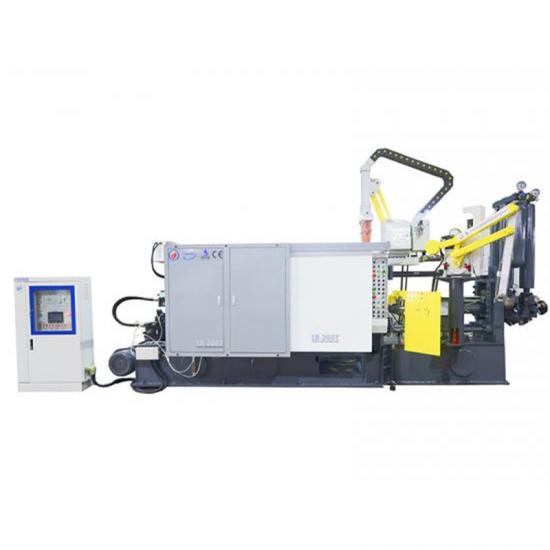
    machine de moulage sous pression à chambre froideFonctionnant dans des conditions extrêmes de haute pression, de haute température et de mouvements mécaniques fréquents, ses composants essentiels sont sujets à l'usure et aux dommages. Un entretien régulier et professionnel est indispensable pour stabiliser la production et prolonger sa durée de vie.équipement de moulage sous pression. Il existe sept communspièces vulnérables de la machine de moulage sous pressionEn fonctionnement quotidien, le moule subit des fissures de fatigue thermique et une usure dues aux impacts répétés à haute température et haute pression. La buse d'injection s'use et se bouche facilement sous l'effet du frottement du métal en fusion. La tige du piston s'use rapidement sous l'effet d'un frottement continu à haute pression, ce qui affecte la précision de la coulée. De plus, les joints d'étanchéité hydrauliques sont sujets au vieillissement et aux fuites d'huile sous haute pression prolongée. Les axes et les manchons de guidage s'usent fortement en raison des ouvertures et fermetures fréquentes du moule. Les composants du système hydraulique, notamment les pompes et les vérins, vieillissent et tombent facilement en panne. Les composants électriques peuvent être endommagés par les environnements de production à température et humidité élevées. Scientifiquemaintenance des machines de moulage sous pressionCela permet de réduire efficacement les pannes d'équipement. Les opérateurs doivent inspecter, nettoyer et réparer régulièrement les pièces essentielles, remplacer les accessoires usés en temps voulu et utiliser des lubrifiants, des agents de démoulage et des produits d'étanchéité de haute qualité. Il est nécessaire de remplacer régulièrement l'huile hydraulique et de tester les composants électriques afin de garantir un fonctionnement stable de l'équipement. Les entreprises devraient élaborer des plans d'inspection standardisés, dispenser une formation professionnelle à leur personnel et constituer un stock suffisant de pièces d'usure. La maintenance quotidienne standardisée réduit considérablement les temps d'arrêt, améliore l'efficacité de la production et maximise la durée de vie des équipements.machine de moulage sous pression à chambre froide.
    Lire la suite
  • Processus de moulage sous pression des ustensiles de cuisine
    2024-06-07

    Processus de moulage sous pression des ustensiles de cuisine

    Le processus de moulage sous pression des ustensiles de cuisine consiste à donner au métal (généralement un alliage d’aluminium) une forme spécifique à travers un moule. Ce processus garantit que la batterie de cuisine a une excellente conductivité thermique, une durabilité et une belle apparence. Voici le processus détaillé de moulage sous pression des ustensiles de cuisine : 1. Préparation du matériel Matières premières métalliques : L’alliage d’aluminium est généralement sélectionné en raison de son poids léger et de sa bonne conductivité thermique. Fusion d'alliages : l'alliage d'aluminium est fondu dans un four et des éléments d'alliage appropriés sont ajoutés pour améliorer les propriétés mécaniques et la résistance à la corrosion du matériau. 2. Conception et production de moules Conception du moule : le moule est conçu en fonction de la forme et de la taille de la batterie de cuisine. Le moule doit avoir une haute précision et une résistance aux températures élevées. Production de moules : le moule est fabriqué en acier à haute résistance et finement traité pour garantir que la surface du moule est lisse et répond aux exigences de conception. 3. Préchauffage du moule Avant le moulage sous pression, le moule est préchauffé. Le préchauffage aide le métal à être réparti plus uniformément lorsqu'il est injecté dans le moule, réduisant ainsi les pores et les défauts de fermeture à froid. 4. Moulage sous pression Injection de métal : l'alliage d'aluminium fondu est injecté dans le moule préchauffé à travers la machine de moulage sous pression. La haute pression amène le métal à remplir rapidement le moule et à former la forme de base du pot. Refroidissement et solidification : Maintenez une pression élevée et attendez que l'alliage d'aluminium refroidisse et se solidifie, généralement quelques secondes à quelques minutes. 5. Démoulage Une fois le métal refroidi et solidifié, ouvrez le moule et retirez délicatement le flan de pot formé. 6. Post-traitement Découpage et ébavurage : éliminez l'excès de matériau et les bavures générés lors du processus de moulage sous pression pour rendre les bords lisses. Usinage : des traitements ultérieurs tels que le perçage, le tournage et le fraisage sont effectués selon les besoins pour garantir la précision dimensionnelle et la finition de surface. 7. Traitement de surface Polissage et meulage : polissez et meulez la surface du pot pour améliorer sa brillance et sa beauté. Pulvérisation ou galvanoplastie : le traitement de pulvérisation ou de galvanoplastie est effectué selon les exigences du produit pour augmenter l'effet d'apparence et améliorer la résistance à la corrosion. Revêtement antiadhésif : de nombreuses casseroles doivent être recouvertes d'un revêtement antiadhésif pour garantir que les aliments ne collent pas à la casserole pendant la cuisson. 8. Contrôle qualité Inspection de qualité stricte du produit fini pour garantir qu'il répond aux spécifications de conception et aux normes de qualité. L...
    Lire la suite
  • Processus de moulage sous pression des plaquettes de frein
    2024-06-03

    Processus de moulage sous pression des plaquettes de frein

    Le processus de moulage sous pression des plaquettes de frein implique une série d'étapes visant à garantir que des produits de haute qualité sont fabriqués conformément aux normes de sécurité automobile. Ce qui suit est un processus typique de moulage sous pression de plaquettes de frein : 1. Préparation du matériel Les matériaux des plaquettes de frein comprennent généralement des matériaux de friction, des adhésifs et des plaques de support métalliques. La préparation des matériaux de moulage sous pression comprend la sélection de la formule du matériau de friction et du métal appropriés. 2. Préparation du moule Selon les exigences de conception de la plaquette de frein, un moule spécial de moulage sous pression est fabriqué. Le moule est généralement fabriqué en acier résistant aux hautes températures et à haute résistance pour garantir la durée de vie et la qualité du moulage sous pression. 3. Chauffage Préchauffez la plaque de support métallique et le moule à la température appropriée pour garantir que les matériaux peuvent être répartis uniformément et former une bonne liaison pendant le processus de moulage sous pression. 4. Moulage sous pression Placement de la plaque de support en métal : placez la plaque de support en métal préchauffée dans le moule. Injection de matériau de friction : Le matériau de friction est injecté dans le moule à haute pression afin qu'il remplisse uniformément le moule et recouvre la plaque de support métallique. Moulage sous pression : une pression élevée est appliquée par la presse pour lier fermement le matériau de friction à la plaque de support métallique et former la forme prédéterminée des plaquettes de frein. 5. Refroidissement et durcissement Le moule est laissé refroidir afin que le matériau de friction se solidifie et atteigne les propriétés mécaniques nécessaires. Le temps et les conditions de refroidissement varient en fonction du matériau et de la conception du moule. 6. Démoulage La plaquette de frein moulée est retirée du moule et inspectée pour déceler des défauts tels que des pores, des fissures, etc. 7. Post-traitement La plaquette de frein démoulée est soumise au post-traitement nécessaire, notamment l'ébavurage, le nettoyage, le traitement thermique et d'autres étapes pour améliorer sa durabilité et ses performances. 8. Inspection et tests La plaquette de frein est soumise à une inspection de qualité et à des tests de performance rigoureux pour garantir qu'elle répond aux normes pertinentes et aux exigences des clients. Les éléments de test courants comprennent les tests de dureté, les tests de résistance à l'usure, les tests de résistance au cisaillement, etc. 9. Emballage et expédition Les plaquettes de frein qualifiées sont emballées, clairement marquées et prêtes à être expédiées aux clients ou aux usines d'assemblage. Grâce aux étapes ci-dessus, les fabricants sont en mesure de produire des plaquettes de frein qui répondent aux normes de sécurité et de performance pour garantir les per...
    Lire la suite
  • Problèmes courants et solutions pour les lampes LED moulées sous pression
    2024-05-28

    Problèmes courants et solutions pour les lampes LED moulées sous pression

    Les lampes LED moulées sous pression peuvent rencontrer divers problèmes lors de la production et de l'utilisation. Voici quelques problèmes courants ainsi que leurs causes et solutions possibles : 1. Porosité et retrait Cause : Conception déraisonnable du moule , paramètres de coulée incorrects, métal fondu formant des pores ou rétrécissement lors du refroidissement. Solution: Optimisez la conception du moule pour garantir que le gaz contenu dans le moule peut être évacué en douceur. Ajustez les paramètres de coulée tels que la pression et la température. Utilisez un processus de moulage sous vide pour réduire les résidus de gaz. 2. Arrêt à froid et repère de débit Cause : Le métal en fusion refroidit trop rapidement lorsqu'il coule dans le moule, formant ainsi une fermeture à froid ; un écoulement inégal du métal provoque des marques d'écoulement. Solution: Augmentez la température du moule et la température de coulée du métal fondu pour améliorer la fluidité du métal. Ajustez la vitesse et la pression de versement. Assurez-vous que le métal en fusion coule uniformément dans le moule. 3. Adhésion au moule et déformation des pièces moulées Cause : Une finition de surface du moule insuffisante ou une conception de moule déraisonnable fait que les pièces moulées collent au moule ou se déforment. Solution: Utilisez un agent de démoulage de haute qualité pour garantir une surface de moule lisse. Optimisez la conception du moule pour garantir que le moulage peut être démoulé en douceur. Vérifiez et réglez le système de refroidissement du moule. 4. Taille instable Cause : Un contrôle instable de la température du moule ou des paramètres de coulée incohérents entraînent une taille de coulée instable. Solution: Assurez une température de moule stable et utilisez un système de contrôle de la température. Contrôlez strictement les paramètres de coulée tels que la pression, la température et le temps. 5. Défauts de surface Cause : Des défauts sur la surface du moule ou des matériaux en alliage d'aluminium impurs utilisés entraînent des défauts sur la surface de coulée. Solution: Vérifiez et entretenez régulièrement le moule pour vous assurer que sa surface est lisse et exempte de défauts. Utilisez des matériaux en alliage d'aluminium de haute qualité pour éviter les impuretés. Améliorez le processus de traitement de surface du moule et améliorez la qualité de surface du moule. 6. Défauts internes Cause : Des impuretés ou des gaz sont mélangés au liquide métallique pendant le processus de coulée, entraînant des défauts à l'intérieur de la pièce moulée. Solution: Améliorez le niveau de purification du liquide métallique et utilisez des filtres et des équipements sous vide. Optimisez la conception du système de coulée pour réduire le mélange de gaz et d’impuretés. Nettoyer et entretenir régulièrement l'équipement pour assurer la propreté et la stabilité du processus de production. 7. Fissuration à chaud et fissuration à froid Cause : Un refroidissement trop r...
    Lire la suite
  • Solutions aux problèmes courants avec les casseroles en aluminium moulé sous pression
    2024-05-24

    Solutions aux problèmes courants avec les casseroles en aluminium moulé sous pression

    Casseroles en aluminium moulé sous pressionsont des produits d'ustensiles de cuisine courants fabriqués par des professionnelsmachine de moulage sous pressionL'équipement se caractérise par une excellente conductivité thermique et une grande durabilité. Cependant, divers défauts courants surviennent fréquemment lors de la production en série.équipement de moulage sous pression, affectant la qualité de surface du produit, sa stabilité structurelle et sa durée de vie. La maîtrise des solutions ciblées est essentielle pour optimisermachines de moulage sous pressionEfficacité et rendement de la production dans la fabrication d'articles de cuisine. 1.Trous et pores Cause: 1) Le gaz contenu dans l'aluminium liquide n'est pas complètement éliminé. 2) Une conception ou un fonctionnement incorrect du moule peut empêcher l'évacuation correcte du gaz. Solution: 1) Améliorer le processus de fusion et de raffinage de l'aluminium liquide pour assurer un dégazage suffisant. 2) Ajuster la conception du moule et optimiser le système d'échappement. 3) Contrôlez la vitesse et la pression de moulage sous pression pour éviter qu'elles ne soient trop rapides ou trop lentes, ce qui empêcherait l'évacuation du gaz. 2.Retrait et déformation Cause: 1) Le volume diminue lors du refroidissement de l'aluminium liquide. 2) Conception de moule inadéquate et refroidissement inégal. Solution: 1) Optimiser la conception du moule pour assurer un refroidissement uniforme. 2) Ajustez la température de coulée de l'aluminium liquide et la température du moule pour contrôler la vitesse de refroidissement. 3) Utilisez un système de refroidissement et un temps de refroidissement appropriés. 3.Défauts de surface (tels que fissures, piqûres) Cause: 1) Mauvaise fluidité du liquide aluminium et remplissage irrégulier. 2) Température du moule inadéquate. Solution: 1) Augmenter la température de coulée de l'aluminium liquide pour améliorer sa fluidité. 2) Ajustez la température du moule pour vous assurer qu'il fonctionne dans la plage de température appropriée. 3) Entretenez et nettoyez régulièrement le moule pour assurer une surface lisse. 4.Oxydation et inclusions Cause: 1) L'aluminium liquide est exposé à l'air et produit des oxydes. 2) Des impuretés sont mélangées à l'aluminium liquide ou ne sont pas complètement éliminées. Solution: 1) Améliorer les mesures de protection pendant le processus de fusion de l'aluminium liquide et utiliser une protection par gaz inerte. 2) Améliorer le processus de raffinage de l'aluminium liquide afin de garantir l'élimination complète des inclusions. 3) Nettoyez régulièrement le four et les outils pour éviter les impuretés. 5.craquage à chaud Cause: 1) Des contraintes internes sont générées lors du refroidissement de l'aluminium liquide. 2) Une conception ou un fonctionnement incorrect du moule entraîne une concentration des contraintes. Solution: 1) Optimiser la conception du moule pour éviter les zones de concentration de contraintes. 2) Ajuster la vitess...
    Lire la suite
  • Questions fréquemment posées sur les casseroles en aluminium moulé sous pression
    2024-05-20

    Questions fréquemment posées sur les casseroles en aluminium moulé sous pression

    Certains problèmes courants pouvant survenir avec les poêles en aluminium moulé sous pression comprennent : 1. Déformation ou décoloration : en raison de la conductivité thermique élevée de l'aluminium, le pot peut être déformé ou décoloré en raison de températures élevées ou de changements brusques de température pendant l'utilisation. 2. Usure de la surface : une utilisation prolongée ou inappropriée peut provoquer une usure de la surface du pot, surtout si de la vaisselle en métal ou des couteaux sont utilisés pour essuyer le pot en aluminium. 3. Aliments collants : Sans revêtement approprié ni entretien régulier, les aliments peuvent coller aux casseroles en aluminium, ce qui rend le nettoyage difficile. 4. Le fond du pot est bosselé : une utilisation prolongée ou une collision peut provoquer un bosselement du fond du pot en aluminium, ce qui peut affecter les performances de conduction thermique. 5. Usure du revêtement : certains pots en aluminium sont recouverts d'un revêtement pour empêcher les aliments de coller, mais une utilisation à long terme ou une utilisation inappropriée peut entraîner l'usure du revêtement et doit être remplacé régulièrement. 6. Migration des métaux : les pots en aluminium de mauvaise qualité ou de qualité inférieure peuvent avoir des problèmes de migration des métaux, libérant des éléments métalliques tels que l'aluminium dans les aliments, ce qui peut affecter la santé. 7. Fuite d'huile et d'eau : Il peut y avoir des problèmes de qualité dans les joints de soudure de certains pots en aluminium, entraînant des fuites d'huile et d'eau. Pour éviter ces problèmes, il est très important de choisir un pot en aluminium de haute qualité et de suivre les bonnes méthodes d'utilisation et d'entretien.
    Lire la suite
  • Questions fréquemment posées sur les radiateurs moulés sous pression
    2024-05-14

    Questions fréquemment posées sur les radiateurs moulés sous pression

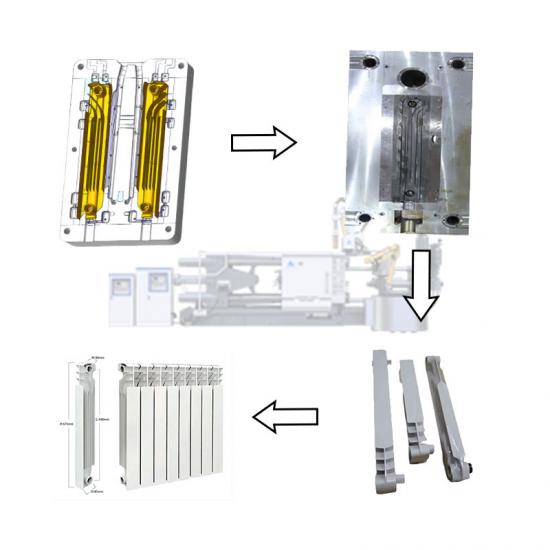
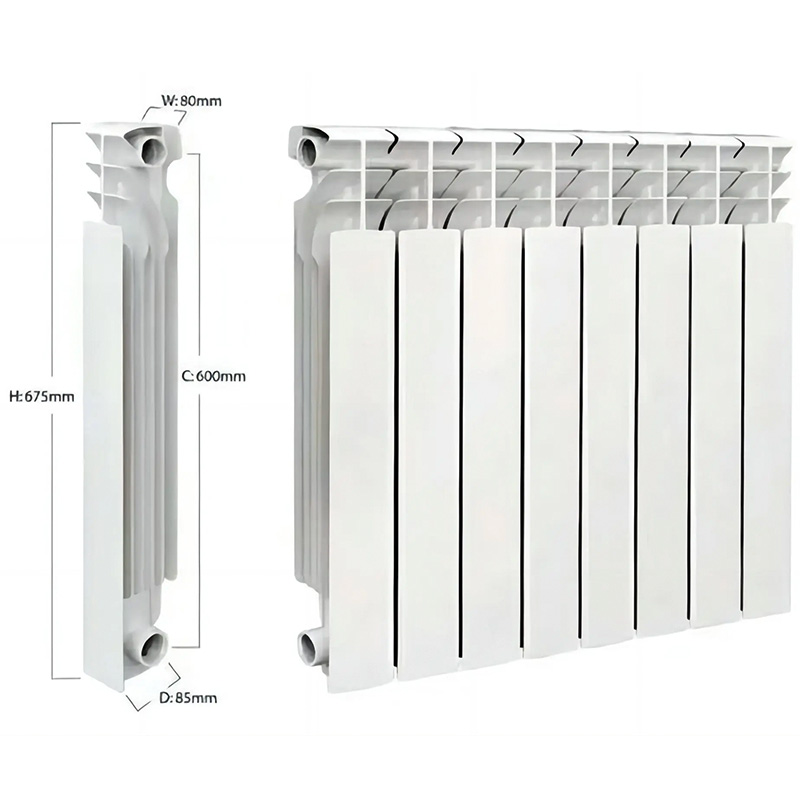
    Au cours du processus de fabrication deradiateurs moulés sous pressionVous pourriez rencontrer certains problèmes courants, en voici quelques-uns : 1. Stomates et bulles: Description du problème : La porosité et les bulles sont des défauts courants du processus de moulage sous pression et peuvent apparaître à la surface ou à l’intérieur du radiateur. Solution : Optimiser le procédé de moulage sous pression pour assurer un écoulement régulier du métal et éviter l’emprisonnement de gaz dans la pièce. La formation de pores et de bulles peut être réduite en améliorant la conception du moule, en contrôlant la température et la vitesse de coulée et en adoptant un système de coulée adapté. 2. Fissures thermiques : Description du problème : Lors du processus de refroidissement du radiateur, des fissures thermiques peuvent apparaître en raison d’une température métallique inégale ou d’un refroidissement rapide. Solution : Optimiser le procédé de coulée, contrôler la vitesse de refroidissement et l’homogénéité de la température du métal, et éviter un refroidissement excessif ou l’apparition de zones de concentration de contraintes. De plus, sélectionner une composition d’alliage et des paramètres de procédé appropriés afin de réduire l’apparition de fissures à chaud. 3. Déformation et écart dimensionnel : Description du problème : Le radiateur peut se contracter et se déformer de manière irrégulière pendant le processus de refroidissement, ce qui entraîne un écart de taille ou une forme irrégulière. Solution : Optimiser la conception du moule, tenir compte du retrait du radiateur et utiliser un système de refroidissement adapté pour assurer un refroidissement uniforme de la pièce moulée et éviter toute déformation. De plus, des traitements ultérieurs, tels que le traitement thermique ou l’usinage, peuvent être utilisés pour corriger les écarts dimensionnels des pièces moulées. 4. Problèmes de qualité de surface : Description du problème : La surface du radiateur peut être oxydée, présenter des imperfections ou être rugueuse. Solution : Renforcer le traitement de surface du moule, notamment par polissage et sablage, afin d’améliorer la qualité de surface. De plus, les matériaux de revêtement doivent être sélectionnés et utilisés judicieusement pour maîtriser l’oxydation lors du processus de coulée et ainsi limiter l’apparition de défauts de surface. En optimisant le processus, en améliorantéquipement de moulage sous pressionEn renforçant la gestion de la qualité, ces problèmes peuvent être résolus efficacement et la qualité et l'efficacité de la production des radiateurs moulés sous pression peuvent être améliorées.
    Lire la suite
  • La différence entre la machine à eau froide à vis vent-froid et la machine à eau froide refroidie par air
    2024-05-11

    La différence entre la machine à eau froide à vis vent-froid et la machine à eau froide refroidie par air

    Il existe certaines différences dans le principe de réfrigération et les méthodes de travail des machines à eau froide à vis refroidies par air et des machines à eau froide refroidies par air . Cela se reflète principalement dans le type de compresseur et la méthode de réfrigération : 1. Type de compresseur : Machine à eau froide à vis éolienne : utilisez un compresseur à vis comme composant principal du système de réfrigération. Le compresseur à vis comprime le réfrigérant grâce à la rotation de la vis, ce qui offre des performances de réfrigération efficaces et stables et convient à un grand système de réfrigération. Machine à eau froide-froide : Généralement un compresseur à piston ou un compresseur à vis. Par rapport à la machine à eau froide à vis, le type de compresseur de la machine à eau froide refroidie par air peut être plus diversifié, mais dans certains cas, le compresseur alternatif peut être inférieur à celui du compresseur à vis, mais l'efficacité est généralement inférieure. 2. Méthode de réfrigération : Machine à eau froide à vis éolienne : utilisez un ventilateur pour faire circuler l'air sur le condenseur, de manière à refroidir le réfrigérant et à distribuer la chaleur dans l'environnement. Cette méthode peut économiser les ressources en eau et convient au système de refroidissement sans eau. Machine à eau froide-froide : Elle utilise également un ventilateur pour faire circuler l'air sur le condenseur, mais son type de compresseur ne peut pas être limité au type à vis, qui peut être duplex. Cette méthode peut également distribuer de la chaleur dans l’environnement, mais dans certains cas, davantage de ressources en eau peuvent être nécessaires pour maintenir l’effet de refroidissement. En résumé, la machine à eau froide à vis refroidie par air présente quelques différences dans le type et la méthode de refroidissement du compresseur et dans la méthode de refroidissement. Les machines à eau froide à vis ont généralement une efficacité énergétique et une stabilité plus élevées, adaptées aux exigences des grands systèmes de réfrigération, tandis que les machines à eau froide refroidies par air peuvent présenter certains avantages en termes de méthode de refroidissement et de coût, adaptées aux besoins des petites et moyennes entreprises. systèmes de réfrigération dimensionnés.
    Lire la suite
première page 11 12 13 14 15 16 17 18 19 20 dernière page

un total de 37 des pages

produits chauds
laisser un message laisser un message
si vous êtes intéressé par nos produits et que vous souhaitez connaître plus de détails, veuillez laisser un message ici, nous vous répondrons dès que possible.

maison

des produits

nouvelles

contact