demander un devis
Language : français

français

  • Visite industrielle - Zone industrielle thaï-chinoise de Rayong
    September 3,2024.

    Visite industrielle - Zone industrielle thaï-chinoise de Rayong

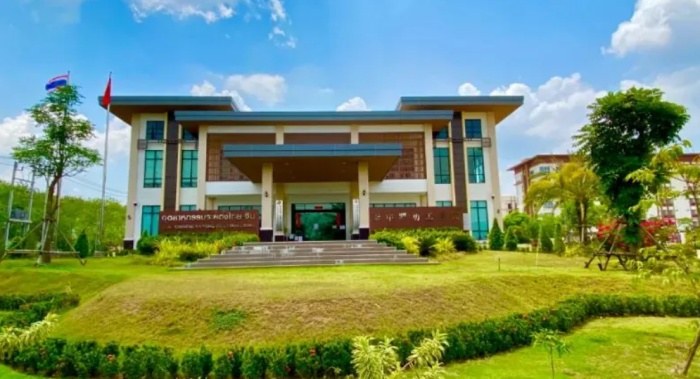
    Conférence sur le moulage sous pression en Asie du Sud-Est (Thaïlande) Visite industrielle-Zone industrielle thaï-chinoise de Rayong Le 17 mai, la conférence sur le moulage sous pression en Asie du Sud-Est (Thaïlande) et le groupe de visite des activités de visite de l'industrie des véhicules à énergies nouvelles en Thaïlande sont entrés dans la zone industrielle thaï-chinoise de Rayong. Un groupe de 49 personnes ont interagi au centre opérationnel du parc industriel de Rayong et inspecté le parc. La zone industrielle thaï-chinoise de Rayong est située au cœur du corridor économique oriental de la Thaïlande. Les industries du parc comprennent les pièces automobiles, les nouvelles énergies, les nouveaux matériaux, les machines, les appareils électroniques, les maisons intelligentes, etc. Avec le fort soutien des gouvernements chinois et thaïlandais, la zone industrielle thaï-chinoise de Rayong a été identifiée comme une zone industrielle de niveau national " zone de coopération économique et commerciale d’outre-mer ». Il s'agit d'une base de fabrication et d'exportation et d'un centre de cluster industriel pour les industries traditionnelles avantageuses de la Chine et les industries modernes émergentes de la Thaïlande. À l'avenir, il sera construit dans un parc industriel écologique intelligent intégrant la fabrication industrielle, la logistique d'entreposage et la vie commerciale. Au cours de l'événement de trois jours, un total de 18 experts, universitaires et représentants d'entreprises du domaine du moulage sous pression ont participé à des discours et à des ateliers thématiques, 15 entreprises ont participé à l'exposition des marques vedettes et ont formé deux équipes d'inspection pour visiter le Banpo de Toyota Motor. Usine et parc industriel Thaïlande-Chine de Rayong pour des visites sur place et des apprentissages. Cet événement international pragmatique et tourné vers l'avenir de l'industrie du moulage sous pression constitue une importante plate-forme d'échange internationale pour le développement intégré des véhicules à énergies nouvelles et de l'industrie du moulage sous pression, et promeut la coopération et le développement de l'industrie mondiale du moulage sous pression. (Contribution de la branche fonderie de la Société chinoise des ingénieurs en mécanique)
    Lire la suite
  • Bienvenue au Salon international des produits de fonderie d'acier et de machines de Turquie 2024
    2024-08-21

    Bienvenue au Salon international des produits de fonderie d'acier et de machines de Turquie 2024

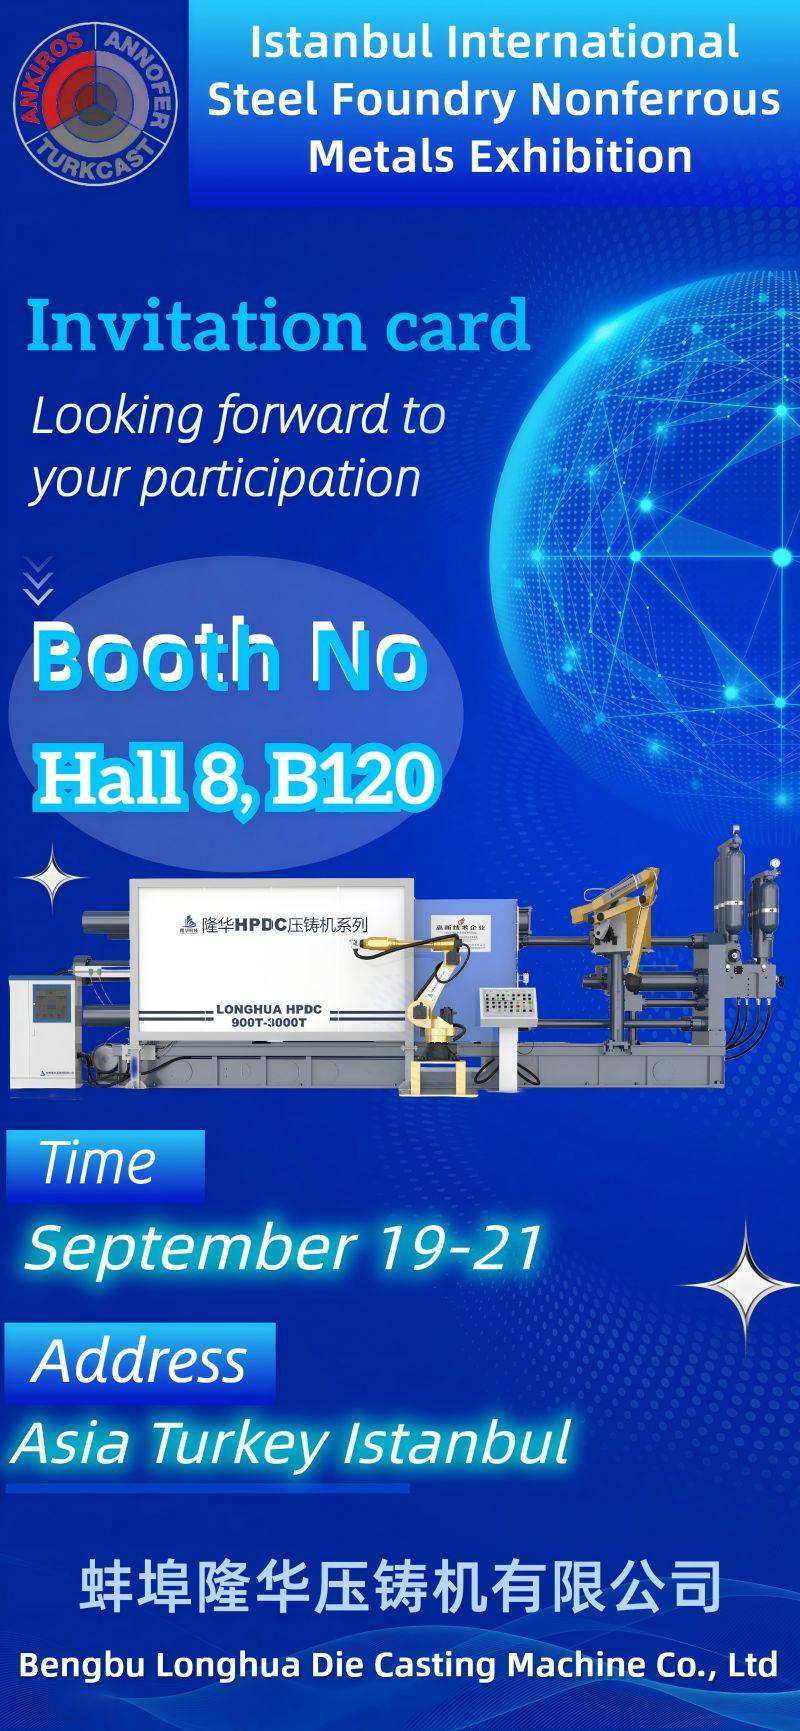
    Exposant du salon international des produits de moulage d'acier et de machines en Turquie 2024 / Bengbu Longhua Die Casting Machine Co., Ltd. ! (Entreprise nationale de haute technologie) Lieu d'exposition : Parc des expositions d'Istanbul, Turquie Salle d'exposition : Hall 8 Stand : Stand B120 Faites-vous des amis avec le monde, coopérez pour des résultats gagnant-gagnant et créez de l'éclat ensemble Ingéniosité et sagesse, à la tête du nouveau phare de l'industrie mondiale du moulage sous pression Bienvenue aux nouveaux et anciens amis sur le site de l'exposition pour discuter affaires, nous vous attendons au parc des expositions d'Istanbul, en Turquie.
    Lire la suite
  • Félicitations chaleureuses : Bengbu Longhua Die Casting Machine Co., Ltd. a remporté deux distinctions et certificats technologiques au niveau provincial
    2024-08-19

    Félicitations chaleureuses : Bengbu Longhua Die Casting Machine Co., Ltd. a remporté deux distinctions et certificats technologiques au niveau provincial

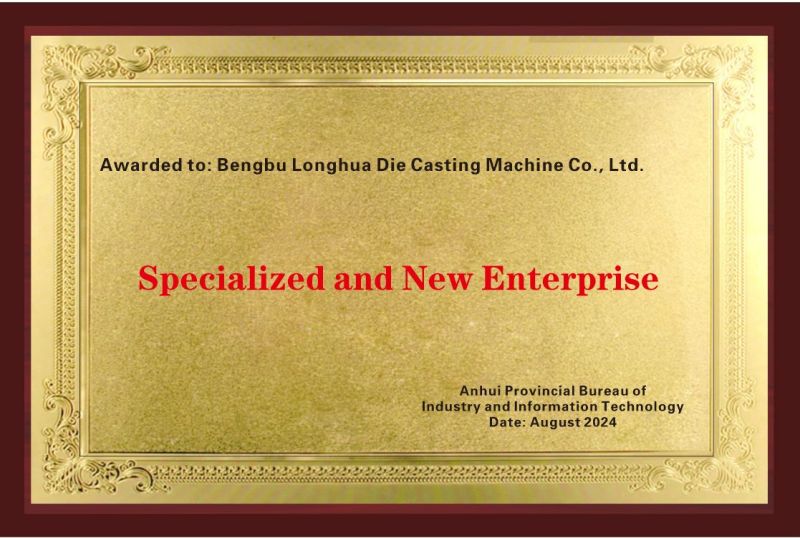
    Certificat d'honneur pour les entreprises innovantes/petites et moyennes de la province d'Anhui - 26 juin 2024 Certificat d'honneur pour les petites et moyennes entreprises spécialisées et innovantes de la province d'Anhui - 9 août 2024 Bengbu Longhua Die Casting Machine Co., Ltd. a été créée en 1982 et a reçu le « certificat national de technologie d'entreprise de haute technologie » en 2017 ! Notre entreprise répond activement au grand appel du pays visant à encourager « la coopération entre les universités immobilières et les instituts de recherche » ! Notre société prend l'initiative de coopérer avec « l'Académie chinoise des sciences Hefei Institute of Materials Science » * « Bengbu University » et d'autres universités et instituts pour développer conjointement deux grands projets de recherche scientifique, « l' IA à grande vitesse et de haute précision » machine de coulée " et " robot de moulage sous pression ". Ces deux grands projets de recherche scientifique ont été lancés avec succès en octobre 2022 et disposent aujourd’hui de droits de propriété intellectuelle sur leurs produits totalement indépendants. Le degré de localisation a atteint 99 % et la rentabilité du produit se classe au premier rang mondial ! Ces deux grands projets de recherche scientifique ont successivement remporté 13 brevets nationaux d'invention, 93 brevets nationaux de modèles d'utilité, 6 certificats de droits d'auteur de logiciels informatiques, 1 "Premier ensemble de certificats d'équipement technique majeur de la province d'Anhui", 5 "Certificats de nouveaux produits de la province d'Anhui", 1 " Certificat national de normalisation des produits de connaissances", 27 "Certificats de réussite scientifique et technologique de la province d'Anhui", 5 "Certificats de marque Longhua", 2 "Certificats CE de l'UE/Machines et robots de moulage sous pression", "Unité nationale de rédaction de normes pour le moulage sous pression en chambre froide d'intelligence artificielle Machines", et autres certificats honorifiques et brevets d'invention dans la recherche et la production. Le développement et la production réussis de deux projets de recherche scientifiques majeurs, « Machine de moulage sous pression IA à haute vitesse et haute précision » et « Robot de moulage sous pression », ont fondamentalement changé la perception mondiale du « Moulage sous pression IA à haute vitesse et haute précision ». machine » et « robot de moulage sous pression ». Après leur entrée sur le marché mondial en 2022, ils bouleverseront complètement les fabricants étrangers de machines de moulage sous pression et de robots. Le développement et la production réussis de ces deux produits peuvent non seulement réduire les coûts de production et d'approvisionnement de l'industrie du moulage sous pression au pays et à l'étranger, augmenter les réserves de change du pays, mais également apporter une énorme contribution à l'amélioration de la compétitivité des marques nationales dans le marché inte...
    Lire la suite
  • Qu’est-ce que le contrôle de la température des moules de moulage sous pression ?
    2024-08-27

    Qu’est-ce que le contrôle de la température des moules de moulage sous pression ?

    Le contrôle de la température du moule de moulage sous pression (contrôle de la température) fait référence au processus d'ajustement de la température du moule par refroidissement par eau, chauffage à l'huile, pulvérisation, etc. dans le processus de moulage sous pression pour garantir que des pièces moulées de qualité stable peuvent être obtenues pendant le processus de production. Le contrôle de la température du moule est très critique pour le processus de moulage sous pression car il affecte directement la qualité du moulage, la durée de vie du moule et l'efficacité de la production. L’objectif principal du contrôle de la température des moules de moulage sous pression est l’équilibre du champ de température. 1. Stabilité de la qualité du moulage : En contrôlant la température du moule, les défauts sur la surface du moulage, tels que les lignes froides, les pores, les fissures, etc., peuvent être évités. Si la température est trop basse, il peut y avoir des lignes froides sur la surface de coulée, et si la température est trop élevée, cela peut provoquer des trous de retrait, des moules collants et d'autres problèmes. 2. Améliorer la durée de vie du moule : Si la température du moule n'est pas correctement contrôlée, cela peut augmenter la contrainte thermique du moule, accélérer l'usure et la fatigue du moule, et ainsi raccourcir la durée de vie du moule. 3. Améliorer l'efficacité de la production : un contrôle raisonnable de la température du moule peut réduire le temps de refroidissement de la pièce moulée, raccourcir le cycle de production et améliorer l'efficacité de la production. Méthode de contrôle de la température : 1. Chauffage du moule : Avant le début du moulage sous pression, le moule doit généralement être préchauffé à une température appropriée. Les méthodes de chauffage courantes comprennent le chauffage électrique, le chauffage au mazout, le chauffage à la vapeur, etc. 2. Refroidissement du moule : pendant le processus de production, le moule peut surchauffer en raison de la coulée continue. A ce moment, il est nécessaire de contrôler la température du moule dans une plage appropriée grâce à des moyens de refroidissement. Les méthodes de refroidissement courantes incluent le refroidissement par eau, le refroidissement par huile, le refroidissement par air, etc. 3. Équipement de contrôle de température constante : Les machines de moulage sous pression modernes sont généralement équipées de systèmes de contrôle automatique de la température, qui surveillent la température du moule en temps réel grâce à des capteurs et ajustent automatiquement l'équipement de chauffage ou de refroidissement. La différence de température de la surface du moule est inférieure à 50 °C et la différence de température du cycle à la même position est inférieure à 10 °C pour maintenir le moule dans la plage de température définie. Grâce à un contrôle efficace de la température du moule de moulage sous pression, la consistance du produit peut êtr...
    Lire la suite
  • Analyse de l'élimination des scories et du dégazage par affinage pendant le processus de fusion de l'alliage d'aluminium pour moulage sous pression
    2024-08-13

    Analyse de l'élimination des scories et du dégazage par affinage pendant le processus de fusion de l'alliage d'aluminium pour moulage sous pression

    Alliage d'aluminium moulé sous pressionLa fusion est une étape cruciale du processus de fabrication des pièces moulées sous pression. Un contrôle insuffisant de ce processus entraîne une augmentation des teneurs en scories et en gaz de l'aluminium liquide, ainsi qu'une modification de sa composition chimique. Il en résulte des piqûres, des scories d'oxydation, des retassures et une composition chimique non conforme dans la pièce moulée, ce qui nuit à sa qualité. Alliage d'aluminium moulé sous pressionL'aluminium absorbe facilement l'air et s'oxyde lors de la fusion. Pendant la fusion continue, des scories d'oxydation se forment à la surface et à l'intérieur de l'aluminium liquide. Les matières premières sont divisées en lingots d'aluminium et en matériaux recyclés. La teneur en scories des matériaux recyclés est supérieure à celle des lingots. Après la fusion, la quantité de scories d'oxydation dans l'aluminium liquide augmente en conséquence. Ces scories sont facilement adsorbées par les gaz présents dans l'aluminium liquide, ce qui empêche leur précipitation. La présence de gaz et d'inclusions d'oxydation dans l'aluminium liquide engendre des retassures, des porosités, des inclusions de scories et d'autres défauts dans les pièces moulées sous pression. Un liquide d'aluminium de haute qualité doit présenter une composition chimique adéquate, une faible teneur en gaz et en inclusions d'oxydation, de bonnes performances de coulée et des propriétés mécaniques satisfaisantes pour les pièces moulées. En partant des principales étapes influençant la qualité du liquide d'aluminium lors du processus de fusion, les effets de chaque étape sont testés afin de déterminer les paramètres de procédé optimaux pour chacune d'elles, d'améliorer efficacement la qualité du liquide d'aluminium et ainsi répondre aux exigences de production des pièces moulées sous pression. Le liquide d'aluminium contient de nombreux types d'inclusions. Outre les résidus provenant du corps du four lui-même, la plupart proviennent de matériaux recyclés. Ces matériaux recyclés forment des inclusions d'oxyde, telles que l'oxyde d'aluminium et l'oxyde de magnésium, lors des phases de mise en place et de fusion. Comme les matériaux recyclés ne peuvent être parfaitement propres et que les surfaces des canaux d'alimentation et des pièces moulées non conformes adhèrent à des substances huileuses et restent relativement humides, une grande quantité de fumée et de vapeur d'eau est générée lors de la fusion, principale source d'hydrogène. Après des tests de densité et une analyse métallographique des lingots d'aluminium avant fusion et des matériaux recyclés après coulée dans le même four, il a été constaté que la teneur en hydrogène et le nombre d'inclusions dans les matériaux recyclés avaient considérablement augmenté. Conclusion:(1) Dans le processus de fusion des alliages d'aluminium, les matériaux recyclés doivent être clairement classés ; pour les pièces moulées avec une structure interne ...
    Lire la suite
  • Une brève discussion sur l'état actuel et la tendance de développement de l'industrie des alliages d'aluminium moulés sous pression
    2024-08-08

    Une brève discussion sur l'état actuel et la tendance de développement de l'industrie des alliages d'aluminium moulés sous pression

    Le moulage sous pression (appelé moulage sous pression ) consiste à remplir la cavité de moulage sous pression (moule de moulage sous pression) avec du métal liquide ou semi-solide à grande vitesse sous haute pression, et à former et solidifier sous pression pour obtenir des pièces moulées. Les moulages sous pression ont une précision dimensionnelle élevée, généralement équivalente au niveau 6~7, voire au niveau 4 ; faible rugosité de surface ; haute résistance et dureté, 25 % ~ 30 % supérieures au moulage au sable, dimensions stables, bonne interchangeabilité ; les pièces moulées complexes à paroi mince peuvent être moulées sous pression, avec une efficacité de production élevée et une longue durée de vie du moule de moulage sous pression. Lors du moulage sous pression d'alliages d'aluminium, il peut atteindre 80 000 à 200 000 fois, de sorte que le processus de moulage sous pression est largement utilisé dans les domaines du photovoltaïque, des communications 5G et de l'automobile. L'aluminium et les alliages d'aluminium ont une faible densité (proche de 2,7 g/cm³), qui représente environ 1/3 du fer ou du cuivre ; bonne conductivité électrique et thermique, juste derrière l'argent, le cuivre et l'or ; bonne résistance à la corrosion : la surface de l'aluminium est facile à produire naturellement un film protecteur Al2O3 dense et ferme, qui peut bien protéger le substrat de la corrosion. De bons produits peuvent être obtenus par passivation, pulvérisation de poudre, revêtement, etc., ils sont donc particulièrement adaptés à la production de moulage sous pression. La composition de divers matériaux d'alliage d'aluminium standard est similaire et les matériaux d'alliage peuvent être sélectionnés en fonction des exigences d'utilisation. Les alliages d'aluminium moulés sous pression conventionnels n'ont pas d'exigences particulières en matière d'allongement et de conductivité thermique et sont principalement utilisés pour les pièces de moteurs d'automobiles et de motos, telles que les carters de moteur, les carters d'huile, les blocs-cylindres, les carters de transmission, etc. Avec le développement de la technologie 5G, de plus en plus d'alliages d'aluminium moulés sous pression sont utilisés dans les stations de base de communication, principalement pour la production de boîtiers de radiateurs. Étant donné que la conductivité thermique de l'alliage d'aluminium ADC12 traditionnel n'est que de 100 W/(m·K), ENAC44300 est généralement sélectionné comme matériau de moulage sous pression pour améliorer la conductivité thermique des pièces ; de plus, un traitement thermique T5 à 200 ~ 350 ℃ peut être utilisé. Outre le domaine de la communication 5G, l'industrie photovoltaïque connaît également une demande croissante d'alliages d'aluminium moulés sous pression, le composant représentatif étant le boîtier de l'onduleur. « Photovoltaïque + stockage d'énergie » est devenu la configuration standard pour le développement du photovoltaïque dans de...
    Lire la suite
  • Tableau des paramètres standard de la machine de moulage sous pression
    2024-07-30

    Tableau des paramètres standard de la machine de moulage sous pression

    Le tableau des paramètres standards d'une machine de coulée sous pression comprend généralement divers paramètres techniques et indicateurs de performance, qui peuvent varier en fonction du type de machine de coulée sous pression (machine de coulée sous pression à chambre froide, machine de coulée sous pression à chambre chaude, etc.), les spécifications de la machine de moulage sous pression et les exigences du fabricant. Voici les paramètres standard qu'une machine de moulage sous pression générale peut inclure : 1. Type de machine : Machine de moulage sous pression à chambre froide, machine de moulage sous pression à chambre chaude, etc. 2. Force de serrage (force de fermeture) : Indique la force maximale appliquée lorsque la machine de moulage sous pression est serrée. Habituellement mesuré en tonnes (tonnes). 3. Force d’injection : Indique la force appliquée par le système d'injection pour pousser la matière métallique ou plastique pour remplir le moule. Habituellement mesuré en tonnes (tonnes). 4. Poids d'injection (maximum) : Indique le poids maximum de métal ou de plastique utilisé pour un tir. 5. Vitesse d’injection : Indique la vitesse à laquelle le métal ou la matière plastique entre dans le moule. Généralement mesuré en millimètres par seconde (mm/s) ou en millimètres par seconde (pouces/s). 6. Épaisseur du moule (maximum/minimum) : Indique l'épaisseur maximale et minimale du moule pouvant être adaptée. 7. Course d'ouverture et de fermeture du moule : Indique la course maximale du moule pendant le processus d'ouverture et de fermeture. Généralement en millimètres (mm) ou en pouces (pouces). 8. Système de refroidissement : Comprend un système d'eau de refroidissement ou d'huile, utilisé pour contrôler la température du moule de moulage sous pression. 9. Puissance de chauffage : Fait référence à la demande de puissance de l’unité de chauffage ou du système de chauffage. Généralement en kilowatts (kW). 10. Système de contrôle : Implique les fonctions d'automatisation et de contrôle de la machine de moulage sous pression, y compris le contrôleur PLC et l'écran tactile, etc. 11. Système hydraulique : La pression de service maximale du système hydraulique et le débit de la pompe hydraulique. 12. Mode de fonctionnement : Mode de fonctionnement manuel, semi-automatique ou entièrement automatique. 13. Dispositif de sécurité : Tels que porte de sécurité, bouton d'arrêt d'urgence, couvercle de protection et autres équipements de sécurité. 14. Dimensions : La taille globale de la machine de moulage sous pression, y compris la longueur, la largeur, la hauteur, etc. 15. Poids : Le poids de la machine de coulée sous pression, généralement en kilogrammes (kg) ou en livres (lb). Ces tableaux de paramètres peuvent varier en fonction du modèle et du fabricant spécifiques de la machine de moulage sous pression et sont utilisés pour aider les utilisateurs à comprendre et à sélectionner ...
    Lire la suite
  • Défauts de moulage et leurs méthodes de contrôle
    2024-07-23

    Défauts de moulage et leurs méthodes de contrôle

    Il existe de nombreux types de défauts de fonderie, et leurs causes sont souvent complexes. Par conséquent, pour analyser ces causes, il convient de partir de la situation spécifique, de mener une analyse approfondie prenant en compte les caractéristiques, l'emplacement, le procédé et le sable utilisé, puis de mettre en œuvre les mesures techniques appropriées pour prévenir et éliminer les défauts. 1. Ne pas verserMéthodes de prévention : Augmentez la température de coulée, accélérez la vitesse de coulée et évitez les coulées intermittentes ; Augmenter la section transversale du rail et du rail intérieur ; Ajuster le dosage post-four pour augmenter de manière appropriée la teneur en carbone et en silicium ; Renforcer l'évacuation des fumées dans le moule de fonderie, réduire la quantité de poudre de charbon et de matières organiques ajoutées au sable ; Augmentez la hauteur du bac à sable supérieur. 2. Pas pleinMéthodes de prévention : Estimer correctement la quantité de fer en fusion dans la poche ; Pour les pièces moulées à canaux étroits, ralentissez la vitesse de coulée en conséquence afin de garantir que la pièce soit pleine. 3. DommagesMéthodes de prévention : Lors du nettoyage et du transport des pièces moulées, veillez à éviter toute forme de choc et de vibration excessive, ainsi que les chutes intempestives ; Lors du nettoyage du tambour, respectez scrupuleusement les réglementations et exigences relatives au processus ; Modifier la taille de la colonne montante et du col de la colonne montante, créer une section de frappe au niveau du col de la colonne montante et saisir correctement la direction de la colonne montante de coulée. 4. Sable collant et surface rugueuseMéthodes de prévention : Lorsque la perméabilité à l'air est suffisante, utilisez du sable brut plus fin et augmentez en conséquence la compacité du sable de moulage ; Assurer une teneur stable et efficace en poudre de charbon dans le sable de moulage ; Contrôler strictement le taux d'humidité du sable ; Améliorer le système de coulée, améliorer l'opération de coulée et réduire la température de coulée ; Contrôlez la température de cuisson du gabarit, qui est généralement égale ou légèrement supérieure à la température du sable de moulage. 5. Trous de sableMéthodes de prévention : Augmenter la teneur en sable collant dans le sable de moulage, ajouter du sable neuf en temps voulu et améliorer la résistance superficielle du sable de moulage ; La finition du moule doit être de haute qualité, et l'angle de dépouille ainsi que le congé de coulée doivent être correctement réalisés. Les moules endommagés doivent être réparés avant l'assemblage ; Réduire le temps de mise en place des moules en sable avant le coulage ; Soyez prudent lors de l'assemblage ou du transport des moules afin d'éviter tout dommage ou la chute de particules de sable dans la cavité du moule en sable ; Retirez le sable flottant dans le moule avant l'assemblage et recouvrez le portail. 6. Remplissage des joints et...
    Lire la suite
première page 11 12 13 14 15 16 17 18 19 20 dernière page

un total de 37 des pages

produits chauds
laisser un message laisser un message
si vous êtes intéressé par nos produits et que vous souhaitez connaître plus de détails, veuillez laisser un message ici, nous vous répondrons dès que possible.

maison

des produits

nouvelles

contact