demander un devis
Language : français

français

  • Qu'est-ce qu'un bras robotique moulé sous pression ?
    2024-04-03

    Qu'est-ce qu'un bras robotique moulé sous pression ?

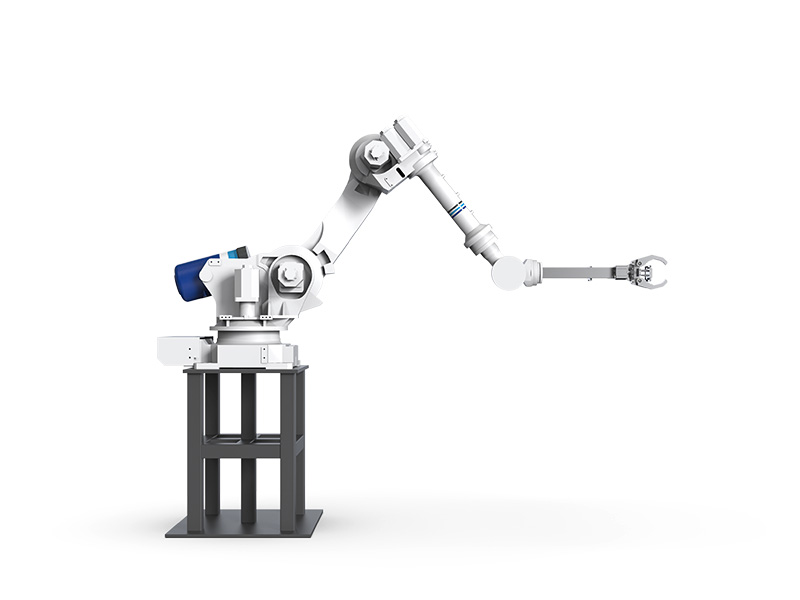
    Un bras robotique de moulage sous pression est un dispositif automatisé utilisé dans une ligne de production de moulage sous pression. Il s'agit généralement d'un bras robotique programmable multi-axes utilisé pour effectuer diverses tâches liées au processus de moulage sous pression. Ces tâches peuvent inclure les changements de moules, le retrait de pièces, le contrôle de coulée, le nettoyage des scories, l'inspection qualité, etc. Les bras robotiques moulés sous pression se composent généralement d'une série de bras articulés, chacun pouvant être contrôlé par un moteur électrique ou un entraînement hydraulique. Cela permet au bras robotique de se déplacer et de tourner dans un espace tridimensionnel pour réaliser diverses opérations complexes. Les principales caractéristiques et fonctions du bras robotique moulé sous pression comprennent : Flexibilité : le bras robotique moulé sous pression a des degrés de liberté multi-axes et peut se déplacer et fonctionner de manière flexible dans un espace tridimensionnel pour s'adapter aux différents environnements de travail et exigences des tâches. Précision : grâce à l'utilisation de systèmes de contrôle avancés et d'une technologie de capteurs, le bras robotique moulé sous pression présente une précision de positionnement et une stabilité de mouvement élevées, permettant un fonctionnement et un contrôle précis. Automatisation : les bras robotiques moulés sous pression peuvent être programmés pour automatiser les opérations, réduisant ainsi les interventions manuelles et les erreurs humaines et améliorant l'efficacité et la cohérence de la production. Sécurité : les facteurs de sécurité sont pris en compte dans la conception et le fonctionnement, et des dispositifs anti-collision et des systèmes de contrôle de sécurité sont adoptés pour garantir la sécurité des opérateurs et des équipements. Polyvalence : le bras robotique moulé sous pression peut être configuré et ajusté de manière flexible en fonction des différents besoins de production et exigences des tâches pour réaliser une variété de fonctions et d'applications. En introduisant des bras robotisés de moulage sous pression, la ligne de production de moulage sous pression peut atteindre un niveau plus élevé d'automatisation et d'efficacité de production, réduire les coûts de main-d'œuvre et les cycles de production, et améliorer la qualité et la compétitivité des produits.
    Lire la suite
  • Comment contrôler raisonnablement les coûts dans le moulage sous pression ?
    2024-03-29

    Comment contrôler raisonnablement les coûts dans le moulage sous pression ?

    Dans leindustrie de la fonderie sous pressionUne maîtrise raisonnable des coûts est essentielle au bon fonctionnement et à la compétitivité de l'entreprise. Voici quelques méthodes et stratégies qui peuvent vous y aider.entreprises de fonderie sous pressionmaîtriser efficacement les coûts : 1. Contrôle des coûts des matériaux : Sélectionner les matériaux d'alliage appropriés et réaliser des combinaisons raisonnables en fonction des exigences de conception et de performance du produit afin de réduire les coûts des matières premières. Établir des relations de coopération stables et à long terme avec les fournisseurs et s'efforcer d'obtenir des prix et des conditions de paiement plus favorables. Évaluer et surveiller régulièrement les fluctuations des prix du marché des matières premières et adapter avec souplesse les stratégies d'approvisionnement. 2. Optimisation du processus de production : En optimisantprocédé de moulage sous pressionLes paramètres, l'efficacité de la production et le taux d'utilisation des capacités sont améliorés, et les coûts de production sont réduits. Renforcer la maintenance et la gestion des équipements afin d'assurer un fonctionnement stable et de réduire les temps d'arrêt. Utiliser des fonctions avancéestechnologie d'automatisationetintelligentDes systèmes de gestion pour améliorer l'automatisation de la production et réduire les coûts de main-d'œuvre. 3. Maîtrise des coûts de conception et de fabrication des moules : Concevoir et fabriquer des moules de haute qualité et de grande durabilité afin de réduire la fréquence de remplacement des moules et les coûts de maintenance. Utiliser des fonctions avancéesfabrication de moulestechnologies et matériaux permettant d'améliorer la précision et la durée de vie des moules et de réduire les coûts de fabrication. 4. Amélioration de la gestion de la qualité et de l'efficacité de la production : Mettre en place un système de gestion de la qualité performant, renforcer le contrôle qualité des matières premières et des processus de production, et réduire le taux de défauts et les coûts de retouche. Mettre en œuvre une optimisation et une amélioration des processus de production afin d'améliorer le taux de réussite des produits dès la première passe et de réduire les déchets et les pertes par rebut. 5. Formation à la sensibilisation aux coûts et à la collaboration en équipe : Sensibiliser tous les employés aux coûts, les encourager à adopter une production économique et proposer des suggestions et des plans pour réduire les coûts. Renforcer le travail d'équipe et la communication, promouvoir la coordination entre les différents départements et réduire conjointement les coûts de l'entreprise. 6. Maîtrise des coûts liés à l'énergie et à la protection de l'environnement : Utiliser des équipements et des procédés de production économes en énergie et respectueux de l'environnement afin de réduire la consommation d'énergie et les émissions polluantes, et de diminuer les coûts liés à l'éne...
    Lire la suite
  • Problèmes courants et solutions pour les moules de moulage sous pression
    2024-03-22

    Problèmes courants et solutions pour les moules de moulage sous pression

    Les moules de moulage sous pression peuvent rencontrer des problèmes courants lors de leur utilisation. Voici quelques problèmes courants et solutions possibles : Usure du moule : Description du problème : une utilisation à long terme ou une utilisation inappropriée peut provoquer une usure de la surface du moule, affectant la qualité des pièces et la durée de vie du moule. solution: Inspectez et entretenez régulièrement les moules, et réparez et remplacez rapidement les pièces très usées. Choisissez des matériaux de moule résistants à l'usure et à la corrosion pour améliorer la durabilité du moule. Optimisez la conception des moules, réduisez la friction et l’usure et augmentez la durée de vie des moules. Fissures de moisissure : Description du problème : une utilisation à long terme ou la fatigue du métal peuvent provoquer des fissures dans le moule, affectant la qualité des pièces et la durée de vie du moule. solution: Contrôlez la température et la pression appropriées du métal pour éviter que le métal ne refroidisse trop rapidement ou ne soit soumis à des contraintes excessives. Renforcez le prétraitement et le traitement thermique de la surface et de l'intérieur du moule pour améliorer la résistance et la durabilité du moule. Optimisez la conception de la structure du moule pour réduire la concentration de contraintes et les fissures de fatigue. Moisissure collée : Description du problème : pendant l'utilisation, le moule peut se coincer en raison d'une accumulation de poussière, d'une mauvaise lubrification ou de pièces endommagées, affectant ainsi l'efficacité de la production. solution: Nettoyez et entretenez régulièrement le moule pour garder le moule propre et lubrifié. Utilisez des lubrifiants de moule de haute qualité pour réduire la friction et le collage entre les pièces. Remplacez les pièces endommagées à temps pour assurer le fonctionnement normal du moule. La moisissure produit des trous d’air : Description du problème : de la porosité peut être générée pendant le processus de moulage dans le moule, affectant la qualité de surface et les performances d'étanchéité de la pièce. solution: Optimisez la conception du système de contrôle pour réduire le piégeage de gaz et la génération de bulles. Contrôlez la température et la pression du métal pour éviter un refroidissement inégal du métal et des inclusions de gaz. Utiliser des éliminateurs de gaz appropriés ou améliorer le dégazage des métaux pour réduire la formation de pores. Inadéquation de la structure du moule : Description du problème : Il peut y avoir des inadéquations structurelles entre les pièces du moule, affectant la précision et la qualité des pièces. solution: Renforcez l'assemblage et le débogage des moules pour garantir la précision de correspondance et la précision dimensionnelle des pièces. Optimisez la conception des moules, réduisez les écarts et les erreurs entre les pièces et améliorez la correspondance des moules . Ci-dessus sont quelques problèmes courants li...
    Lire la suite
  • Problèmes courants et solutions pour le moulage sous pression d'alliage d'aluminium
    2024-03-15

    Problèmes courants et solutions pour le moulage sous pression d'alliage d'aluminium

    moulage sous pression d'alliage d'aluminiumIl est possible de rencontrer divers problèmes courants lors du processus de production. Voici quelques problèmes fréquents et leurs solutions : Stomates (bulles) : Description du problème : De la porosité apparaît à la surface ou à l’intérieur de lafonderie en alliage d'aluminium, affectant l'apparence et les performances. solution: Évitez le piégeage et l'accumulation de gaz en optimisant la conception du moule et les paramètres du processus. Utilisez un système de coulée adapté pour augmenter la vitesse de remplissage du métal et réduire les inclusions gazeuses. Ajouter une quantité appropriée d'éliminateur de gaz ou améliorer le traitement de dégazage du métal. Fissures thermiques : Description du problème : Des fissures apparaissent dans les pièces moulées en alliage d’aluminium lors du processus de refroidissement, ce qui affecte leurs propriétés mécaniques. solution: Contrôler la température de coulée et la vitesse de refroidissement afin d'éviter les contraintes thermiques dues à un refroidissement rapide. Utilisez des moules ou des matériaux métalliques préchauffés pour réduire les contraintes thermiques. Optimiser la composition métallique et le rapport d'alliage afin de réduire la tendance du métal à se fissurer. craquement à froid (craquage à froid) : Description du problème : Des fissures apparaissent dans les pièces moulées en alliage d’aluminium après refroidissement, généralement dans les parties à parois minces ou dans les coins. solution: Concevoir des angles de relaxation et des chanfreins de bord appropriés afin de réduire la concentration des contraintes. Utiliser des traitements de recuit ou de vieillissement appropriés pour réduire le stress tissulaire. Optimiser la conception du moule pour réduire les contraintes causées par un retrait irrégulier du moule. Écart de taille : Description du problème : Les dimensions des pièces moulées en alliage d’aluminium ne correspondent pas aux exigences de conception. solution: Contrôler la température de coulée du métal et la vitesse de refroidissement afin de réduire le retrait du métal. Utilisez des matériaux de moule et des systèmes de refroidissement appropriés pour réduire l'impact de la déformation du moule sur les dimensions. Inspectez et entretenez régulièrement les moules afin de garantir leur précision et leur stabilité. Défauts de surface : Description du problème : Des défauts tels que l’oxydation, des pores ou des inclusions apparaissent à la surface des pièces moulées en alliage d’aluminium. solution: Optimiser le traitement de surface du moule et le revêtement par pulvérisation pour améliorer la finition de surface et la résistance à l'oxydation. Contrôler la vitesse et la température de coulée pour réduire l'oxydation du métal et les inclusions gazeuses. Renforcer le système de ventilation et de refroidissement du moule afin de réduire le gradient de température à la surface du moule et d'éviter la formation de défauts de surfa...
    Lire la suite
  • La machine de moulage sous pression peut-elle couler de l'acier inoxydable ?
    2024-03-07

    La machine de moulage sous pression peut-elle couler de l'acier inoxydable ?

    En règle générale, les machines de coulée sous pression ne conviennent pas au moulage sous pression direct de l'acier inoxydable. En effet, l’acier inoxydable a généralement un point de fusion et une viscosité liquide plus élevés, ainsi qu’un retrait de solidification plus élevé. Ces caractéristiques rendent le processus de moulage sous pression de l'acier inoxydable relativement difficile. Bien que l’acier inoxydable ait généralement un point de fusion plus élevé, il existe des équipements et des procédés spécialisés de moulage à haute pression qui peuvent être utilisés pour couler des pièces en acier inoxydable. Ces équipements et processus sont souvent capables de fournir une pression et une température suffisantes pour faire fondre l'acier inoxydable et l'injecter dans le moule. Cependant, ces équipements et processus sont coûteux et nécessitent un contrôle strict des processus et une maintenance des équipements. Par conséquent, en général, les machines de moulage sous pression sont plus adaptées au moulage de métaux à bas point de fusion, tels que les alliages d'aluminium , les alliages de magnésium , les alliages de zinc , etc. Pour les métaux à point de fusion élevé tels que l'acier inoxydable, d'autres méthodes de traitement sont généralement utilisées, telles que moulage au sable, moulage de précision, etc.
    Lire la suite
  • Quelles sont les classifications des moules de moulage sous pression ?
    2023-02-23

    Quelles sont les classifications des moules de moulage sous pression ?

    Les moules de moulage sous pression peuvent être divisés en différentes catégories selon leur structure et leur utilisation. Voici les classifications courantes des moules de moulage sous pression : Classement par structure : Matrice de chambre froide : convient au moulage de métaux à point de fusion élevé, tels que les alliages d'aluminium , les alliages de cuivre , etc. Dans une machine de moulage sous pression à chambre froide, le métal en fusion est introduit par une buse dans la cavité du moule pour être coulé. Matrice à chambre chaude : convient au moulage de métaux à bas point de fusion, tels que l'alliage de zinc , l'alliage de magnésium , etc. Dans une machine de moulage sous pression à chambre chaude, le moule est partiellement immergé dans le métal en fusion, qui est poussé dans la cavité du moule par un piston. Classé par utilisation : Matrice d'estampage (Trim Die) : Une matrice utilisée pour découper la forme d'un moulage sous pression à la taille finale. Matrice hydraulique : moule utilisé pour appliquer une pression hydraulique pendant le processus de moulage sous pression afin de former des pièces moulées sous pression . Matrice d'injection : un moule utilisé pour injecter du métal en fusion pendant le processus de moulage sous pression. Classés par forme et fonction : Matrice à cavité unique : Un moule qui ne peut produire qu’une seule pièce à la fois. Matrice à cavités multiples : Un moule qui peut produire plusieurs pièces identiques ou différentes en même temps. Runner Die : Un moule utilisé pour contrôler le chemin et la vitesse du liquide métallique circulant dans le moule. Core Pull Die : Un moule utilisé pour extraire des pièces avec des structures internes complexes pendant le processus de moulage sous pression . Ces classifications ne sont que des classifications courantes. Dans les applications réelles, les moules de moulage sous pression peuvent être personnalisés et combinés selon différentes exigences de production.
    Lire la suite
  • Que signifient mécaniquement l’emboutissage et le moulage ?
    2024-02-16

    Que signifient mécaniquement l’emboutissage et le moulage ?

    Estampage : L'emboutissage est un processus dans lequel une feuille de métal est placée dans un moule puis déformée dans la forme souhaitée par impact ou pression. Dans le processus d'emboutissage, une machine d'emboutissage et une matrice sont généralement utilisées, et la matrice presse la tôle dans la forme souhaitée, telle que plate, incurvée, convexe ou concave, etc. L'emboutissage convient à la production de grandes quantités de pièces en tôle. , tels que les pièces de carrosserie d'automobile, les boîtiers d'appareils électroménagers, etc. Coulée : La coulée est un processus dans lequel du métal en fusion est coulé dans un moule et solidifié pour obtenir la forme souhaitée. Dans le processus de coulée, un moule en métal ou en sable est généralement utilisé et du métal en fusion est injecté dans le moule. Une fois le métal refroidi et solidifié, le moule est ouvert pour obtenir la pièce moulée. Le moulage convient à la production de pièces de grande taille et de forme complexe, telles que des blocs moteurs, des pièces mécaniques , etc. En général, l'emboutissage convient à la production de pièces en tôle fine et à la production en grand volume, tandis que le moulage convient à la production de pièces de grande taille et de forme complexe et à la production d'une seule pièce.
    Lire la suite
  • Problèmes courants avec le moulage sous pression : joint froid
    2024-02-18

    Problèmes courants avec le moulage sous pression : joint froid

    Fermeture à froiddansmoulages sous pressionCe terme désigne les défauts causés par la solidification du métal liquide dans certaines parties ou zones, due à une vitesse de refroidissement excessive lors du remplissage du moule. Cela affecte l'étanchéité, la résistance et l'aspect de la pièce. Voici quelques causes fréquentes de problèmes de solidification à froid dans les pièces moulées sous pression et leurs solutions :   1.Conception de mouleproblèmes: Cause du problème : La conception de la structure du moule est inadéquate, ce qui entraîne une vitesse de refroidissement irrégulière du métal liquide pendant le processus de remplissage. Solution : Optimiser la conception du moule, ajouter un système de refroidissement, ajuster la structure du moule pour améliorer la fluidité du métal liquide dans le moule, assurer un remplissage uniforme du métal liquide et éviter une vitesse de refroidissement excessive.   2. Mauvaise régulation de la température du liquide métallique : Cause du problème : La température du métal liquide est trop élevée ou trop basse, ce qui peut entraîner une vitesse de refroidissement irrégulière et la formation d'une couche isolante froide. Solution : Contrôler strictement la température de coulée du métal liquide afin de garantir une coulée dans une plage de températures appropriée et d'éviter les gradients de température excessifs.   3. Problèmes de conception du système de contrôle d'accès : Cause du problème : La conception du système de coulée est inadéquate. Si l’orifice de coulée est mal conçu ou mal positionné, il peut se former un joint froid entre le métal liquide et le système de coulée pendant le remplissage. Solution : Optimiser la conception du système de coulée, ajuster la position et la forme de l'orifice de coulée, agrandir l'orifice de coulée ou modifier la direction de coulée pour favoriser l'écoulement et le remplissage du métal.   4. Composition et solidification des alliages métalliques : Cause du problème : La composition de l'alliage métallique est irrégulière ou la solidification est insuffisante, ce qui peut entraîner une solidification irrégulière du métal liquide pendant le processus de remplissage, formant ainsi un joint froid. Solution : Optimiser la formule de l'alliage métallique, renforcer le mélange et l'homogénéisation du métal liquide, et assurer la solidification et la fluidité du métal liquide.   5. Fonctionnement incorrect : Cause du problème : Un contrôle inadéquat de l’opérateur pendant le processus de moulage sous pression, tel qu’une pression, une température ou une vitesse excessives, peut également entraîner la formation d’un joint froid entre le métal liquide et le processus de remplissage. Solution : Former les opérateurs afin de garantir qu'ils comprennent et appliquent correctement les procédures d'exploitation, qu'ils contrôlent strictement les paramètres de moulage sous pression et qu'ils évitent les erreurs d'exploitation. Grâce aux mesures susmentionnées, les problèmes de...
    Lire la suite
première page 11 12 13 14 15 16 17 18 19 20 dernière page

un total de 37 des pages

produits chauds
laisser un message laisser un message
si vous êtes intéressé par nos produits et que vous souhaitez connaître plus de détails, veuillez laisser un message ici, nous vous répondrons dès que possible.

maison

des produits

nouvelles

contact