demander un devis
Language : français

français

  • Li Jun, gai Yanbo, CAO Kai et d'autres experts visités Longhua dans Bengbu Inspecter les progrès du projet de coopération entre l'Institut et les entreprises.
    March 19,2021.

    Li Jun, gai Yanbo, CAO Kai et d'autres experts visités Longhua dans Bengbu Inspecter les progrès du projet de coopération entre l'Institut et les entreprises.

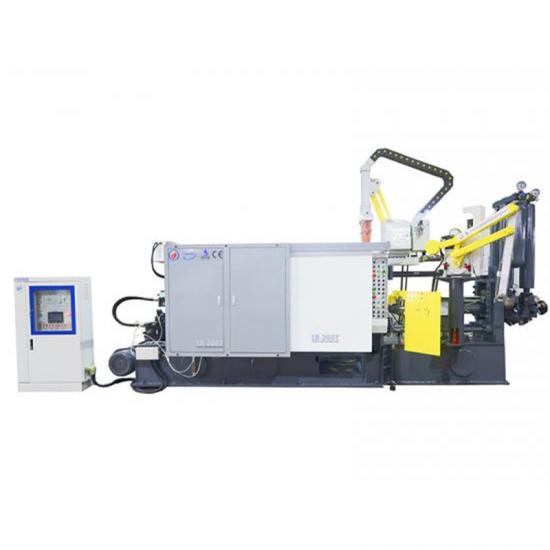
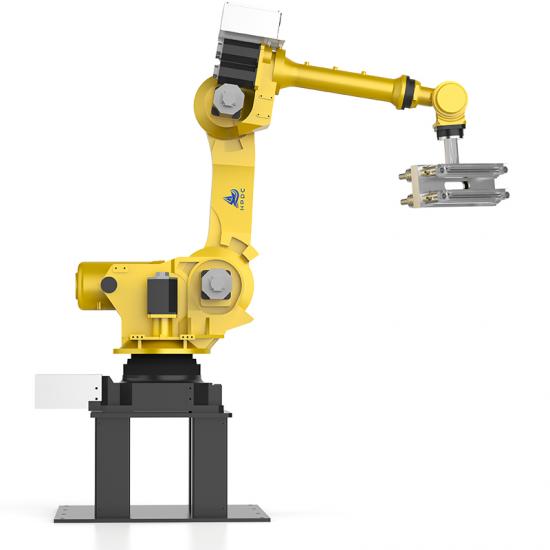
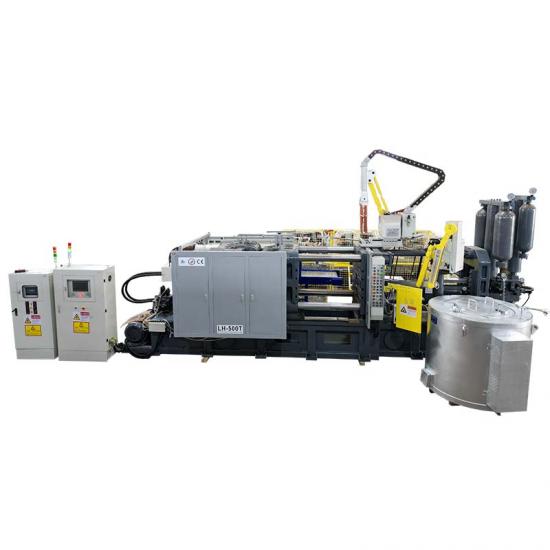
    Le 17 mars, Li Jun, Député du gouvernement municipal Secrétaire général et directeur de Bengbu Centre, Caokai, un ingénieur du Département de la Mécanique intelligente de l'Académie chinoise de l'Institut de l'Institut Hefei, de la recherche et de la communication dans l'usine du Bengbu Longhua Machine de coulée Die CO., Ltd .. La communication s'est concentrée sur les progrès de la "haute vitesse" et élevé -Precision Casting Die machineSystème " (Ce projet a été signé avec Académie chinoise des sciences, Hefei Institut de la troisième Chine MEMS Capteur Intelligent Sensor Developing Conférence de développement de 2019) Lors de la réunion, Zhou Wenping, chef de l'entreprise, a déclaré qu'après la recherche et le développement de CAO Équipe d'ingénieur, le taux de moulage de moulage sous pression a été amélioré de 70,1% à 100% et l'opération était également plus simple et plus humain. Longhua a neuf invention autorisée brevets. À l'heure actuelle, c'est Machines à moulage sous pressionA été exporté vers la Russie, l'Inde, le Pakistan, le Vietnam, la Turquie, l'Azerbaïdjan, la Bolivie, le Maroc et d'autres pays, et il a remporté l'éloge unanime des clients à la maison et à l'étranger. Le volume des ventes des produits a également atteint plus que Dix Millions. CAO a déclaré que la deuxième phase du projet a commencé avant le festival du printemps et que le progrès du projet est en avance sur Horaire. Les deux parties sont maintenant dans des négociations sur un nouveau projet "à remplacer le manipulateur de tige de liaison traditionnel avec un robot.". Li a souligné que Bengbu Centre serait Soutenez pleinement la modernisation et la transformation de l'industrie de la fabrication traditionnelle, Quoi de neuf Encore plus, encouragez les entreprises à coopérer avec l'Institut d'innovation scientifique et technologique, de se concentrer sur les opportunités de développement et de mettre en place une vision à long terme. Lors du suivi et de la supervision des progrès des projets approuvés, le Centre devrait Connectez-vous également activement avec de nouveaux projets pour aider les entreprises à devenir plus fortes et plus grandes avec la meilleure qualité Services. Examen de la cérémonie de signature entre Bengbu Longhua et Hefei Institut de l'Académie chinoise des sciences Site de base de production et de rechercheBrevets d'invention (dont deux ont été développés en coopération avec Hefei Institut de l'Académie chinoise de Sciences) "Le Pass puissant est comme du fer, et maintenant je l'ai traversé depuis le départ." "Laissez le monde FA ll amoureux de fabriqués dans Chine "
    Lire la suite
  • Exigences de pression d'azote pour Casting de la matrice Machines
    March 16,2021.

    Exigences de pression d'azote pour Casting de la matrice Machines

    (1) dans les trois jours suivant le fonctionnement réel de la Machine à coulée, assurez-vous de faire attention au chèque Il y a des fuites d'azote, de manière à empêcher l'équipement d'être endommagé dans la bouteille d'azote pendant Transport. (2) un Semaine après l'opération réelle, la première inspection sera menée. À partir de ce moment-là, l'inspection sera effectuée une fois par semaine, puis tous les deux mois. En cas de pression insuffisante, l'azote devrait être ajouté en temps. (3) façons d'examiner la pression d'azote sont comme suit: Fermez le fonctionnement du moteur, de l'étalonnage du commutateur d'arrêt, ouvrez la soupape de décharge, en même temps, observez la pression hydraulique de l'huile de rappel et une pression hydraulique à 2 vitesses, lorsque La pression d'huile tombe à zéro, les deux groupes d'accumulateur de la valeur de pression d'azote égale à la pression d'azote de l'accumulateur de pression et à l'accumulation d'injection rapide de l'azote Pression de l'azote Le La pression d'azote doit être conforme à la valeur standard de l'utilisateur Manuel.
    Lire la suite
  • Référence pour le débogage du processus de moulage sous pression
    2021-03-02

    Référence pour le débogage du processus de moulage sous pression

    Bengbu Longhua Die Casting Machine Co., Ltd. publie des directives techniques professionnelles sur l'adéquation de la vitesse et de la pression pour une précision optimale.moulage sous pressionproduction, résolution efficace des défauts de qualité courants des pièces moulées à parois minces et à parois épaisses et optimisation des performances globales demachine de moulage sous pressionLa compacité est le critère principal pour juger de la qualité du moulage, et une configuration raisonnable de la vitesse et de la pression est essentielle à une production stable de haute qualité.équipement de moulage sous pression. Il existe des logiques de processus différenciées pour les pièces moulées sous pression à parois minces et à parois épaisses. Pour les pièces moulées à parois minces exigeant une finition de surface de haute qualité, une vitesse d'injection rapide est essentielle, et les procédés conventionnels sont utilisés.machines de moulage sous pressionLes paramètres de vitesse permettent généralement de répondre aux normes de production. En revanche, les pièces moulées à parois épaisses exigent à la fois une excellente qualité de surface et une compacité interne optimale, ce que ne peut garantir une simple injection à grande vitesse. Après l'injection explosive à l'azote à deux vitesses, les machines traditionnelles souffrent souvent d'une pression insuffisante, ce qui entraîne une structure interne défectueuse et des produits défectueux. En fonderie sous pression, la vitesse et la pression sont inversement proportionnelles, à l'instar du fonctionnement des engrenages automobiles : une faible vitesse génère une forte pression, tandis qu'une vitesse élevée réduit la poussée. Pour pallier le problème de pression insuffisante pour les pièces à parois épaisses, l'équipe technique de Longhua a amélioré la fonction de suralimentation indépendante de ses machines.machine de moulage sous pressionL'équipement optimisé équilibre la vitesse d'injection et la force de suralimentation, améliorant considérablement la compacité interne des pièces moulées à parois épaisses et compensant efficacement les retassures et les trous de sable du canal d'injection causés par une température de moule incontrôlée. L'équipement professionnel, les moules de haute précision et les opérateurs qualifiés sont les trois éléments clés de la production de pièces moulées sous pression à haut rendement. La technologie d'adaptation optimisée de la vitesse et de la pression répond parfaitement aux diverses exigences de production des pièces moulées d'épaisseurs de paroi variées, minimise les défauts de fabrication et aide les entreprises manufacturières du monde entier à atteindre une production intelligente, stable, efficace et de haute qualité.moulage sous pressionproduction.
    Lire la suite
  • Points à surveiller dans la production de moules
    2021-02-23

    Points à surveiller dans la production de moules

    Bengbu LongHua Die Casting Machine Co., Ltd. a publié des spécifications normalisées d'exploitation et de maintenance pourmoules de fonderie sous pression, en fournissant des directives professionnelles pour une production de masse sûre et stable avecmachines de moulage sous pression. La normalisation du fonctionnement des moules et leur entretien quotidien constituent des éléments fondamentaux pour éviter les dommages aux moules, réduire les temps d'arrêt et améliorer le rendement des produits moulés sous pression de précision dans la fabrication industrielle. Avant la production officielle des moules, les opérateurs doivent respecter des règles de préproduction strictes. 1. En cas de moule froid, de changement d'équipe ou de dysfonctionnement de l'équipement, les opérateurs doivent réinitialiser les interrupteurs et désactiver les fonctions d'injection secondaire et de pressurisation afin d'éviter toute collision de la machine.moule de fonderie sous pressiondommage. 2. Tous les résidus de coulée et les déchets doivent être complètement séchés avant d'être placés dans le creuset afin d'éviter les éclaboussures d'aluminium fondu et les accidents de sécurité. 3.Chaquemachine de moulage sous pressionIl faut commencer par une inspection progressive, en vérifiant la température normale de l'huile hydraulique, le bon fonctionnement de la lubrification et du refroidissement, avant la production officielle. Dans le quotidien moulage sous pressionEn production, un contrôle rigoureux des processus standardisés est essentiel, incluant la pulvérisation professionnelle des moules, le brossage à l'huile des pièces coulissantes et le nettoyage minutieux des scories d'aluminium et des corps étrangers sur les surfaces de séparation. Les opérateurs doivent contrôler strictement la température du matériau et celle du moule à l'aide d'appareils de contrôle de la température des moules et de systèmes de refroidissement, et ajuster l'épaisseur des poignées et les paramètres de processus en fonction des exigences de qualité du produit. Pour une durée de vie à long terme demoules de fonderie sous pressionLes opérateurs doivent nettoyer régulièrement les surfaces des cavités, les fentes d'échappement et les réservoirs de trop-plein à l'aide de pistolets à air comprimé ou de tiges de cuivre, plutôt que d'outils rigides, afin d'éviter les rayures. Un nettoyage régulier des moules avec des huiles professionnelles élimine les composés corrosifs, prévient le ternissement des surfaces et garantit une qualité de coulée stable. Par ailleurs, il est nécessaire de fixer les composants du moule, de contrôler les limites du coulisseau et d'enregistrer régulièrement la qualité des produits, assurant ainsi un cycle de vie complet et rigoureux.moule de fonderie sous pressionmaintenance et optimisation de l'efficacité de la production.
    Lire la suite
  • Plan de production de moules à froid
    2020-02-16

    Plan de production de moules à froid

    1. Normes d'opération de base pour le démarrage à moule froid Lorsque le moule est à l'état froid, il faut appliquer plus d'huile et pulvériser moins. Lorsque la température du moule atteint les exigences techniques, procéder à la pulvérisation normale. Ensuite, ouvrir progressivement les deux blocs et la mise sous pression, et suivre le processus de production normal. 2.Processus de débogage de pré-production à basse pression Pour un moule sans préchauffage en production à basse pression, les paramètres de production sur la machine doivent être réduits ou fermés à zéro (rappel : ne pas activer l'injection rapide pour éviter que le moule ne coure et ne colle). À chaque production d'un moule, appliquer de l'huile ou de la pâte de démoulage pour éviter le phénomène d'adhérence du moule froid avec le matériau (la température de l'aluminium doit idéalement atteindre plus de 680℃, afin que la température du moule augmente plus rapidement). Pour une production à basse pression d'environ 30 moules, avec le dispositif d'échappement et l'injection, fermer la vanne d'échappement à temps pour chaque moule, tout en observant le fonctionnement normal des pièces mobiles, puis déboguer les paramètres de production de la machine jusqu'à la production de produits qualifiés et l'extraction des produits finis. Dans la production de moulage sous pression, si l'on constate que la porte et les pièces moulées présentent un phénomène d'adhérence de l'aluminium causé par l'impact. S'il y a des fuites de matériau, elles doivent être nettoyées à temps, sinon plus la pression est forte,plus le nettoyage sera difficile. 3. Normes d'inspection de production à moule froid et de passage à la production formelle Après avoir terminé l'essai de production à basse pression et le débogage des paramètres, effectuer une inspection complète de l'apparence de la pièce moulée, de la porosité interne et de la finition de surface. Les opérateurs doivent surveiller en permanence les changements de température du moule et maintenir le revêtement d'agent de démoulage uniforme et modéré pour éviter les défauts de lubrification insuffisante ou de résidus de gaz d'huile. Lorsque la température du moule est stable dans la plage de production standard, qu'aucune adhérence d'aluminium, bavure, arrachement ou autres défauts anormaux n'apparaissent sur 50 pièces moulées consécutives qualifiées, et que toutes les pièces mobiles mécaniques fonctionnent sans à-coups ni blocages, la ligne de production peut être officiellement basculée en mode de production de masse à haute efficacité.
    Lire la suite
  • Le plan de production de préchauffage correct du moule
    2021-02-09

    Le plan de production de préchauffage correct du moule

    Le plan de production de préchauffage correct du moule 1.Si Le moule de coulée sous pression doit être préchauffé avant la production, la eau de refroidissement du moule doit être temporairement fermé, puis le volume d'eau doit être ajusté progressivement en fonction du moule Température. Quand Préchauffer le moule, veillez à ne pas faire la surchauffe locale du moule (sombre phénomène rouge), au cas où la moisissure recuit. 2.Quand Préchauffer le moule, il est interdit d'utiliser deux blocs injection ou pressurisé injection.it doit être chauffé efficacement sans endommager le moule en fonction des exigences de conception de la Mold.for ceux Avec tube thermostatique, utilisez un contrôleur de température de moule pour la conservation de la chaleur et le chauffage.Si Il n'y a pas de tube thermostatique, le gaz peut être utilisé pour augmenter la température Température. Quand chauffage, il devrait être fait doucement, uniformément et lentement afin que la température augmente du noyau et que le siège central puisse être synchronisé avec le Expansion.Lorsque La température du moule préchauffe à environ 220 °, exécutez chaque pièce mobile pour empêcher le fonctionnement normal d'être affecté par le phénomène de mordant serré en raison de la thermique Expansion.Après Production d'environ 10 moules à basse pression, les paramètres de production haute pression ont été ajustés et des produits qualifiés ont été extraites. Le stade précoce de la production de moulage sous pression, il a été constaté que la partie sprue et la partie coulée du produit fini avaient le phénomène de la traction collante en aluminium causée par impact.if Il y a du matériel de course, devrait Soyez nettoyé dans le temps, sinon plus la pression est restée difficile, plus difficile à nettoyer
    Lire la suite
  • Manuel d'utilisation et d'entretien de moisissure
    2021-02-02

    Manuel d'utilisation et d'entretien de moisissure

    Manuel d'utilisation et d'entretien de moisissure Après l'acceptation de la mouler, afin de faire de la moule à maintenir le meilleur état de performance et de prolonger la durée de vie, afin de garantir la qualité normale et la qualité des produits, afin de réduire le coût de production autant que possible, quand Le moule est utilisé, veuillez suivre les éléments suivants pour la maintenance nécessaire et la maintenance. Spécification de la production de moule Exigences d'inspection et d'installation avant la production de moisissureAvant de commencer le travail, vous devez porter des équipements de protection, tels que du dur chapeau, des vêtements de travail et une protection du travail Chaussures. portant manches courtes Les chemises, les shorts et les pantoufles sont strictement interdite. Avant l'installation du moule, tout d'abord pour confirmer les spécifications de la machine de coulée de matrice et les exigences de conception de moules à Match. Le détrempé doit avoir une connaissance approfondie de la structure du moule, y compris: vérifier si Le moule a une traction centrale (dynamique tire de noyau de moule, tire de noyau de moule statique, tirage de noyau de tige oblique et noyau hydraulique traction). Si Il est nécessaire d'installer le pré-réinitialiser Tirez la tige ou le ressort fort de l'éjecteur tige. vérifier si La taille de la combinaison de la manche de sprue, de la bride et de la gobelets de fusion est cohérente. Confirmer si c'est le centre Sprue. Vérifiez la position de la barre supérieure sans interférence ni éjection Solde. Remplacez le poinçon de coupe fondu en fonction de la condition de moule et ajustez le mécanisme de levage d'injection lorsque nécessaire. Vérifiez le boulon de fixation externe du moule et confirmez qu'il n'y a pas de phénomène de relâchement, le moule peut être installé sur la machine pour assurer une installation fiable du moule. Vérifiez la machine de coulée de la matrice et la matrice de moule de moule et montage statique Modèle Surface: Pas de corps étranger, pas de haut point. Moule dans la machine de coulée de matrice, à droite après Serrer - up Platen et l'installation sont fermes, puis au mode veille du moule, vérifiez que Moule d'ouverture et de fermeture en douceur et observe que chaque mouvement de chaque partie est flexible, que ce soit Il existe un phénomène anormal, l'accident vasculaire cérébral d'éjection, le calendrier ouvert est en place, il convient au profil à la durée de fermeture, les vis de la pièce de liaison étroitement sont serrées, la voie navigable, l'huile était clair. Vérifiez la course de pièces coulissantes sur le Moule. tels que le poteau de guidage, la manche de guidage, le tige, l'éjection de la tige de poussée et d'autres pièces mobiles (bit) devrait être observé à tout moment, inspection régulière, gommage en temps opportun et ajouter de la graisse lubrifiante, afin d'assurer le fonctionnement normal et flexible de ces pièces coulissantes, pour empêcher la morsu...
    Lire la suite
  • Risques d'impureté de Die-Casting Pièces Die-Casting par moulage sous pression machine
    2021-01-26

    Risques d'impureté de Die-Casting Pièces Die-Casting par moulage sous pression machine

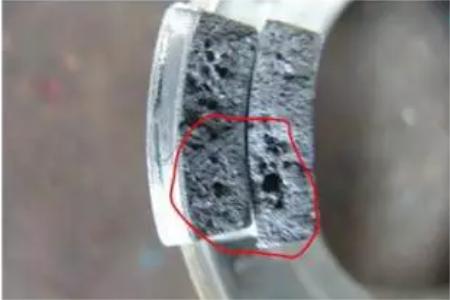
    1. il fera la structure en alliage dans le mourir de coulée discontinue ; 2. réduire l'étanchéité de l'air de la pièce 3. les pièces moulées sont facilement Corrodés; 4. réduire la force et la plasticité de morts ; 5. Les pièces moulées sont sujettes à Fissures; 6. La difficulté de la transformation ultérieure augmente; 7. Le taux de déchets de maille de matrice a été augmenté; 8. impuretés nocifs ne peut pas passer par l'environnement Protection.
    Lire la suite
première page 21 22 23 24 25 26 27 28 29 30 dernière page

un total de 37 des pages

produits chauds
laisser un message laisser un message
si vous êtes intéressé par nos produits et que vous souhaitez connaître plus de détails, veuillez laisser un message ici, nous vous répondrons dès que possible.

maison

des produits

nouvelles

contact