demander un devis
Language : français

français

  • Précautions pour l'huile utilisée dans le système hydraulique de la machine de moulage sous pression
    November 30,2021.

    Précautions pour l'huile utilisée dans le système hydraulique de la machine de moulage sous pression

    Précautions pour l'huile utilisée dans le système hydraulique de la machine de moulage sous pression Le système hydraulique est le cœur de la machine de moulage sous pression à chambre froide , et l'huile hydraulique est le sang de la machine de moulage sous pression. À quels problèmes faut-il faire attention lors de l'utilisation de l'huile hydraulique dans le système hydraulique de la machine de moulage sous pression ? Sous deux aspects : le premier est le choix de l'huile hydraulique, et le second les précautions d'emploi de l'huile hydraulique. 1、 Sélection de l'huile hydraulique : Pour la machine de moulage sous pression, la qualité de l'huile hydraulique affecte directement la durée de vie de la vanne d'huile de moulage sous pression. L'endommagement d'une vanne d'huile affectera le fonctionnement normal de la machine. Si l'huile choisie au départ est inappropriée, le dommage à la machine s'est déjà produit, mais il n'est pas facile à trouver. De cette façon, il sera difficile à réparer à l'avenir. Par conséquent, la sélection d'huile hydraulique avec une variété et une viscosité appropriées est la condition principale pour assurer le fonctionnement normal du système de haute précision automatique machine de moulage sous pression. 1. Sélection de variétés d'huile hydraulique La sélection de variété d'huile hydraulique est déterminée par l'environnement de travail et les conditions de travail de l'équipement hydraulique. Il existe de nombreux types d'huile hydraulique, y compris l'huile hydraulique anti-usure, l'huile hydraulique anti-combustion, l'huile hydraulique à bas point d'écoulement, etc. De manière générale, l'huile hydraulique anti-usure doit être sélectionnée pour le système hydraulique de la machine de moulage sous pression en alliage d'aluminium. Il est développé à partir d'huile hydraulique antirouille et antioxygène. Il a non seulement une bonne antirouille et anti-oxydation, mais a également des performances anti-usure plus exceptionnelles et une durée de vie plus longue. 2. Sélection de la viscosité de l'huile hydraulique Lors de la sélection de l'huile hydraulique, il est important de sélectionner le grade de viscosité approprié. La température est la principale raison affectant la viscosité de l'huile hydraulique. Si la viscosité est trop faible, cela provoquera des fuites et augmentera l'usure, entraînant une pression du système hydraulique ne répondant pas à la norme et la qualité du produit ne répondant pas aux exigences. Si la viscosité est trop élevée, cela augmentera la résistance à l'aspiration de la pompe, produira facilement de la cavitation, provoquera des vibrations et du bruit, réduira les performances de réponse du système hydraulique et réduira la sensibilité de l'action. En règle générale, l'huile hydraulique n° 46 doit être sélectionnée en hiver et l'huile hydraulique n° 68 doit être sélectionnée en été. 3. Analyse technique et économique complète de la séparation du pétrole Dans l'utilisation de l'huile hy...
    Lire la suite
  • Comment acheter une machine de moulage sous pression à chambre froide ?
    November 30,2021.

    Comment acheter une machine de moulage sous pression à chambre froide ?

    La sélection demachine de moulage sous pressionElle est généralement basée sur la force de serrage, la quantité injectée et la surface de coulée. 1. Déterminer la force de serrage dealliagemachine de moulage sous pression La force de serrage est le premier paramètre à déterminer lors du choix d'une machine de moulage sous pression. La fonction de la force de verrouillage du moule est principalement de compenser la force d'expansion du moule dans la cavité, de bloquer la surface de joint, d'éviter les projections de métal liquide et de garantir la précision dimensionnelle de la pièce moulée. automatique haute précisionmachine de moulage sous pressionest calculé comme suit : F=k × p × s F --- calculer la force de serrage K --- facteur de sécurité P --- pression spécifique d'injection S -- aire projetée Le coefficient de sécurité K est lié à la complexité de la pièce moulée et au procédé de moulage sous pression. Il est généralement compris entre 1 et 1,3. Pour les pièces moulées complexes à parois minces, la surface de joint du moule est fortement impactée par la vitesse d'injection élevée, la pression d'injection spécifique et la température du moule. Par conséquent, K doit être choisi à sa valeur la plus élevée, et inversement. 2. Déterminer la quantité d'injection de la machine La quantité injectée est un paramètre important dejeMachine de moulage sous pression intelligente.Il s'agit du paramètre le plus permanent lors du choix de la machine de moulage sous pression, exprimé en kilogrammes. Choisissez une machine de moulage sous pression avec un volume d'injection suffisant ; évitez les machines dont le volume d'injection correspond exactement au poids de l'ébauche à mouler. En général, le poids de l'ébauche doit représenter entre 25 % et 85 % du volume d'injection. 3. Déterminer la surface projetée des pièces La surface de projection est un paramètre important pour le choix du modèle de fonderie sous pression. Cette surface inclut non seulement celle des pièces, mais aussi celle du bac à déchets et de la buse. Son estimation est généralement obtenue en divisant la force de serrage par la pression spécifique d'injection lors de la fonderie. Pour les pièces de bière existantes, le calcul de la surface de moulage doit être divisé en petites formes régulières. (1) Calcul de l'aire d'un cercle de diamètre D : S = Л d²/4 (2) Calcul de l'aire du carré s de côté a : S = A² (3) Calcul de l'aire rectangulaire s de longueur a et de largeur B : S = ab (4) Calcul de l'aire du trapèze s, de base supérieure a, de base inférieure B et de hauteur H : S = (a + b) H / 2
    Lire la suite
  • Pressurisation = pression de coulée finale
    November 23,2021.

    Pressurisation = pression de coulée finale

    machine de moulage sous pression à chambre froide machine de moulage sous pression se réfère à l'application d'environ 2 fois de haute pression [500-1500 kg/cm] à la pression finale d'injection de vitesse de document dans un temps très court {conditions de réglage MS} ​​après l'injection. Par conséquent, il ne fait pas référence à la valeur de pression ci-dessus, mais à quel dispositif peut effectivement augmenter la pression à une valeur supérieure à la pression finale à grande vitesse pour obtenir l'effet de pressurisation. La pression de coulée finale fait référence à la pression après environ 0,3 seconde après la fin de l'injection, qu'elle soit sous pression ou non. Généralement, le but d'une pressurisation efficace pour améliorer la pression de coulée finale est de presser de force le métal liquide de la partie de retrait de solidification qui se solidifie rapidement après le remplissage de la partie de formage, afin d'éviter la soi-disant dépression. Dans le même temps, les pores résiduels et les trous d'épingle qui ne sont pas retirés de la pièce de formage sont comprimés à haute pression pour les rendre plus petits. Afin d'atteindre ces deux objectifs, plus la pression finale est élevée, meilleur est l'effet, mais plus la pression finale est élevée, plus la zone de projection de coulée est petite. Par conséquent, des machines de coulée plus grandes et des moules plus solides sont nécessaires, ce qui pose des problèmes économiques, de sorte que la plage de 500 à 800 kg / cm est suffisante. Afin d'exploiter pleinement l'effet de pressurisation, le temps de montée en pression finale après remplissage à grande vitesse, c'est-à-dire le temps de montée en pressurisation, est très important. Théoriquement, la pressurisation doit être maintenue du début de la solidification à la fin de la solidification. Si le flash splash se produit trop tôt et si la grille se solidifie trop tard, il est impossible de reconstituer et de pressuriser le métal liquide au niveau de la pièce de formage. Dans la production pratique, le temps de montée en pression de la roulette moyenne pression est généralement fixé à 10-30 ms. Le dispositif de pressurisation varie selon le fabricant de la machine de coulée sous pression. Les machines Toshiba et Toyo n'ont besoin que de lire le manomètre du cylindre d'injection pour voir la différence entre la pression lorsque la pressurisation est efficace et invalide. Cependant, lorsque la pressurisation de la machine Yubu est invalide, la pression du côté alimentation en huile hydraulique est la même que celle du côté refoulement. La pression du côté refoulement est appelée contre-pression. Lorsque la contre-pression est de 0, elle est pressurisée à 100 % et la pression côté refoulement est supérieure à 0. Lorsque le côté alimentation est en dessous de la pression, il s'agit du pourcentage effectif de pressurisation. La pression finale est indiquée dans le manuel d'utilisation de la machine. machine de moulage sous pression d'alli...
    Lire la suite
  • Avantages du moulage sous pression
    November 23,2021.

    Avantages du moulage sous pression

    alliage d'aluminium machine de moulage sous pression à chambre froide Dans le moulage sous pression, la matrice est remplie sous la pression de 15 ~ 120MPa.La pression fonctionne toujours pendant la solidification.Une pression est générée dans la machine de coulée et appliquée à la masse fondue à travers le piston, et le métal en fusion de la suspension du piston est injecté dans le moule.Par cette méthode, des pièces moulées avec une épaisseur de paroi inférieure à 1 mm et des arêtes vives peuvent être produites.Une pression de coulée plus élevée entraîne une viscosité d'écoulement du métal plus élevée (10 ~ 150 m / a) et un temps de remplissage plus court (150 ~ 20 ms).Cela signifie également que lorsqu'il est progressivement en contact avec la surface de la matrice, bien que la vitesse de refroidissement soit très rapide, il ne se solidifiera pas tant que la matrice n'est pas complètement remplie.Pour cette raison, le meilleur remplissage du moule est très important.La haute pression agissant sur la surface de la matrice produira également une pression pour séparer les deux demi-matrices, ce qui est opposé à la "force de verrouillage" correspondante.Ces forces mettent une grande charge sur la matrice.Contrairement à la coulée à froid, de l'acier de travail à chaud, une petite boîte et une matrice solide avec un cadre de serrage stable doivent être utilisés.L'unité hydraulique associée à la machine est équipée d'un réservoir haute pression, et le contrôle de la machine nécessite une automatisation poussée.Tout cela double le coût des machines et des outils.La précision dimensionnelle élevée et les propriétés de surface de la production, ainsi qu'un rendement élevé, rendent ce processus plus économique, en particulier pour les processus à long terme.Ce sont aussi les raisons pour lesquelles la coulée sous pression est plus largement utilisée dans les alliages d'aluminium que les autres procédés de coulée.La charge de toutes les pièces de la matrice augmente la pression de la coulée, de sorte que le noyau de sable ne peut pas dépasser une température spécifique (supérieure à celle de la coulée sous pression basse pression).Le noyau métallique doit être retiré pour permettre le démoulage de la pièce moulée.Il ne peut pas être utilisé comme rainure en pratique, ce qui limite également la conception des pièces moulées sous pression.Cependant, dans de nombreux cas, des méthodes appropriées peuvent être trouvées pour pallier ce défaut. Le moulage sous pression présente les avantages suivants : Une très grande précision dimensionnelle est possible dans les pièces moulées avec de petites tolérances ; Des tolérances mécaniques plus faibles et moins d'usinage sont nécessaires ; Il peut produire des moulages de précision cylindriques creux, tels que des corps de palier, des moulages de précision à forage étroit et des moulages gravés sur des moulages ; Paroi mince progressivement; Nettoyer et polir la surface; machine de moulage sous pression d'alliage d'a...
    Lire la suite
  • Introduction à la classification des compresseurs
    2021-11-10

    Introduction à la classification des compresseurs

    Les compresseurs sont classés comme suit selon différentes formes structurelles : selon leurs principes, ils peuvent être divisés en : piston alternatifpresseur,compresseur rotatif (turbine, à anneau d'eau, turbine), compresseur axial, compresseur à jet etcompresseur à vis, parmi lesquelscompresseur à piston alternatifest le plus utilisé. Comment les compresseurs à piston sont-ils classés ? Il existe de nombreuses méthodes de classification et différentes appellations pour les compresseurs à piston. On retrouve généralement les méthodes de classification suivantes : 1. Selon la position du cylindre (axe du cylindre) du compresseur, on peut le diviser en : (1) Compresseur horizontal, tous les cylindres sont horizontaux (la ligne centrale du cylindre est horizontale). (2) Les cylindres du compresseur vertical sont disposés verticalement (compresseur vertical). (3) Pour le compresseur angulaire, le cylindre est disposé selon différents angles tels que le type L, le type V, le type W et le type étoile. 2. Selon le nombre de sections (étages) du cylindre du compresseur, on peut le diviser en : (1) Compresseur mono-étagé (mono-étagé) : le gaz est comprimé une seule fois dans le cylindre. (2) Compresseur à double étage (deux étages) : le gaz est comprimé deux fois dans le cylindre. (3) Compresseur multi-étages (multistage) : le gaz est comprimé plusieurs fois dans le cylindre. 3. Selon la méthode de disposition des cylindres, on peut les diviser en : (1) Compresseur tandem : compresseur multi-étages avec plusieurs cylindres disposés en série sur le même arbre, également connu sous le nom de compresseur à une seule rangée. (2) Compresseur parallèle : compresseur multi-étages avec plusieurs cylindres disposés en parallèle sur plusieurs arbres, également connu sous le nom de compresseur à double rangée ou compresseur multi-rangées. (3) Compresseur composé : un compresseur multi-étages composé de compresseurs en série et en parallèle. (4) Compresseur à équilibrage symétrique : les cylindres sont disposés horizontalement de part et d’autre du vilebrequin, leurs tourillons étant décalés de 180 degrés, formant un H, et leur force d’inertie est ainsi quasiment équilibrée. (Les grands compresseurs se développent dans cette direction). 4. Selon l'action de compression du piston, on peut la diviser en : (1) Compresseur à simple effet : le gaz est comprimé uniquement d'un côté du piston, également connu sous le nom de compresseur à simple effet. (2) Compresseur à double effet : le gaz peut être comprimé des deux côtés du piston, également connu sous le nom de compresseur composé ou multi-action. (3) Compresseur multicylindre à simple effet : il utilise un côté du piston pour la compression, tandis que le compresseur à plusieurs cylindres. (4) Compresseur à double effet multicylindre : les deux côtés du piston sont utilisés pour la compression, tandis que le compresseur à plusieurs cylindres. 5. Selon la pression de refoulement finale du compresseur, on peut le divi...
    Lire la suite
  • Connaître la machine de moulage sous pression (machine de moulage sous pression à chambre froide horizontale)
    2021-10-27

    Connaître la machine de moulage sous pression (machine de moulage sous pression à chambre froide horizontale)

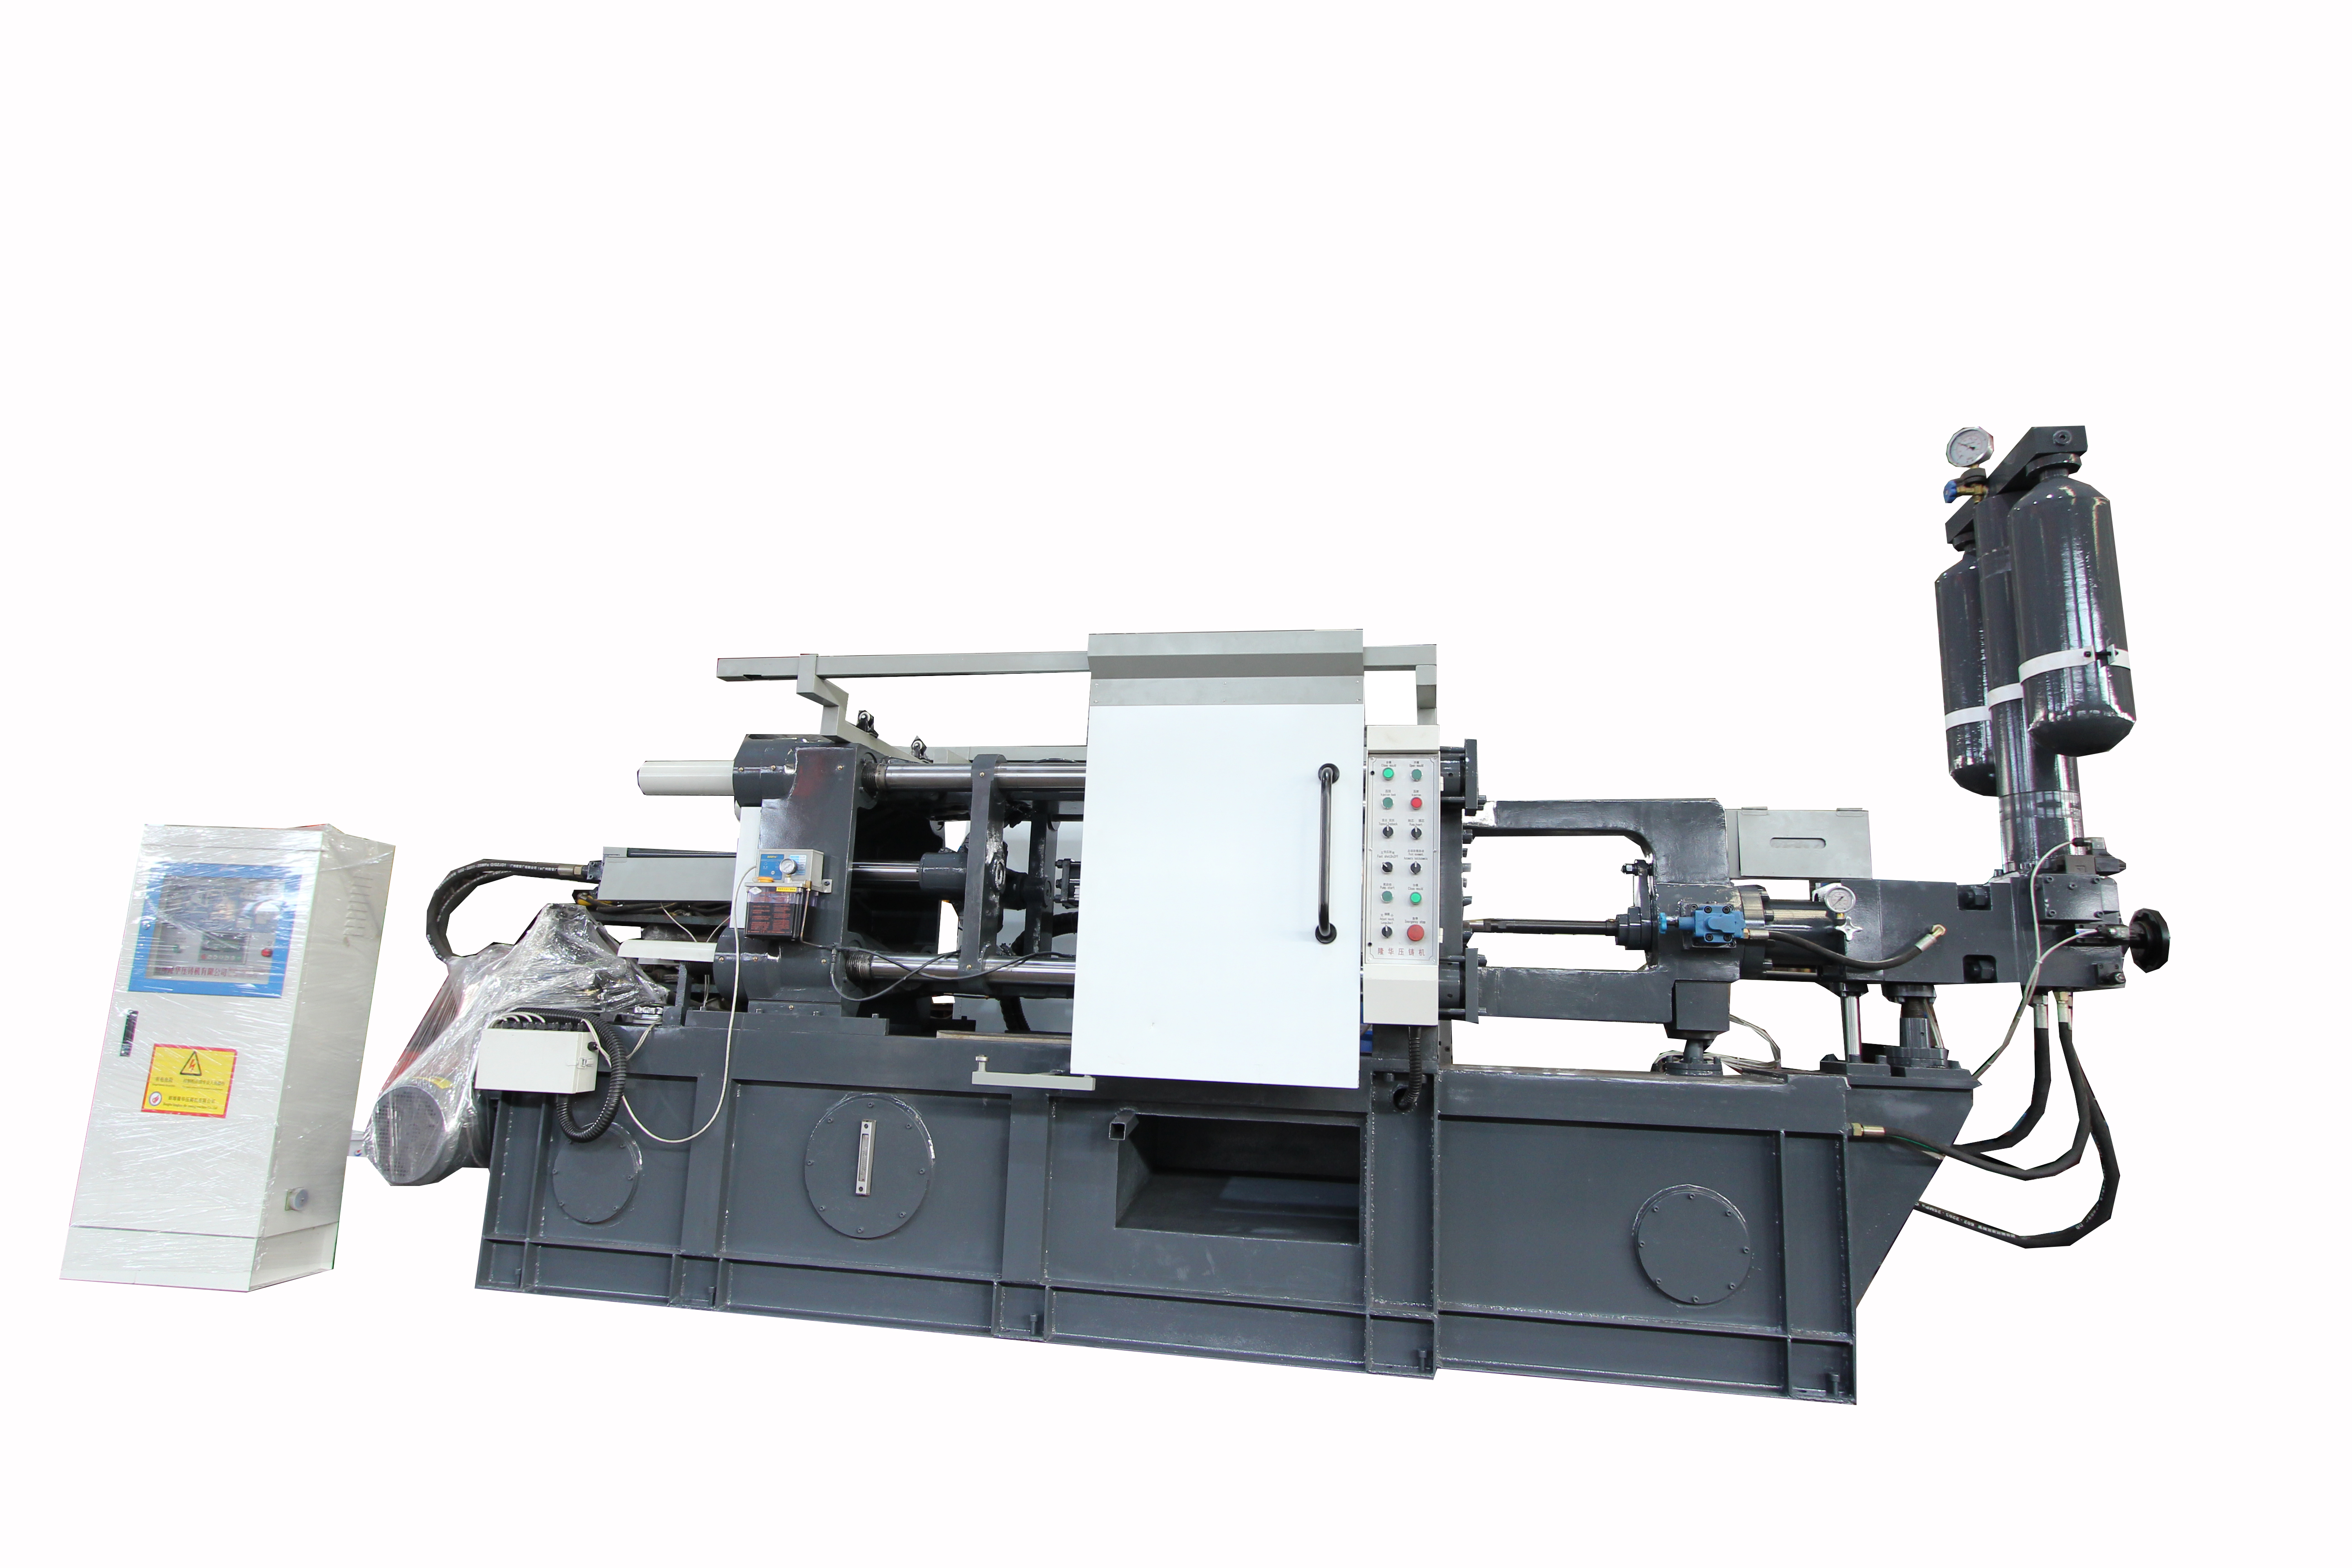
    1. Quelles sont les principales parties du machine de moulage sous pression? Réponse: la machine de moulage sous pression est principalement composée d'un mécanisme de fermeture, d'un mécanisme d'injection, d'un mécanisme d'éjection, d'un système d'alimentation (hydraulique), d'un système de contrôle Il est composé d'un système de lubrification, d'un système de refroidissement, etc. 2.Quel est le tonnage de machine de moulage sous pression nommé après? A: le tonnage de la machine de moulage sous pression est nommé d'après la force de serrage maximale (force de serrage). Par exemple, une machine de moulage sous pression de 180 tonnes, sa force de serrage maximale est de 180 tonnes. 3. Quelle est la fonction du mécanisme de fermeture du machine de moulage sous pression? Réponse : la fonction du mécanisme de fermeture est d'installer et de fixer la matrice et de conduire la matrice mobile de la matrice de moulage sous pression pour ouvrir ou fermer la matrice. 4. Quelle est la pression nominale du système hydraulique du horizontal machine de moulage sous pression? A : c'est 12 MPa (ou 120 kg/cm2). 5. Quelle est la fonction du mécanisme d'injection ? A: le mécanisme d'injection est un élément clé du processus de moulage sous pression, qui fait que le liquide métallique se remplit dans la cavité du moule à une certaine vitesse et pression de la chambre d'injection. 6. Quelles sont les étapes d'action cyclique du poinçon d'injection pendant la production normale ? Réponse : les étapes sont : vitesse lente (du début de la tête d'injection jusqu'au franchissement de l'orifice de coulée de la chambre d'injection) machine de moulage sous pression à chambre froide Un rapide (la tête d'injection permet au métal liquide d'entrer dans le canal et la carotte) II. Rapide (faire entrer le métal liquide directement dans la porte intérieure dès le début pour remplir la cavité du moule) Pressurisation (lorsque le métal liquide remplit la cavité du moule, la pression du cylindre d'injection augmente rapidement jusqu'à une certaine valeur, et le métal d'apport est compacté et maintenu pendant un certain temps) machine de moulage sous pression horizontale Suivi (en même temps que l'ouverture du moule, la tête d'injection continue d'avancer sur une certaine distance avec le surplus de matière du manchon de porte) Retour (la tête d'éjection revient à l'état d'origine et termine un cycle) 7. Quels sont les paramètres techniques de base de la machine de moulage sous pression à chambre froide horizontale produite en Chine ? Réponse : il y a (1) force de serrage (KN), (2) force d'injection (KN), (3) force de levage (KN), (4) course de levage (mm), (5) course de coffrage mobile (mm), (6) épaisseur de la matrice (mm), (7) diamètre de la chambre d'injection (mm), (8) pression spécifique d'injection (MPA), (9) surface projetée maximale de la coulée (cm2), (10) volume de coulée maximal du métal (aluminium alliage) (kg) (11) Pression de service du système (MPA), (12) espacement da...
    Lire la suite
  • Moule de coulée sous pression (matrice de coulée sous pression à chambre froide)
    2021-10-18

    Moule de coulée sous pression (matrice de coulée sous pression à chambre froide)

    1. Quelles parties le moulage sous pression machine mourir consister en? A : la structure de la matrice de moulage sous pression peut être divisée en les parties suivantes selon sa fonction : (comme indiqué ci-dessous) machines de moulage sous pression en aluminium (1)Pièce de moulage (dynamique et fixe moulage sous pression mouler noyau, insert de moulage, tirage de noyau, etc.) (2) Pièce de base de moule (plaque de serrage de moule mobile et fixe, plaque AB, plaque de support et pied de moule) (3) Système de dérivation (manchon de porte, cône de séparation, canal, dérivation d'entrée) (4) Système de trop-plein (réservoir de trop-plein, réservoir d'évacuation de vapeur) (5) Mécanisme d'éjection (goupille d'éjection, plaque de fixation de la goupille d'éjection, plaque d'éjection, levier de réinitialisation) (6) Pièces de guidage (tige de guidage, douille de guidage, tige de guidage centrale, douille de guidage centrale) (7) Mécanisme de tirage du noyau (curseur de tirage du noyau, poteau de guidage incliné, bloc de serrage, ressort, etc.) (8) Autres (système de refroidissement, système de chauffage, colonne de renfort, etc.) 2. De quel matériau la matrice de moulage sous pression est-elle faite ? Réponse : la matrice de moulage sous pression de notre société est principalement constituée des aciers suivants : (1) H13 (acier résistant à la chaleur) comme noyau de moule avant et arrière, noyau de traction de noyau, manchon de porte, cône de dérivation, etc.) (2) 45 acier (comme plaques a et B, blocs coulissants, poteaux de guidage inclinés, etc.) (3) T8, T10 (tige de guidage, douille de guidage, cosse, tige de réinitialisation, etc.) (4) Acier A3 (plaques de serrage de matrice avant et arrière, plaques de support, plaques de cosse, pieds de matrice, etc.) 3. Quelle est la dureté de traitement thermique de machine de moulage sous pression mourir noyau? Quelles sont les conséquences d'être trop mou et trop dur ? Réponse : la dureté maximale du traitement thermique du noyau du moule est hrc45 ~ 48. Si le traitement est trop mou (inférieur à hrc43), le noyau de la matrice est facile à s'effondrer, se déformer et coller pendant la production de matrice ; Si le traitement est trop dur (supérieur à HRC50), le noyau du moule se fissure facilement. Après la nitruration, la dureté de certaines pièces atteindra hrc58-60 (comme le manchon de porte, l'insert, etc.). 4. Quels sont les facteurs pris en compte lors de la sélection du machine de moulage sous pression pour la matrice de moulage sous pression? Réponse : (1) l'installation du moule (c'est-à-dire si la machine de moulage sous pression peut s'adapter au moule est liée à la distance entre la tige intérieure de la colonne Golin et la position de la chambre de pression ); (2) Verser la quantité de métal en fusion (si la capacité de la chambre d'injection de la machine de moulage sous pression est suffisante) ; (3) Force de serrage (lors du réglage d'une pression spécifique raisonnable, la force de serrage...
    Lire la suite
  • Compréhension de base du moulage sous pression
    2021-10-06

    Compréhension de base du moulage sous pression

    1. Qu'est-ce que moulage sous pression? A: le moulage sous pression est appelé moulage sous pression en abrégé. Le moulage sous pression est le processus de remplissage rapide de la cavité du moule avec du métal liquide sous pression, passant du liquide au solide pour former les produits requis. 2. Quels sont les types de moulage sous pression? A: la chambre d'injection peut être divisée en moulage sous pression en chambre chaude (couramment utilisé pour l'alliage de zinc) et en moulage sous pression en chambre froide (couramment utilisé pour l'alliage d'aluminium). La pression peut être divisée en coulée à basse pression (telle que la coque de roue d'automobile) et en coulée sous pression (telle que la coulée sous pression dans notre société). Le mode d'échappement peut être divisé en moulage sous pression ordinaire et moulage sous vide. 3. Quels sont les matériaux d'alliage de moulage sous pression ? Quelles sont leurs caractéristiques ? A: les matériaux couramment utilisés pour le moulage sous pression sont l'alliage de zinc, l'alliage d'aluminium, l'alliage de magnésium et l'alliage de cuivre. Ils ont les caractéristiques suivantes : 1). bonne fluidité à l'état liquide ; 2). Point de fusion et point de congélation relativement fixes; 3). petit retrait; 4). il a une certaine résistance à haute température; 5). il a une bonne aptitude au traitement et une bonne résistance à la corrosion. 4. Quels sont les principaux composants de l'alliage d'aluminium moulé sous pression ? Quelles sont les impuretés ? A : les ingrédients principaux sont : aluminium, silicium, cuivre, magnésium, manganèse, zinc, etc. Les impuretés comprennent : le fer, le zinc, le cuivre, l'étain, l'aluminium, le soufre, le phosphore, etc. Différentes qualités d'alliage ont des exigences différentes pour leurs composants principaux et leurs impuretés. 5. Quels sont les principaux défauts de moulages sous pression? A: il y a sous coulée (matériau insuffisant), fissures, déformation, séparation à froid, lignes froides, retrait, pores (trous de sable), déformation mécanique, déformation de collage de matrice, délaminage, mauvaise matrice, inclusion de laitier, cavitation de surface, cloquage, charnu , manque de viande, etc. 6. Quelle est la température du liquide d'alliage d'aluminium approprié pour production de moulage sous pression? Réponse : 650 ℃ ~ 720 ℃ 7.Quelles sont les caractéristiques de production de moulage sous pression? Réponse : (1) efficacité de production élevée, qui peut réaliser la production mécanisée ou automatique ; (2) bonne qualité de produit : précision dimensionnelle élevée d'A. et finition extérieure élevée ; B. Bonnes propriétés mécaniques ; C. Bonne interchangeabilité ; D. Le contour est clair, la paroi de coulée est mince et complexe, et le motif, le motif et le texte peuvent obtenir une haute définition ; (3) Bon effet économique : A. excellents indicateurs économiques ; B. Faible coût des moulages sous pression ; C. Il peut être utilisé comme combina...
    Lire la suite
première page 21 22 23 24 25 26 27 28 29 30 dernière page

un total de 37 des pages

produits chauds
laisser un message laisser un message
si vous êtes intéressé par nos produits et que vous souhaitez connaître plus de détails, veuillez laisser un message ici, nous vous répondrons dès que possible.

maison

des produits

nouvelles

contact