demander un devis
Language : français

français

  • Principes de base du moulage sous pression
    2021-07-06

    Principes de base du moulage sous pression

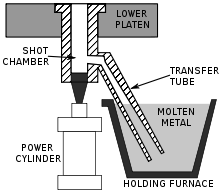
    1. Prendre en compte la pression d'injection : injection multi-étapes avec différentes fonctions Il existe quatre étapes pour la pression d'injection : pression rapide, remplissage, pressurisation et maintien de pression, chacune ayant des fonctions distinctes. Dans la phase initiale, le piston pousse le métal en fusion dans la cavité à une vitesse relativement faible jusqu'à ce que la cavité soit entièrement remplie. Étape de maintien de pression :Le piston d'injection transmet la pression à la cavité via le matériau résiduel solidifié et le métal à la jonction. Cela permet au métal en cours de solidification de cristalliser sous pression, produisant des pièces moulées avec une structure interne dense. La durée du maintien de pression est principalement déterminée par les propriétés de l'alliage de moulage sous pression, l'épaisseur de paroi de la pièce, le système d'alimentation et d'autres conditions de travail. Étape de refroidissement :L'étape de refroidissement couvre le temps écoulé entre la fin du maintien de pression et l'éjection de la pièce moulée dans le cycle de moulage sous pression. Temps de remplissage :Ajuster le temps de remplissage du moulage sous pression en fonction de la géométrie du produit et de la variation de l'épaisseur de paroi. 2. Paramètres critiques du processus de moulage sous pression affectant la qualité de la pièce De multiples paramètres exercent une grande influence sur la qualité finale de la pièce moulée : Temps de séjour de l'alliage en fusion à l'intérieur du fourreau d'injection Vitesse du piston ou accélération du piston au début de la phase de première injection Point de transition de la phase de première injection à la phase de deuxième injection (course de déplacement pour chaque étape d'injection) Temps d'accélération du piston et temps de remplissage pendant la phase de remplissage du moule (deuxième injection) Pression de surpression et temps de surpression pour le métal en fusion à l'intérieur de la cavité après la fin du remplissage Temps de solidification des pièces moulées à l'intérieur de la cavité du moule Les spécifications dérivées du processus de moulage sous pression comprennent : vitesse d'injection lente, vitesse élevée (remplissage du moule), position de changement de vitesse, pression de surpression et temps de refroidissement. Vitesse d'injection lente :La vitesse d'injection lente doit être correctement contrôlée pour éviter la turbulence de l'alliage en fusion à l'intérieur du fourreau d'injection et une chute excessive de la température du métal en fusion. Le contrôle avancé à 9 étapes de basse vitesse est largement adopté de nos jours. Il simule un mouvement uniformément accéléré et minimise l'emprisonnement de gaz à l'intérieur de la chambre d'injection. Vitesse élevée (vitesse secondaire) :Également appelée vitesse secondaire, elle fait référence à la vitesse du piston pendant le remplissage du moule. Un contrôle approprié assure un flux de métal atomisé favorable à l'attaque d...
    Lire la suite
  • Bengbu LongHua lance une machine de moulage sous pression économe en énergie et à haut rendement, permettant aux fabricants mondiaux de réaliser d'importantes réductions de coûts et une amélioration de la qualité
    2021-06-25

    Bengbu LongHua lance une machine de moulage sous pression économe en énergie et à haut rendement, permettant aux fabricants mondiaux de réaliser d'importantes réductions de coûts et une amélioration de la qualité

    BENGBU, Chine – 1er septembre 2026Bengbu LongHua Die Casting Machine Co., Ltd., entreprise nationale de haute technologie et référence en matière de fonderie sous pression intelligente en Chine, a dévoilé sa machine de fonderie sous pression intelligente, rapide et de haute précision, économe en énergie et développée en interne. Co-développé avec les Instituts des sciences physiques de Hefei (Académie chinoise des sciences), cet équipement breveté offre des améliorations significatives en matière d'économie d'énergie, d'efficacité de production, de taux de conformité des produits et de durée de vie, proposant ainsi des solutions de fabrication intelligentes et très rentables aux entreprises de fonderie sous pression du monde entier. Le projet phare de LongHua, une usine de moulage sous pression à économie d'énergie, a été officiellement lancé lors de la 3e Conférence chinoise sur le développement de l'industrie des capteurs intelligents MEMS en novembre 2019, avec le soutien des gouvernements provincial d'Anhui et municipal de Bengbu. Figurant parmi les quatre projets de fabrication de pointe de Bengbu, cet équipement se distingue par…9 brevets nationaux d'invention, 33 brevets de modèles d'utilité, 2 certifications de produits de haute technologie, 1 certificat de nouveau produit de la province d'Anhui et 4 droits d'auteur de logiciels, détenant des droits de propriété intellectuelle totalement indépendants. Dans un contexte de hausse de la consommation énergétique industrielle mondiale et des coûts de production, la machine de moulage sous pression nouvelle génération de LongHua résout les principaux problèmes des équipements de moulage traditionnels grâce à huit avantages concurrentiels majeurs, permettant ainsi aux fabricants de réaliser une réduction globale des coûts et une amélioration de l'efficacité. En termes deéconomies d'énergie et réduction des coûts, comparé aux machines de moulage sous pression de même tonnage courantes d'autres marques nationales, l'équipement LongHua atteint unTaux d'économie d'énergie de 50 à 80 %. Basé sur une production continue 24 heures sur 24, 30 jours par mois, il permet d'économiser 10 800 kWh d'électricité par mois, ce qui équivaut à une économie annuelle sur les coûts d'électricité de 129 600 CNY, réduisant considérablement les dépenses d'exploitation quotidiennes des entreprises. L'équipement est doté d'une technologie innovantetechnologie de réduction de la température de l'huile hydraulique, en abaissant la température de l'huile de fonctionnement d'environ 8 °C pendant la production. Cette optimisation prolonge la durée de vie des composants essentiels, notamment les vannes hydrauliques, les pompes, les plaques de distribution, l'huile hydraulique, les moules, les chambres d'injection et les têtes de piston.40%et réduit les coûts de production globaux d'environ 40 % par rapport aux produits concurrents. En termes de qualité de production, le système hydraulique à boucle fermée et à économie d'énergi...
    Lire la suite
  • Connaissez-vous le cycle des moules de moulage sous pression ?
    2021-06-18

    Connaissez-vous le cycle des moules de moulage sous pression ?

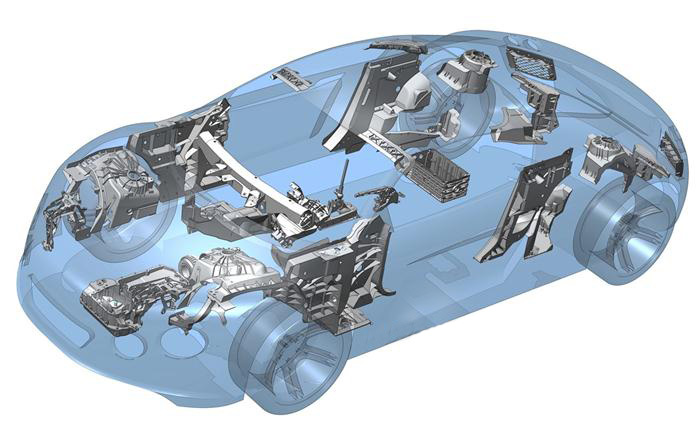
    moulage sous pression de métauxLe moulage sous pression est une technologie avancée qui réduit considérablement, voire élimine, les opérations de découpe. Elle se caractérise par une grande efficacité d'utilisation, une économie de matières premières, une réduction des coûts, d'excellentes performances de fonderie et une haute précision. Ses applications sont nombreuses, notamment dans le secteur automobile, qui représente son principal marché. Face à l'importance croissante accordée au développement durable et à la protection de l'environnement, l'allègement des véhicules constitue la meilleure solution pour garantir efficacité, sécurité, économies d'énergie, confort thermique et respect de l'environnement. L'utilisation d'un alliage d'aluminium au lieu de l'acier traditionnel pour la fabrication des voitures permet de réduire leur poids d'environ 30 %. En effet, le moule de fonderie sous pression consiste à injecter du métal en fusion à des températures de 400 à 1 600 °C sous haute pression (30 à 150 MPa). Durant le processus de moulage, le moule est soumis à des cycles de chauffage et de refroidissement, ainsi qu'à l'abrasion et à la corrosion induites par les projections de métal en fusion à grande vitesse. Les matériaux de moule doivent présenter une résistance élevée à la fatigue thermique, une conductivité thermique élevée, une bonne résistance à l'usure et à la corrosion, ainsi que des propriétés mécaniques à haute température. Il demeure difficile de satisfaire aux exigences de performance toujours plus élevées par la seule application de ces matériaux. Diverses technologies de traitement de surface sont nécessaires pour répondre aux exigences de haute efficacité, de haute précision et de longue durée de vie des moules de fonderie sous pression. Moule de fonderie sous pressionMode de défaillance : Lorsque le moule de fonderie sous pression est en contact avec du métal liquide à haute température, il subit un chauffage prolongé à une température supérieure à celle des matrices de forgeage. La température de fonderie sous pression des métaux non ferreux est de 300 à 800 °C, tandis que celle des métaux ferreux dépasse 1 000 °C. Le moule est également soumis à une pression très élevée (30 à 150 MPa) et à une usure et une corrosion dues aux cycles répétés de chauffage et de refroidissement, ainsi qu'au frottement rapide du métal liquide.
    Lire la suite
  • Les ventes de véhicules à énergie nouvelle augmentent fortement, et les alliages d'aluminium ouvrent de nouvelles opportunités
    2021-06-01

    Les ventes de véhicules à énergie nouvelle augmentent fortement, et les alliages d'aluminium ouvrent de nouvelles opportunités

    Le développement rapide de l'industrie des véhicules à énergies nouvelles a créé d'énormes opportunités de marché pour lesmachine de moulage sous pression d'aluminiumsecteur, stimulant la modernisation et l'innovation continues du secteur mondialéquipement de moulage sous pressionBien que la technologie des véhicules à énergies nouvelles soit encore en développement, ses principaux atouts en matière d'économie d'énergie, de réduction des émissions et de protection de l'environnement garantissent une croissance industrielle durable, insufflant une dynamique de développement sans précédent au secteur.machines de moulage sous pressionIndustrie manufacturière. Stimulé par les politiques nationales d'économie d'énergie et les subventions, le marché des véhicules à énergies nouvelles a connu une croissance fulgurante. Les données sectorielles montrent que les ventes de véhicules à énergies nouvelles ont dépassé 1,03 million d'unités avant novembre 2018, soit une augmentation de 68 % par rapport à l'année précédente, marquant ainsi le véritable décollage du marché automobile national des véhicules à énergies nouvelles. Cette forte croissance stimule considérablement la demande du marché pour des véhicules performants.machine de moulage sous pression d'aluminium, car l'alliage d'aluminium est devenu le matériau léger de base pour les véhicules à énergies nouvelles. L'alliage d'aluminium se caractérise par sa faible densité, sa légèreté, son excellente résistance à la corrosion, sa grande plasticité et sa résistance stable, répondant ainsi parfaitement aux exigences de légèreté des véhicules à énergies nouvelles. Il est largement utilisé dans la fabrication de carrosseries, de pièces de moteur, de châssis, de suspensions, de moyeux de roues, d'échangeurs de chaleur et de composants de batteries. Avec l'expansion des applications de l'alliage d'aluminium, la demande du marché pour des alliages de précision s'accroît.équipement de moulage sous pressioncontinue de progresser. Cependant, la transformation des alliages d'aluminium présente des défis techniques comparée à la transformation traditionnelle de l'acier. La complexité des techniques de transformation accroît les difficultés de production, et une fonderie non conforme aux normes peut affecter la sécurité et la stabilité du véhicule. En tant que professionnelmachines de moulage sous pressionLe fabricant Longhua se concentre sur l'optimisation des technologies et des performances des équipements de moulage sous pression d'aluminium. Il propose des produits de haute précision et stables.machine de moulage sous pression d'aluminiumdes solutions pour la production de véhicules légers, aidant l'industrie des véhicules à énergies nouvelles à atteindre un développement durable et de haute qualité.
    Lire la suite
  •  EID Mubarak à tous les musulmans amis!
    2021-05-14

    EID Mubarak à tous les musulmans amis!

    EID Mubarak à tous les musulmans amis! عيد سعيد عيد مبارك السلام عليكم ورحمة الله وبركاته, تقبل الله صيامكم واعمال الصالحين و عيد سعيد وعمر بالخير وكل عام وانتم والاسرة الكريمة بخير 开斋节吉庆! 祝 各位 各位 身体 身体! 家庭 和睦! 万事顺遂!
    Lire la suite
  •  Bengbu Longhua Félicitant chaleureusement l'ouverture réussie du 2021 Chine (Anhui) Science et technologie Transformation de réalisation de l'innovation Foire!
    2021-05-06

    Bengbu Longhua Félicitant chaleureusement l'ouverture réussie du 2021 Chine (Anhui) Science et technologie Transformation de réalisation de l'innovation Foire!

    Le matin du 26 avril, la cérémonie d'ouverture du 2021 Chine (Anhui) La foire de transformation de la réalisation de l'innovation technologique a été organisée dans le Anhui Innovation Hall. Zhang Qingli, vice-président du Comité national des Chinois Personnes Conférence consultative politique, a livré un discours et a annoncé l'ouverture de la Foire. Avec le thème de "Consolidation de la fondation de l'innovation et accélérer la transformation des réalisations scientifiques et technologiques", cette session de la foire scientifique et technologique est co-sponsorisée par le ministère de la Science et de la Technologie de la Chine, l'Académie chinoise des Sciences, et la Anhui Provincial Personnes Gouvernement. Li Jinbin, secrétaire du Anhui Comité du parti provincial et directeur du Comité permanent de la province Personnes Congrès, livré A Discours. À Li Jinbin, secrétaire du Anhui Comité du parti provincial et directeur du Comité permanent de la province Personnes Congrès, livré A Discours. Il a dit que Anhui province devrait Mettre en œuvre le "National Politique" de l'innovation, créant à la fois un pic technologique et un plateau technologique "Avec Hefei comme le noyau, Wuhu et Bengbu comme les deux ailes, ainsi que d'autres villes comme les principaux points, nous accélérerons la construction de ... l'une". Levaraded Version de la principale plate-forme d'innovation et des sous-plateformes of'One City, un Centre ' Former une matrice d'innovation provinciale avec chacun Individu''s Forces et bénignes Interaction. " Wang Qingxian, gouverneur de anhui Province, présidée par la cérémonie d'ouverture de la Chine (Anhui) Science Foire. À Xu Nanger, sous-ministre de la science et de la technologie, a livré un discours Xu Nanger, vice-ministre du ministère de la Science et de la Technologie, a déclaré son discours que la Chine (Anhui) La foire scientifique et technologique permettra plus "fleurs" de la science et de la technologie pour produire "fruits" de l'industrie et fournit un soutien stratégique solide pour servir et renforcer la qualité de haute qualité Développement de Anhui et le tout pays. Zhang Tao, vice-président de l'Académie chinoise des sciences, a livré un discours dans son Discours, Zhang Tao, vice-président de l'Académie chinoise des sciences, a déclaré qu'à cette session de la foire scientifique, l'Académie chinoise des sciences libérera plus de que 100 projets de réussite, affichez plus de que 70 articles, et libération 5 clé projets. "J'espère que les deux parties prendront ce salon comme une" opportunité " , d'accroître activement et en développant constamment la portée et la profondeur de la coopération. Focus sur la mise en page et les besoins des principales industries de la région ANHUI Province, Promouvoir activement la transformation de de haute qualité Résultats de la recherche scientifique de l'Académie chinoise des sciences, forment de nouvelles technologies, crée de nouvelles capacités de production, créer de nouve...
    Lire la suite
  • À propos du traitement du jaunissement et du noircissement des produits en alliage d'aluminium (téléchargement Internet)
    April 14,2021.

    À propos du traitement du jaunissement et du noircissement des produits en alliage d'aluminium (téléchargement Internet)

    Tout le temps, le moulage sous pression en alliage d'aluminium Le nettoyage est toujours un problème difficile. La pratique de nombreuses entreprises consiste, après l'usinage, à ne pas effectuer de nettoyage approfondi, à utiliser simplement de l'eau pour rincer, puis à sécher à l'air comprimé, ou même à laisser sécher à l'air libre, puis à stocker dans l'entrepôt pendant quelques mois. Soudain, un jour, il faut sortir la pièce de l'entrepôt, pour découvrir que la pièce présente des taches de moisissure, est moisie, noire ou jaune. À ce stade, nous vous suggérons : de nettoyer rapidement et minutieusement avec un agent de nettoyage pour taches de moisissure sur aluminium moulé sous pression, y compris l'huile en surface de la pièce, et les légers points d'oxydation de moisissure (les points de moisissure sont encore très petits, si l'on ne regarde pas attentivement, l'œil nu ne peut pas vraiment les voir). après le nettoyage, effectuez immédiatement un traitement anti-oxydation. Il convient de noter que l'acide chromique est actuellement interdit, l'utilisation d'un passivant sans chrome ni cyanure permet de répondre aux exigences environnementales. Après le séchage anti-oxydation, la pièce doit être placée dans un endroit sec et ventilé et inspectée régulièrement. Délai de remplacement Pièce vulnérable sujette à des contraintes, déformations, fractures, irrégularités ou bruits anormaux lors de la production par moule, veuillez la remplacer à tout moment En cas de dommage lors de l'assemblage ou de la production, veuillez remplacer la pièce requise à tout moment. Pièce fragile Article Délai de remplacement Remarque Tige d'éjection À tout moment Déformation, fracture, peluchage, bruit anormal Goupille de coulée À tout moment Déformation, fracture Insert de forme irrégulière À tout moment Déformation, fracture Bague d'étanchéité À tout moment Fuites, ruptures, date d'expiration Tube en caoutchouc À tout moment Fuites, ruptures, date d'expiration
    Lire la suite
  • À propos du traitement des bavures et du collage au moule sur le plan de joint du moule
    April 14,2021.

    À propos du traitement des bavures et du collage au moule sur le plan de joint du moule

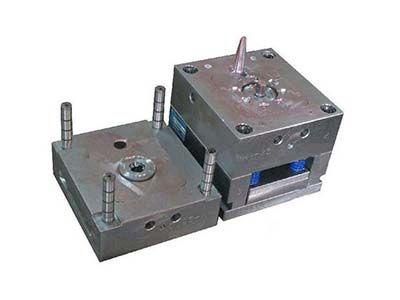
    Le moule est composé demoule mobileetmoule fixe. La surface de séparation désigne la partie qui peut entrer en contact lorsque les deux sont fermées. Conformément aux exigences de production des moules, la surface de séparation du noyau mobile et fixe du moule doit être de 0,15 à 0,35 mm plus haute que la surface de séparation du bâti du moule (cadre de moule) afin d'éviter les projections de matériaux sur cette surface. 1. Il s'agit généralement de problèmes plus fréquents liés à la machine, notamment au niveau de la grande surface de séparation du nouveau moule et des zones localisées où des particules de matériau sont projetées. a. La force de serrage est faible et le verrouillage n'est pas efficace. (Vérifiez la force de verrouillage à vide à plusieurs reprises.) b. La pression de suralimentation est-elle trop élevée ? Le trajet est-il trop court ? c. Si le temps d'attente est trop court. d. Fait-il trop chaud ? (position normale 660)°~ 680°) e. Vérifier l'usure de la machine de moulage sous pression au niveau du noyau incurvé (bras incurvé) ou de la bague. L'écart est-il trop important ? f. L'équilibre de la paroi de la machine 2. La moisissure posera également problème. a. Le moule n'est pas en place. (Appliquer de la poudre rouge sur la surface de séparation lisse et facile à contrôler du noyau mobile du moule, et (généralement l'appliquer sur la surface de séparation du noyau du moule) après le verrouillage du moule, vérifier si les traces de poudre rouge sur la surface du matériau de séparation non appliquée atteignent les exigences de production de 95 % ou plus. b. Emplacement de l'échappement du noyau plus petit, plus court ou plus profond (-0,15 mm ou plus), facile à piloter 3. Production en série (plus de 25 000 fois) de matériaux volants de la surface de séparation du moule (ancien moule) un.Vérifiez si la position du matériau projeté de la surface de séparation est affaissée, si la rainure d'échappement est trop profonde ou s'il y a des corps étrangers, tels que des scories d'aluminium non nettoyées, de sorte que le moule ne puisse pas se fermer correctement pour produire le matériau projeté. b.Vérifiez si la hauteur du cadre du moule (cadre du moule) et de la surface de séparation du noyau du moule est correcte. La matrice de fermeture normale est la suivante : les surfaces de séparation supérieure et inférieure du noyau de la matrice se rejoignent, et les surfaces de séparation supérieure et inférieure du cadre de la matrice présentent un écart de 0,3 à 0,7 mm. Lors d'une production prolongée, la déformation du moule des produits, le boîtier de matrice autour du bord de la surface de séparation supérieure et inférieure heurte ou adhère manifestement à des corps étrangers, de sorte que les surfaces de séparation supérieure et inférieure du noyau du moule ne peuvent pas se toucher, ne peuvent pas correspondre à la position efficace, ce qui entraîne un écart avec un bord volant, un phénomène de vol....
    Lire la suite
première page 21 22 23 24 25 26 27 28 29 30 dernière page

un total de 37 des pages

produits chauds
laisser un message laisser un message
si vous êtes intéressé par nos produits et que vous souhaitez connaître plus de détails, veuillez laisser un message ici, nous vous répondrons dès que possible.

maison

des produits

nouvelles

contact